Description
Nhựa PPO Ép Phun Ở Nhiệt Độ Bao Nhiêu? Hướng Dẫn Nhiệt Độ Ép Phun PPO
Nhựa PPO ép phun ở nhiệt độ bao nhiêu?
Khi gia công nhựa PPO ép phun, nhiệt độ là một trong những thông số quan trọng nhất quyết định khả năng điền đầy khuôn, độ ổn định kích thước và chất lượng bề mặt sản phẩm.
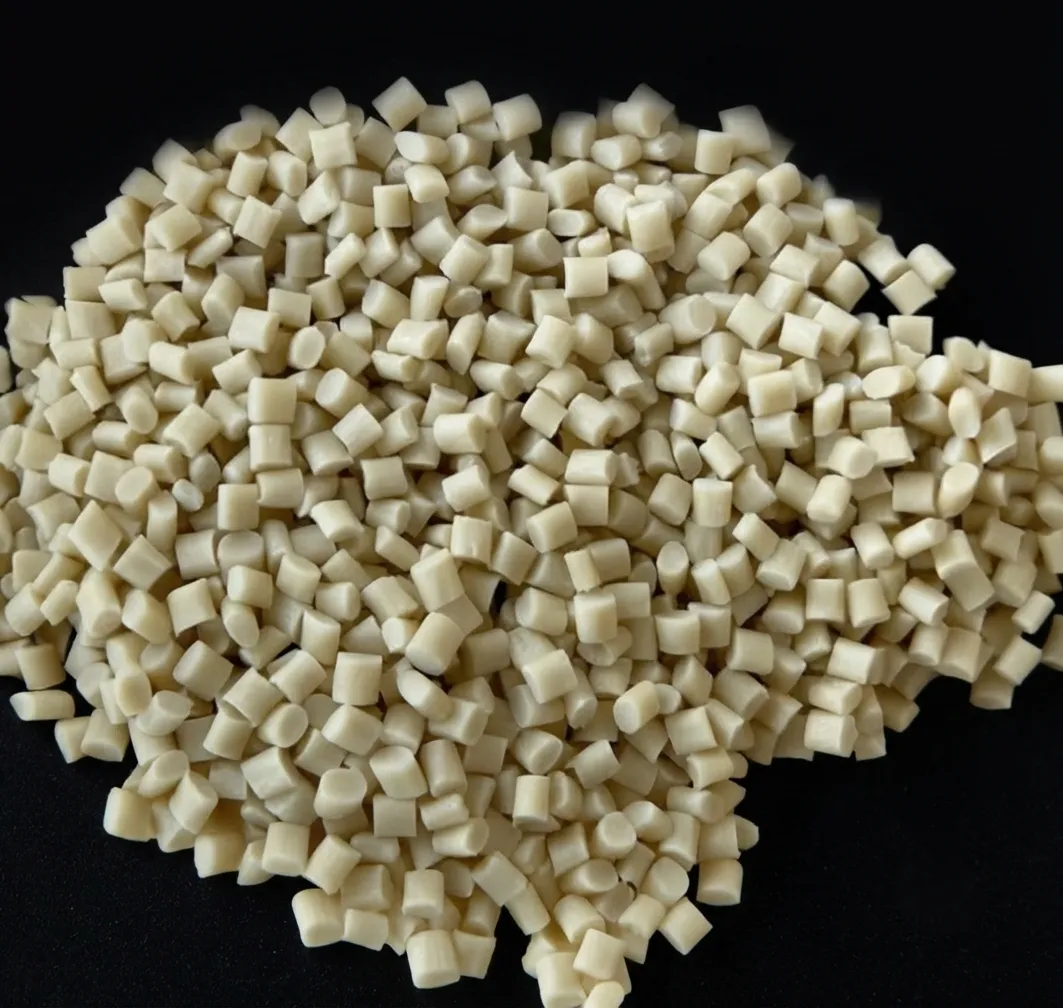
Tuy nhiên, không nên hiểu rằng tất cả các loại nhựa PPO ép phun đều sử dụng cùng một mức nhiệt độ. PPO thương mại thường xuất hiện dưới dạng PPO/PPE biến tính hoặc các blend như PPE+PS, PPE+PA, PPE+PP và có thể được gia cường sợi thủy tinh hoặc bổ sung chất chống cháy. SABIC hiện mô tả dòng NORYL là một họ vật liệu PPE được phối hợp với HIPS, PP, PA hoặc TPE cùng các chất phụ gia và chất độn khác nhau.
Theo dữ liệu kỹ thuật của SABIC, một số grade NORYL có nhiệt độ melt khoảng 250–275°C, trong khi các grade khác có thể yêu cầu 280–300°C, 295–315°C hoặc 300–325°C. Điều này cho thấy khi nhựa PPO ép phun, cần xác định chính xác mã hạt nhựa trước khi cài đặt máy.
Khoảng nhiệt độ tham khảo khi nhựa PPO ép phun
| Thông số | Khoảng tham khảo |
|---|---|
| Nhiệt độ melt | Khoảng 250–325°C tùy grade |
| Nhiệt độ nozzle | Thường tương đương hoặc gần nhiệt độ melt |
| Nhiệt độ khuôn | Khoảng 55–120°C tùy grade |
| Nhiệt độ sấy | Khoảng 75–120°C tùy grade |
| Thời gian sấy | Khoảng 2–4 giờ hoặc theo TDS |
| Độ ẩm tối đa | Tùy từng grade |
| Back pressure | Một số grade SABIC khoảng 0,3–0,7 MPa |
| Tốc độ trục vít | Một số grade SABIC khoảng 20–100 rpm |
Các khoảng trên chỉ dùng để định hướng ban đầu. Thông số cuối cùng phải căn cứ TDS của đúng mã PPO đang sử dụng.
1. Vì sao nhựa PPO ép phun cần nhiệt độ cao?
PPO, thường được gọi trong thương mại là PPE hoặc Polyphenylene Ether, là nhóm nhựa kỹ thuật có khả năng chịu nhiệt và ổn định kích thước tốt.
Trong thực tế, nhiều sản phẩm được gọi là PPO lại không phải PPO nguyên chất 100%. Ví dụ, SABIC có các dòng NORYL truyền thống là hệ PPE+PS, bên cạnh NORYL GTX là PPE+PA và NORYL PPX là PPE+PP. Vì vậy thông số nhựa PPO ép phun sẽ thay đổi theo thành phần và grade cụ thể.
Nhiệt độ gia công cao giúp vật liệu đạt độ nhớt phù hợp để điền đầy lòng khuôn. Nếu nhiệt độ quá thấp, dòng nhựa có thể khó chảy, gây:
- Thiếu liệu.
- Đường hàn rõ.
- Bề mặt không đồng đều.
- Áp suất phun tăng.
- Sản phẩm chưa điền đầy hoàn toàn.
- Sai lệch kích thước.
- Ứng suất dư trong sản phẩm.
Ngược lại, nếu cài nhiệt độ quá cao hoặc để vật liệu lưu trú quá lâu trong xy lanh, chất lượng nhựa có thể bị ảnh hưởng. Vì vậy nhựa PPO ép phun cần được điều chỉnh theo cả nhiệt độ, thời gian lưu, tốc độ trục vít và tốc độ phun.
2. Nhựa PPO ép phun thường ở 250–325°C có đúng không?
Có thể sử dụng khoảng 250–325°C như một khoảng tham khảo rộng cho nhiều grade PPO/PPE, nhưng không nên coi đây là nhiệt độ tiêu chuẩn áp dụng cho mọi sản phẩm.
Ví dụ, SABIC công bố grade NORYL N1050 có nhiệt độ melt khoảng 250–275°C, trong khi PX9406P có thông số melt khoảng 275–305°C. Grade GFN1F có thể yêu cầu 295–315°C, còn GFN2F có khoảng 300–325°C.
Như vậy, khi khách hàng hỏi nhựa PPO ép phun ở nhiệt độ bao nhiêu, câu trả lời chính xác phải dựa trên mã grade cụ thể, thay vì chỉ nói “PPO ép ở 280°C”.
Ví dụ:
| Grade SABIC | Melt temperature tham khảo | Mold temperature |
|---|---|---|
| N1050 | 250–275°C | 55–75°C |
| PX9406P | 275–305°C | 70–100°C |
| GFN1F | 295–315°C | 75–105°C |
| GFN2F | 300–325°C | 80–110°C |
| GFN3 | 280–300°C | 80–120°C |
| GFN1720 | 290–330°C | 80–120°C |
Đây là thông số do SABIC công bố cho từng grade, không phải quy định chung cho toàn bộ PPO.
3. Nhiệt độ từng vùng máy khi nhựa PPO ép phun
Không nên cài nhiệt độ tất cả các vùng của máy giống nhau.
Thông thường, vùng phía sau có thể thấp hơn vùng giữa và phía trước, sau đó nhiệt độ nozzle được thiết lập phù hợp với grade.
Ví dụ với NORYL PX9406P, SABIC công bố:
- Rear Zone: khoảng 245–295°C.
- Middle Zone: khoảng 255–300°C.
- Front Zone: khoảng 265–305°C.
- Nozzle: khoảng 275–305°C.
- Melt: khoảng 275–305°C.
- Mold: khoảng 70–100°C.
Trong khi NORYL GFN1F có nhiệt độ melt 295–315°C và các vùng barrel lần lượt có thể cao hơn đáng kể so với một số grade PPO không gia cường.
Điều này rất quan trọng khi thiết lập nhựa PPO ép phun. Nếu chỉ nhìn vào tên “PPO” mà bỏ qua mã grade, người vận hành có thể cài đặt sai nhiệt độ.
4. Nhiệt độ khuôn khi nhựa PPO ép phun
Nhiệt độ khuôn cũng ảnh hưởng trực tiếp đến chất lượng sản phẩm.
Tùy grade, SABIC công bố nhiệt độ khuôn có thể nằm trong những khoảng khác nhau. Chẳng hạn N1050 có khoảng 55–75°C, PX9406P khoảng 70–100°C, GFN1F khoảng 75–105°C, GFN2F khoảng 80–110°C và GFN3 khoảng 80–120°C.
Khi nhựa PPO ép phun, nhiệt độ khuôn quá thấp có thể làm vật liệu đông đặc quá nhanh trước khi điền đầy hoàn toàn. Điều này đặc biệt đáng chú ý với các sản phẩm có thành mỏng hoặc đường chảy dài.
Nếu nhiệt độ khuôn được tăng phù hợp, dòng nhựa có thêm thời gian để điền đầy và có thể cải thiện bề mặt sản phẩm.
Tuy nhiên, tăng nhiệt độ khuôn không phải lúc nào cũng tốt. Cần cân bằng giữa khả năng điền đầy, thời gian chu kỳ, độ ổn định kích thước và yêu cầu bề mặt.
5. Có cần sấy nhựa PPO trước khi ép phun không?
PPO/PPE có mức hấp thụ nước tương đối thấp so với một số nhựa kỹ thuật khác, nhưng điều đó không có nghĩa là có thể bỏ qua hướng dẫn sấy của nhà sản xuất.
Ví dụ:
- NORYL N1050: sấy khoảng 75–80°C trong 3–4 giờ.
- NORYL PX9406P: khoảng 105–110°C trong 3–4 giờ.
- NORYL GFN1F: khoảng 105–110°C trong 3–4 giờ.
- NORYL GFN2F: khoảng 110–120°C trong 3–4 giờ.
Điều này cho thấy nhiệt độ sấy cũng thay đổi theo grade.
Vì vậy, khi nhựa PPO ép phun, nên kiểm tra TDS của nhà sản xuất trước khi đưa hạt vào máy sấy. Không nên áp dụng một nhiệt độ sấy duy nhất cho toàn bộ PPO.
6. Nhựa PPO ép phun bị thiếu liệu nên xử lý thế nào?
Nếu nhựa PPO ép phun bị thiếu liệu, trước tiên cần xác định nguyên nhân thay vì chỉ tăng nhiệt độ.
Có thể kiểm tra theo thứ tự:
Bước 1: Kiểm tra nhiệt độ melt
Nếu nhiệt độ thực tế thấp hơn phạm vi khuyến nghị của grade, vật liệu có thể có độ nhớt cao và khó điền đầy.
Bước 2: Kiểm tra nhiệt độ khuôn
Khuôn quá lạnh có thể làm lớp nhựa đông đặc nhanh.
Bước 3: Kiểm tra tốc độ phun
Tốc độ phun không phù hợp có thể ảnh hưởng đến quá trình điền đầy.
Bước 4: Kiểm tra áp suất phun
Nếu áp suất đã tăng cao nhưng sản phẩm vẫn thiếu liệu, cần kiểm tra thêm runner, gate, vent và thiết kế khuôn.
Bước 5: Kiểm tra độ ẩm
Nguyên liệu cần được xử lý đúng theo điều kiện sấy của nhà sản xuất.
Bước 6: Kiểm tra kích thước runner và gate
Với một số vật liệu NORYL gia cường, đặc tính dòng chảy có thể khác đáng kể so với nhựa bán tinh thể khác. SABIC lưu ý rằng NORYL GF có độ nhớt cao hơn một số vật liệu bán tinh thể như PA66 GF và thiết kế runner/gate cần được xem xét phù hợp.
7. Nhựa PPO ép phun bị cháy hoặc có vết đen
Một vấn đề khác là sản phẩm sau nhựa PPO ép phun xuất hiện vết cháy, vệt đen hoặc màu không đồng đều.
Không nên mặc định rằng nguyên nhân duy nhất là nhiệt độ quá cao.
Các nguyên nhân có thể bao gồm:
- Nhiệt độ barrel quá cao.
- Thời gian lưu nhựa trong barrel quá lâu.
- Tốc độ trục vít quá cao.
- Shear quá lớn.
- Vent khuôn không tốt.
- Dead spot trong hệ thống nhựa.
- Nguyên liệu bị nhiễm tạp chất.
- Điều kiện gia công không phù hợp với grade.
Với các sản phẩm kỹ thuật có yêu cầu ngoại quan cao, cần kiểm tra đồng thời nhiệt độ, tốc độ phun, tốc độ trục vít và hệ thống thoát khí.
8. Nhựa PPO GF20 và PPO GF30 có cùng nhiệt độ ép phun không?
Không nhất thiết.
Đây là điểm rất quan trọng khi gia công nhựa PPO ép phun có gia cường sợi thủy tinh.
Ví dụ, SABIC công bố NORYL GFN2F và GFN3 đều là các grade gia cường sợi thủy tinh nhưng điều kiện gia công khác nhau. GFN2F có melt khoảng 300–325°C, trong khi GFN3 có melt khoảng 280–300°C.
Vì vậy, không nên áp dụng công thức:
PPO GF20 = một nhiệt độ cố định
hoặc:
PPO GF30 = một nhiệt độ cố định.
Hàm lượng sợi thủy tinh chỉ là một phần của công thức vật liệu. Nhựa nền, chất chống cháy, phụ gia, độ nhớt và thiết kế grade đều có thể ảnh hưởng đến điều kiện gia công.
9. Thông số tham khảo để bắt đầu ép nhựa PPO
Nếu chưa có thông số từ nhà sản xuất, có thể dùng khoảng tham khảo để thiết lập thử nghiệm ban đầu, nhưng sau đó phải điều chỉnh theo TDS của mã hạt thực tế.
| Thông số | Khoảng tham khảo ban đầu |
|---|---|
| Melt | 270–310°C |
| Nozzle | 270–310°C |
| Rear zone | 245–280°C |
| Middle zone | 260–295°C |
| Front zone | 270–310°C |
| Mold | 70–100°C |
| Back pressure | 0,3–0,7 MPa |
| Screw speed | 20–100 rpm |
| Sấy | Theo đúng TDS của grade |
Đây chỉ là điểm bắt đầu cho quá trình thử khuôn, không phải công thức áp dụng cho mọi loại nhựa PPO ép phun. Dữ liệu của SABIC cho thấy giữa các grade PPO/NORYL có sự khác biệt khá lớn về nhiệt độ melt và nhiệt độ khuôn.
10. Nhựa PPO ép phun cần lưu ý gì để sản phẩm ổn định?
Để quá trình nhựa PPO ép phun ổn định, doanh nghiệp nên kiểm soát ít nhất 7 yếu tố:
- Đúng mã nguyên liệu: không chỉ xác định là PPO mà phải biết chính xác grade.
- Đúng nhiệt độ melt: căn cứ TDS.
- Đúng nhiệt độ khuôn: điều chỉnh theo độ dày và yêu cầu sản phẩm.
- Kiểm soát độ ẩm: sấy theo hướng dẫn của nhà sản xuất.
- Kiểm soát thời gian lưu: tránh để vật liệu lưu quá lâu trong barrel.
- Kiểm soát tốc độ phun và trục vít: hạn chế shear không cần thiết.
- Kiểm tra khuôn: đặc biệt là gate, runner và vent.
RTP Company cũng lưu ý rằng các điều kiện xử lý được công bố nên được xem là hướng dẫn ban đầu; quá trình ép phun thực tế còn phụ thuộc vào máy, thiết kế khuôn và yêu cầu sản phẩm, vì vậy có thể cần thử nghiệm và điều chỉnh.
11. Nhựa PPO ép phun có khó gia công không?
So với một số nhựa thông dụng như PP hoặc ABS, nhựa PPO ép phun yêu cầu thiết bị và kiểm soát nhiệt độ nghiêm túc hơn.
Tuy nhiên, PPO/PPE thương mại được thiết kế cho các phương pháp gia công nhựa nhiệt dẻo như ép phun. ScienceDirect ghi nhận nhiệt độ melt điển hình của PPO biến tính khi ép phun thường nằm khoảng 250–300°C, đồng thời điều kiện cụ thể phụ thuộc vào grade.
Một ưu điểm đáng chú ý của PPO/PPE là độ hút ẩm thấp. Tuy nhiên, từng grade vẫn có hướng dẫn sấy riêng. Điều này được thể hiện rõ qua dữ liệu các grade NORYL của SABIC.
12. Kết luận: nhựa PPO ép phun bao nhiêu độ?
Nhựa PPO ép phun thường có nhiệt độ melt khoảng 250–325°C tùy grade, trong khi nhiệt độ khuôn thường nằm khoảng 55–120°C.
Một số grade PPO/NORYL có thể gia công quanh 270–300°C, nhưng các grade gia cường hoặc có công thức đặc biệt có thể yêu cầu nhiệt độ cao hơn. SABIC hiện công bố nhiều khoảng nhiệt độ khác nhau cho từng mã NORYL, vì vậy không nên dùng một mức nhiệt độ chung cho tất cả nhựa PPO.
Đối với doanh nghiệp đang lựa chọn nhựa PPO ép phun, thông tin quan trọng nhất cần xác định là:
Mã grade → TDS → nhiệt độ sấy → nhiệt độ barrel → nhiệt độ melt → nhiệt độ nozzle → nhiệt độ khuôn → áp suất và tốc độ phun.
Nếu có chính xác mã PPO cần ép phun, ví dụ PPO GF20, PPO GF30, NORYL GFN3, N1050 hoặc một mã PPO Trung Quốc, nên lấy thông số TDS của chính mã đó để cài máy. Đây là cách an toàn hơn nhiều so với việc áp dụng một nhiệt độ cố định cho toàn bộ nhóm PPO.
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phat Materials
Sản phẩm:PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS and các phụ gia
Website: www.pttlkimphat.vn