Description
Những Lỗi Thường Gặp Khi Ép Nhựa PPO – Nguyên Nhân Và Cách Khắc Phục
Nhựa PPO GF20 là gì?
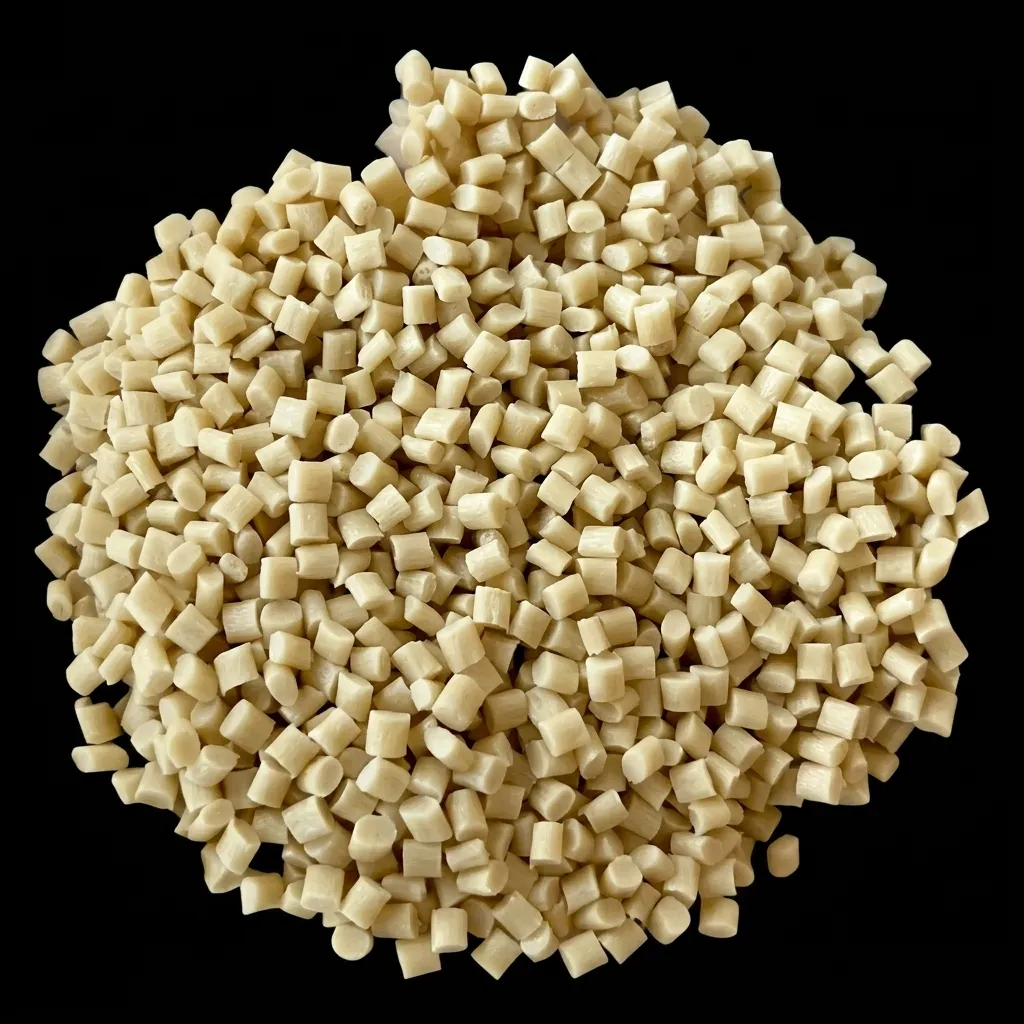
Nhựa PPO GF20 là cách gọi thương mại phổ biến cho nhóm vật liệu PPO/PPE được gia cường khoảng 20% sợi thủy tinh. Tuy nhiên, cần lưu ý rằng không phải mọi grade được gọi là PPO GF20 đều có cùng công thức.
Ví dụ, SABIC công bố NORYL GFN2, GFN20 và GFN2F là các grade có nền PPE+PS và gia cường 20% sợi thủy tinh. Các grade này có đặc điểm như độ hút ẩm thấp, độ cứng cao, ổn định kích thước và độ cong vênh thấp.
Chính vì có sợi thủy tinh nên quá trình ép nhựa PPO GF20 cần được kiểm soát cẩn thận hơn so với vật liệu không gia cường. Tốc độ trục vít, áp suất ngược, nhiệt độ khuôn, tốc độ phun và thiết kế gate đều có thể ảnh hưởng đến chất lượng sản phẩm.
Một sai lầm phổ biến là cho rằng chỉ cần tăng nhiệt độ là có thể giải quyết tất cả lỗi khi ép nhựa PPO GF20. Trên thực tế, một lỗi có thể xuất phát đồng thời từ nguyên liệu, máy ép và khuôn.
1. Những lỗi thường gặp khi ép nhựa PPO
Trong quá trình ép nhựa PPO GF20, các lỗi thường gặp có thể bao gồm:
- Sản phẩm thiếu liệu.
- Bavia ở đường phân khuôn.
- Cháy nhựa hoặc vết đen.
- Vết bạc, sọc bạc trên bề mặt.
- Đường hàn rõ.
- Cong vênh.
- Co ngót hoặc sai kích thước.
- Vết lõm.
- Sản phẩm bị dính khuôn.
- Bề mặt không đồng đều.
- Sợi thủy tinh nổi trên bề mặt.
- Sản phẩm giòn hoặc cơ tính không ổn định.
Tài liệu troubleshooting của RTP Company cũng liệt kê nhiều nhóm lỗi tương tự trong ép phun nhựa kỹ thuật, đồng thời khuyến nghị kiểm tra theo thứ tự từ nguyên liệu, nhiệt độ, áp suất, tốc độ phun đến thiết kế và thông khí khuôn.
Do đó, khi nhựa PPO GF20 xuất hiện lỗi, không nên thay đổi đồng thời quá nhiều thông số. Tốt hơn là thay đổi từng yếu tố và theo dõi kết quả.
2. Lỗi thiếu liệu khi ép nhựa PPO GF20
Thiếu liệu là tình trạng nhựa không điền đầy hoàn toàn lòng khuôn, khiến sản phẩm thiếu một phần hình dạng hoặc bị hụt ở vị trí cuối dòng chảy.
Nguyên nhân
Khi ép nhựa PPO GF20, thiếu liệu có thể liên quan đến:
- Nhiệt độ melt quá thấp.
- Nhiệt độ khuôn quá thấp.
- Tốc độ phun chưa phù hợp.
- Áp suất phun không đủ.
- Shot size không đủ.
- Gate quá nhỏ.
- Runner không phù hợp.
- Venting kém.
- Đường chảy quá dài.
- Nguyên liệu chưa được xử lý đúng.
Đặc biệt với sản phẩm thành mỏng hoặc có nhiều gân, nhựa có thể đông đặc trước khi đến cuối lòng khuôn.
Cách khắc phục
Có thể kiểm tra lần lượt:
- Kiểm tra nhiệt độ melt thực tế.
- Kiểm tra nhiệt độ khuôn.
- Tăng tốc độ phun trong giới hạn phù hợp.
- Điều chỉnh áp suất phun.
- Kiểm tra shot size.
- Kiểm tra kích thước gate và runner.
- Kiểm tra hệ thống thoát khí.
RTP Company cũng đưa ra các hướng xử lý như tăng nhiệt độ vật liệu, tăng nhiệt độ khuôn, tăng áp suất hoặc tốc độ phun tùy trường hợp thiếu liệu.
3. Lỗi bavia khi ép nhựa PPO GF20
Bavia là lớp nhựa mỏng xuất hiện tại đường phân khuôn, quanh lõi hoặc vị trí ghép khuôn.
Đây là lỗi khá phổ biến khi thông số ép nhựa PPO GF20 không phù hợp hoặc khuôn không được đóng kín tốt.
Nguyên nhân
Một số nguyên nhân gồm:
- Áp suất phun quá cao.
- Tốc độ phun quá lớn.
- Áp suất giữ quá cao.
- Lực kẹp khuôn không đủ.
- Đường phân khuôn bị mòn.
- Khuôn bị hở.
- Nhiệt độ melt quá cao.
- Vật liệu quá dễ chảy ở điều kiện đang sử dụng.
Cách xử lý
Không nên chỉ tăng lực kẹp ngay lập tức.
Trước tiên nên:
- Kiểm tra áp suất phun.
- Kiểm tra áp suất giữ.
- Kiểm tra tốc độ phun.
- Kiểm tra nhiệt độ melt.
- Kiểm tra mặt phân khuôn.
- Kiểm tra độ song song của khuôn.
- Kiểm tra lực kẹp.
Tài liệu của RTP cũng đưa ra các hướng xử lý bavia như giảm áp suất phun, giảm tốc độ phun, giảm nhiệt độ vật liệu và kiểm tra shut-off của khuôn.
4. Lỗi cháy nhựa, vết đen khi ép nhựa PPO GF20
Cháy nhựa thường biểu hiện bằng những vùng màu nâu, vàng sẫm hoặc đen trên sản phẩm.
Với nhựa PPO GF20, không nên mặc định rằng chỉ cần giảm nhiệt độ barrel là sẽ giải quyết được.
Nguyên nhân có thể gồm:
- Nhiệt độ vật liệu quá cao.
- Thời gian lưu trong barrel quá lâu.
- Tốc độ trục vít quá cao.
- Shear quá lớn.
- Venting không tốt.
- Không khí bị nén ở cuối dòng chảy.
- Có vùng chết trong hệ thống nhựa.
- Nguyên liệu bị nhiễm tạp chất.
Đặc biệt, nếu vết cháy tập trung ở cuối dòng chảy, cần kiểm tra hệ thống thoát khí của khuôn.
RTP cho biết thông khí không đầy đủ có thể gây gas burn, giảm độ bền đường hàn và khiến sản phẩm không được điền đầy.
Cách xử lý
- Kiểm tra vent tại vị trí cuối dòng chảy.
- Làm sạch vent.
- Kiểm tra nhiệt độ barrel.
- Giảm tốc độ trục vít nếu shear quá cao.
- Kiểm tra thời gian lưu.
- Làm sạch nozzle và barrel nếu nghi ngờ nhiễm vật liệu.
5. Lỗi vết bạc, sọc bạc trên sản phẩm
Vết bạc hoặc sọc bạc thường xuất hiện dưới dạng các đường sáng màu kéo dài theo hướng dòng chảy.
Khi ép nhựa PPO GF20, cần kiểm tra độ ẩm nguyên liệu cũng như điều kiện sấy.
Mặc dù PPE/PPO có độ hút ẩm thấp, từng grade vẫn có điều kiện xử lý nguyên liệu riêng. SABIC mô tả NORYL GFN2F là vật liệu có độ hút ẩm rất thấp, nhưng điều này không có nghĩa là có thể bỏ qua hoàn toàn việc kiểm soát nguyên liệu trước khi ép.
Nguyên nhân có thể gồm:
- Nguyên liệu có độ ẩm.
- Sấy không đủ.
- Nhiệt độ sấy không phù hợp.
- Nguyên liệu bị nhiễm tạp chất.
- Không khí bị cuốn vào quá trình cấp liệu.
- Điều kiện ép tạo shear quá cao.
Cách khắc phục
Kiểm tra:
- Nhiệt độ sấy.
- Thời gian sấy.
- Điều kiện bảo quản hạt nhựa.
- Phễu sấy.
- Độ kín của hệ thống cấp liệu.
- Nhiệt độ melt.
- Tốc độ trục vít.
Không nên tự ý tăng nhiệt độ sấy quá cao chỉ vì sản phẩm xuất hiện vết bạc. Cần đối chiếu TDS của chính grade nhựa PPO GF20 đang sử dụng.
6. Lỗi đường hàn khi ép nhựa PPO GF20
Đường hàn hình thành khi hai dòng nhựa gặp nhau trong lòng khuôn.
Vị trí này thường có ngoại quan khác biệt và trong một số thiết kế có thể ảnh hưởng đến cơ tính.
Nguyên nhân
Đường hàn rõ có thể liên quan đến:
- Nhiệt độ melt thấp.
- Khuôn quá lạnh.
- Tốc độ phun không phù hợp.
- Vị trí gate chưa tối ưu.
- Venting kém.
- Hình dạng sản phẩm tạo nhiều dòng chảy hội tụ.
Khi ép nhựa PPO GF20, sợi thủy tinh cũng có thể ảnh hưởng đến hướng dòng chảy và sự phân bố vật liệu.
Cách xử lý
Có thể xem xét:
- Điều chỉnh nhiệt độ melt.
- Điều chỉnh nhiệt độ khuôn.
- Tăng tốc độ phun trong giới hạn phù hợp.
- Cải thiện venting.
- Thay đổi vị trí gate.
- Tối ưu thiết kế runner.
RTP cũng khuyến nghị xem xét tốc độ phun, nhiệt độ vật liệu, nhiệt độ khuôn, số lượng gate và vị trí gate khi xử lý các vấn đề liên quan đến knit line.
7. Lỗi cong vênh khi ép nhựa PPO GF20
Cong vênh là một trong những lỗi cần đặc biệt chú ý đối với sản phẩm kỹ thuật yêu cầu độ chính xác kích thước.
Mặc dù nhựa PPO GF20 có đặc tính ổn định kích thước và độ cong vênh thấp hơn một số vật liệu khác, sản phẩm vẫn có thể bị biến dạng nếu thiết kế khuôn hoặc điều kiện ép không phù hợp. SABIC mô tả các grade NORYL GFN2/GFN20/GFN2F có đặc tính low warpage và dimensional stability, nhưng đây là đặc tính của vật liệu trong điều kiện thiết kế và gia công phù hợp.
Nguyên nhân cong vênh
- Làm mát không đồng đều.
- Thành sản phẩm không đều.
- Hướng sợi thủy tinh không đồng nhất.
- Áp suất giữ không phù hợp.
- Thời gian giữ không phù hợp.
- Khuôn bị chênh nhiệt.
- Thiết kế gân quá dày.
- Vị trí gate chưa hợp lý.
Cách xử lý
- Kiểm tra hệ thống cooling.
- Kiểm tra nhiệt độ khuôn ở các vị trí.
- Điều chỉnh thời gian giữ.
- Kiểm tra áp suất giữ.
- Tối ưu vị trí gate.
- Kiểm tra độ dày thành và gân.
RTP lưu ý rằng làm mát không đầy đủ có thể làm nhiệt độ khuôn tăng và kéo dài chu kỳ; với vật liệu gia cường, thiết kế làm mát cần được quan tâm đặc biệt.
8. Lỗi sai kích thước khi ép nhựa PPO GF20
Sản phẩm có thể đạt hình dạng nhưng kích thước không nằm trong dung sai yêu cầu.
Với nhựa PPO GF20, nguyên nhân có thể liên quan đến:
- Nhiệt độ khuôn không ổn định.
- Áp suất giữ không phù hợp.
- Thời gian giữ chưa tối ưu.
- Làm mát không đồng đều.
- Hướng sợi thủy tinh.
- Thiết kế sản phẩm.
- Độ ổn định của máy ép.
- Nguyên liệu giữa các lô có sự khác biệt.
Không nên chỉ điều chỉnh khuôn nếu kích thước sản phẩm thay đổi theo từng chu kỳ.
Trước tiên cần kiểm tra độ ổn định của:
nhiệt độ → áp suất → thời gian → làm mát → trọng lượng sản phẩm.
Nếu trọng lượng sản phẩm thay đổi đáng kể giữa các shot, cần kiểm tra quá trình điền đầy và giữ áp trước khi kết luận nguyên nhân nằm ở khuôn.
9. Lỗi vết lõm và rỗ trong sản phẩm
Vết lõm thường xuất hiện ở vị trí thành dày, phía sau gân hoặc boss.
Nguyên nhân có thể là:
- Áp suất giữ chưa đủ.
- Thời gian giữ quá ngắn.
- Thành sản phẩm quá dày.
- Gân thiết kế quá dày.
- Gate đóng băng sớm.
- Làm mát chưa phù hợp.
Khi ép nhựa PPO GF20, không nên tăng áp suất giữ liên tục mà không kiểm tra gate freeze và thiết kế sản phẩm.
RTP chỉ ra rằng hình học gân không phù hợp có thể liên quan đến sink, void, warpage và weld line; thiết kế gân nên được cân nhắc cùng với hướng dòng chảy.
10. Lỗi sợi thủy tinh nổi trên bề mặt
Một đặc điểm cần chú ý khi ép nhựa PPO GF20 là hiện tượng bề mặt không đồng đều do sợi thủy tinh.
Sau khi ép, bề mặt có thể xuất hiện:
- Vệt sợi.
- Bề mặt nhám.
- Màu không đồng nhất.
- Hiệu ứng “fiber mark”.
Hiện tượng này có thể liên quan đến:
- Hàm lượng sợi thủy tinh.
- Hướng dòng chảy.
- Nhiệt độ khuôn.
- Tốc độ phun.
- Thiết kế gate.
- Độ bóng bề mặt khuôn.
Tăng nhiệt độ khuôn có thể giúp cải thiện bề mặt đối với một số vật liệu gia cường; RTP cũng ghi nhận rằng vật liệu gia cường thường cần nhiệt độ khuôn cao hơn vật liệu không gia cường và nhiệt độ khuôn cao hơn có thể tạo bề mặt mịn hơn.
Tuy nhiên, điều chỉnh phải dựa trên grade cụ thể thay vì áp dụng một nhiệt độ chung cho tất cả nhựa PPO GF20.
11. Lỗi sản phẩm bị dính khuôn
Nếu sản phẩm không được đẩy ra dễ dàng, có thể xuất hiện:
- Trầy xước.
- Biến dạng.
- Gãy chốt.
- Kẹt sản phẩm.
- Chu kỳ ép kéo dài.
Nguyên nhân
- Draft angle không đủ.
- Bề mặt khuôn quá nhám.
- Sản phẩm co giữ trên core.
- Nhiệt độ khuôn không phù hợp.
- Hệ thống ejector không cân bằng.
- Thiết kế undercut.
Đối với vật liệu gia cường sợi thủy tinh, hệ thống ejector cần được thiết kế phù hợp vì vật liệu gia cường có thể tạo lực kéo sản phẩm khỏi lõi lớn hơn trong một số thiết kế. RTP khuyến nghị bố trí ejector cân bằng và tăng số lượng ejector khi cần thiết đối với vật liệu gia cường.
12. Cách kiểm tra nhanh khi nhựa PPO GF20 bị lỗi
Khi sản phẩm lỗi, không nên thay đổi tất cả thông số cùng lúc.
Có thể thực hiện theo quy trình:
Bước 1: Kiểm tra nguyên liệu
Xác nhận đúng mã nhựa PPO GF20, tình trạng bao bì, bảo quản và điều kiện sấy.
Bước 2: Kiểm tra nhiệt độ
Đo nhiệt độ thực tế của barrel, nozzle và khuôn thay vì chỉ dựa vào giá trị hiển thị trên máy.
Bước 3: Kiểm tra quá trình điền đầy
Thực hiện short-shot để quan sát hướng dòng chảy và vị trí cuối dòng.
Bước 4: Kiểm tra áp suất
Theo dõi áp suất phun, áp suất giữ và sự thay đổi giữa các chu kỳ.
Bước 5: Kiểm tra khuôn
Đặc biệt kiểm tra:
- Gate.
- Runner.
- Vent.
- Cooling.
- Ejector.
- Đường phân khuôn.
Bước 6: Thay đổi từng thông số
Mỗi lần chỉ nên điều chỉnh một hoặc một nhóm thông số có liên quan, sau đó đánh giá kết quả.
RTP nhấn mạnh rằng troubleshooting ép phun chỉ nên được xem là hướng dẫn; do thiết kế khuôn và quá trình ép rất phức tạp, thực tế có thể cần thử nghiệm để tìm điều kiện phù hợp.
13. Bảng lỗi nhựa PPO GF20 và hướng xử lý
| Lỗi | Nguyên nhân thường gặp | Hướng kiểm tra |
|---|---|---|
| Thiếu liệu | Nhiệt độ thấp, áp suất thấp, gate nhỏ | Melt, mold, pressure, gate |
| Bavia | Áp suất cao, khuôn hở | Pressure, clamp, parting line |
| Cháy nhựa | Vent kém, nhiệt cao, shear | Vent, melt, screw |
| Vết bạc | Ẩm, sấy chưa đúng | Dryer, nguyên liệu |
| Đường hàn | Dòng chảy hội tụ | Gate, vent, mold temperature |
| Cong vênh | Cooling không đều | Cooling, hold pressure |
| Sai kích thước | Quy trình không ổn định | Weight, pressure, cooling |
| Vết lõm | Giữ áp chưa đủ, thành dày | Hold, gate freeze |
| Sợi nổi | Hướng sợi, khuôn lạnh | Mold, flow, gate |
| Dính khuôn | Draft/ejector chưa phù hợp | Draft, ejector, core |
14. Những điều cần tránh khi ép nhựa PPO GF20
Để giảm lỗi trong quá trình ép nhựa PPO GF20, doanh nghiệp nên tránh một số cách xử lý thiếu kiểm soát.
Thứ nhất, không tăng nhiệt độ liên tục khi sản phẩm thiếu liệu. Thiếu liệu có thể xuất phát từ gate, vent, tốc độ phun hoặc thiết kế khuôn.
Thứ hai, không tăng áp suất phun quá cao để xử lý mọi lỗi. Áp suất quá cao có thể làm tăng nguy cơ bavia và ứng suất trong sản phẩm.
Thứ ba, không tăng tốc độ trục vít quá mức. Với vật liệu gia cường, RTP khuyến nghị tốc độ trục vít thấp nhất có thể để hạn chế gãy sợi và giảm nhiệt do shear.
Thứ tư, không bỏ qua hệ thống làm mát. Cooling không đều có thể dẫn đến sai kích thước và cong vênh.
Thứ năm, không trộn lẫn các grade PPO khác nhau mà không kiểm tra khả năng tương thích và điều kiện gia công.
15. Kết luận
Những lỗi thường gặp khi ép nhựa PPO GF20 không chỉ đến từ nhiệt độ máy ép. Chất lượng sản phẩm là kết quả của nhiều yếu tố gồm nguyên liệu, nhiệt độ melt, nhiệt độ khuôn, tốc độ phun, áp suất phun, áp suất giữ, tốc độ trục vít, hệ thống runner – gate – vent và hệ thống làm mát.
Các lỗi như thiếu liệu, bavia, cháy nhựa, vết bạc, đường hàn, cong vênh, sai kích thước và sợi thủy tinh nổi trên bề mặt đều cần được xác định nguyên nhân trước khi điều chỉnh thông số.
Đặc biệt, nhựa PPO GF20 không phải là một mã vật liệu duy nhất. Ví dụ, SABIC có nhiều grade NORYL 20% sợi thủy tinh như GFN2, GFN20 và GFN2F, trong đó công thức, tính năng và mục đích sử dụng có thể khác nhau.
Vì vậy, khi khách hàng hoặc nhà máy hỏi cách xử lý lỗi của nhựa PPO GF20, cần xác định chính xác mã grade, nhà sản xuất, thiết kế sản phẩm và thông số khuôn trước khi đưa ra điều kiện ép cụ thể.
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phat Materials
Sản phẩm:PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS and các phụ gia
Website: www.pttlkimphat.vn