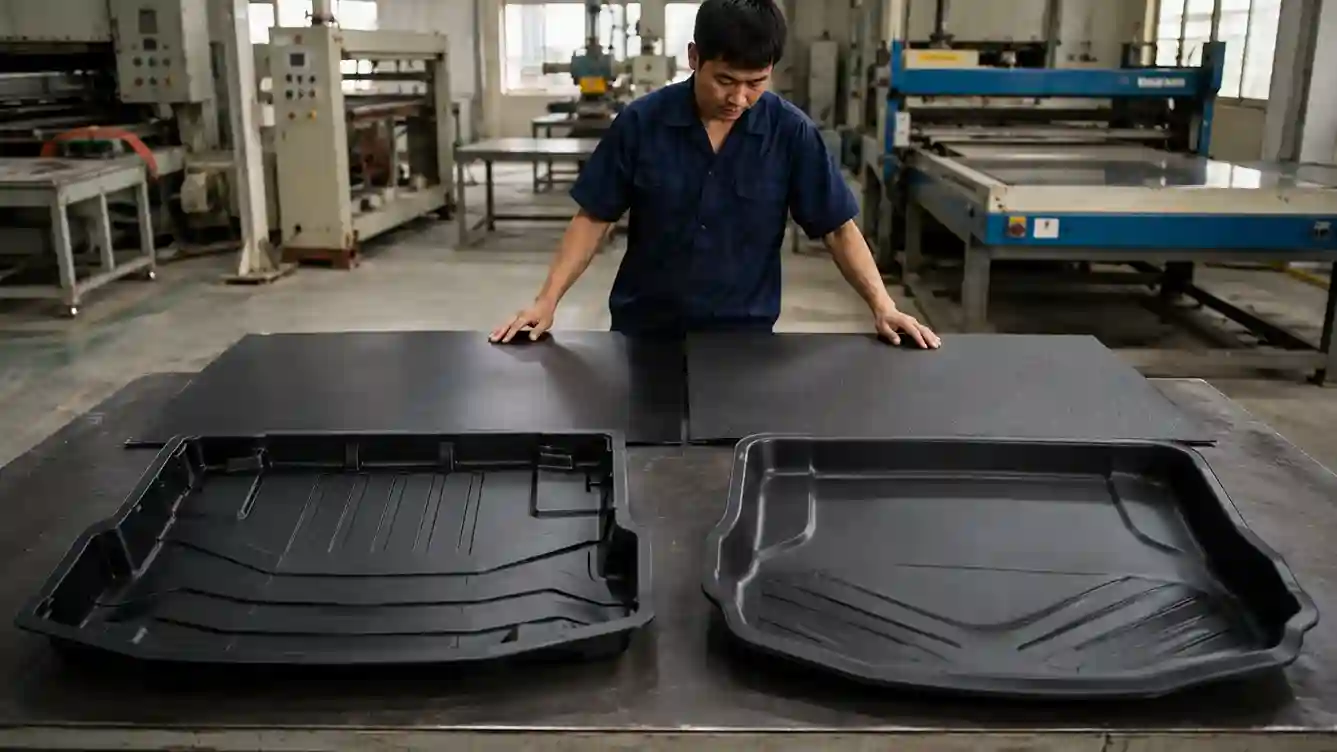
SO SÁNH TẤM ABS VÀ TẤM HDPE KHI HÚT ĐỊNH HÌNH: NÊN CHỌN VẬT LIỆU NÀO?
Trong sản xuất khay ô tô, đế thảm, vỏ máy, khay công nghiệp và nhiều chi tiết nhựa kích thước lớn, lipid and HDPE là hai loại tấm thường được đưa ra so sánh. Cả hai đều có thể gia nhiệt rồi tạo hình bằng chân không, nhưng trạng thái mềm, mức độ võng, khả năng kéo sâu, độ co ngót và đặc tính của sản phẩm hoàn thiện lại rất khác nhau.
Vì vậy, việc so sánh tấm ABS và tấm HDPE khi hút định hình không nên chỉ dựa vào giá nguyên liệu hoặc độ dày danh nghĩa. Một tấm có giá thấp hơn chưa chắc tạo ra sản phẩm có tổng chi phí thấp hơn. Ngược lại, vật liệu dễ hút hơn cũng chưa chắc phù hợp với môi trường sử dụng thực tế.
ABS thường được đánh giá cao về độ cứng, khả năng giữ hình, độ sắc nét của đường gân và khả năng sơn, dán hoặc phủ bề mặt. HDPE lại có lợi thế về độ dai, khả năng chống nước, kháng nhiều hóa chất, khối lượng riêng thấp và khó nứt khi bị uốn hoặc va đập.
Bài viết này sẽ so sánh tấm ABS và tấm HDPE khi hút định hình trên góc nhìn thực tế, từ lựa chọn tấm, gia nhiệt, thiết kế khuôn, làm nguội đến các yêu cầu sử dụng sau cùng. Mục tiêu là giúp xưởng lựa chọn vật liệu theo đúng sản phẩm, thay vì kết luận đơn giản rằng ABS hoặc HDPE luôn tốt hơn.
1. TỔNG QUAN VỀ SO SÁNH TẤM ABS VÀ TẤM HDPE
Trước khi so sánh tấm ABS và tấm HDPE khi hút định hình, cần hiểu rằng đây là hai nhóm polymer có cấu trúc và cách phản ứng với nhiệt khác nhau.
ABS là nhựa nhiệt dẻo vô định hình, được tạo thành từ ba thành phần chính: acrylonitrile, butadiene và styrene. Sự kết hợp này giúp vật liệu có sự cân bằng giữa độ cứng, khả năng chịu va đập, chất lượng bề mặt và khả năng gia công.
Tấm ABS thường được sử dụng để sản xuất:
- Vỏ thiết bị.
- Vỏ máy móc.
- Khay nội thất ô tô.
- Tấm ốp.
- Vỏ vali.
- Khay vận chuyển.
- Chi tiết trang trí.
- Đế thảm và khay cốp.
- Thiết bị y tế không yêu cầu tiếp xúc đặc biệt.
- Linh kiện quảng cáo và trưng bày.
HDPE là polyethylene mật độ cao, thuộc nhóm nhựa bán kết tinh. Mạch polymer tương đối ít phân nhánh giúp vật liệu có độ kết tinh cao hơn LDPE, từ đó mang lại độ dai, khả năng kháng hóa chất và khả năng chống thấm nước tốt.
Tấm HDPE thường được ứng dụng làm:
- Khay chống tràn.
- Khay ô tô.
- Đế thảm.
- Thùng chứa.
- Tấm lót.
- Vỏ che công nghiệp.
- Chi tiết chịu va đập.
- Khay vận chuyển.
- Tấm bảo vệ.
- Sản phẩm tiếp xúc môi trường ẩm.
- Chi tiết dùng trong nông nghiệp và xử lý nước.
Điểm quan trọng khi so sánh tấm ABS và tấm HDPE khi hút định hình là ABS mềm dần khi nhiệt độ vượt qua vùng chuyển thủy tinh, trong khi HDPE trải qua quá trình thay đổi liên quan đến cấu trúc bán kết tinh và vùng nóng chảy.
Sự khác nhau này ảnh hưởng trực tiếp đến cách tấm võng, thời gian gia nhiệt, cửa sổ tạo hình, độ co khi làm nguội và khả năng giữ kích thước của sản phẩm.
2. BẢNG SO SÁNH TẤM ABS VÀ TẤM HDPE
| Tiêu chí | Tấm ABS | Tấm HDPE |
|---|---|---|
| Cấu trúc polymer | Vô định hình | Bán kết tinh |
| Độ cứng | Cao hơn | Thấp hơn |
| Độ dai khi uốn | Tốt, nhưng có thể nứt nếu điều kiện không phù hợp | Rất tốt, khó nứt khi uốn |
| Khả năng tạo đường nét | Tốt | Thấp hơn ABS |
| Khả năng kéo sâu | Tốt nếu tấm và nhiệt đồng đều | Tốt với grade phù hợp nhưng phải kiểm soát võng |
| Mức độ võng khi nóng | Tương đối dễ quan sát | Có thể võng mạnh và nhanh |
| Độ co ngót | Thường thấp và dễ kiểm soát hơn | Tương đối lớn |
| Khả năng giữ form | Tốt | Cần hỗ trợ bằng độ dày và gân |
| Kháng hóa chất | Trung bình đến khá | Tốt với nhiều hóa chất |
| Khả năng chống nước | Tốt | Rất tốt |
| Khả năng dán | Tương đối thuận lợi | Khó, thường phải xử lý bề mặt |
| Khả năng sơn | Tốt hơn | Khó hơn |
| Gia công CNC | Tương đối thuận lợi | Dễ tạo bavia mềm nếu thông số chưa phù hợp |
| Khối lượng riêng | Cao hơn HDPE | Thấp hơn ABS |
| Khả năng tái chế nội bộ | Có thể | Có thể |
| Độ ổn định kích thước | Tốt hơn | Phải kiểm soát co ngót và cong vênh |
| Bề mặt thẩm mỹ | Sắc nét, dễ hoàn thiện | Phù hợp bề mặt mờ hoặc có vân |
| Khả năng chịu mài mòn | Khá | Tốt trong nhiều ứng dụng |
| Chi phí vật liệu | Phụ thuộc grade và cấu trúc tấm | Thường cạnh tranh, nhưng phụ thuộc grade |
| Ứng dụng nổi bật | Vỏ máy, chi tiết thẩm mỹ, nội thất | Khay, tấm lót, chi tiết chống nước và hóa chất |
Bảng trên chỉ mang tính định hướng. Khi so sánh tấm ABS và tấm HDPE khi hút định hình, xưởng vẫn phải xét grade cụ thể, cấu trúc tấm, tỷ lệ nguyên sinh, độ dày và thiết kế khuôn.
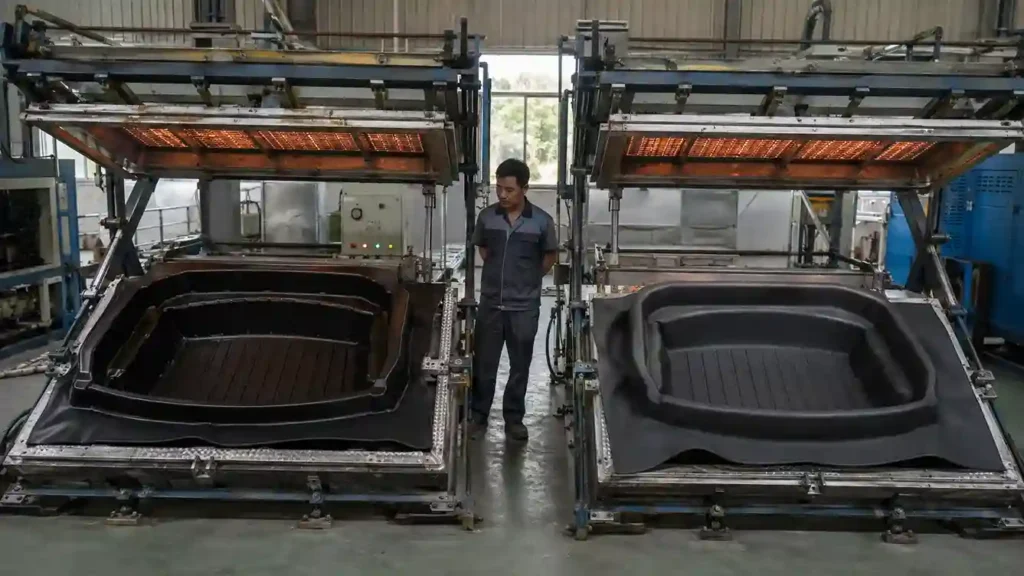
3. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG GIA NHIỆT
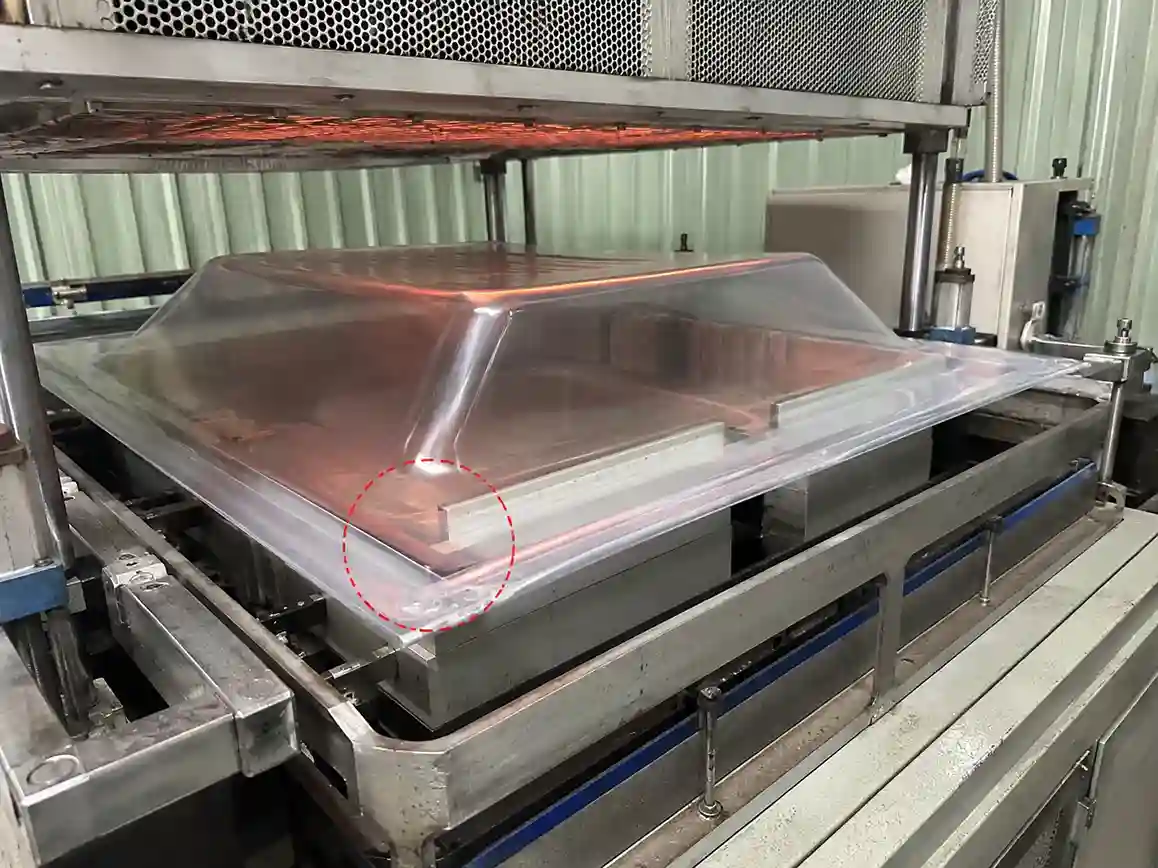
Gia nhiệt là một trong những khác biệt quan trọng nhất khi so sánh tấm ABS và tấm HDPE khi hút định hình.
Tấm ABS thường có cửa sổ tạo hình tương đối dễ theo dõi. Khi nhiệt được phân bố đều, tấm mềm dần và có thể tạo hình trước khi bề mặt bị quá nhiệt. Người vận hành có thể theo dõi độ võng, thời gian gia nhiệt và trạng thái bề mặt để xác định thời điểm tạo hình.
HDPE có cách phản ứng khác. Khi tiến gần vùng tạo hình, độ bền nóng của tấm có thể giảm nhanh và tấm võng rõ rệt. Nếu công suất vùng giữa quá cao, phần giữa tấm có thể võng sâu trong khi mép hoặc lõi tấm vẫn chưa đạt nhiệt độ đồng đều.
Do đó, trong quá trình so sánh tấm ABS và tấm HDPE khi hút định hình, không nên dùng cùng một chương trình gia nhiệt cho hai vật liệu, kể cả khi chúng có cùng kích thước và độ dày.
Đối với tấm ABS, cần quan sát:
- Bề mặt có bị bóng bất thường không.
- Có xuất hiện bọt khí hay không.
- Độ võng giữa và mép.
- Khả năng giữ bề mặt vân.
- Mức độ mềm tại các vùng.
- Dấu hiệu cháy vàng hoặc biến màu.
- Khả năng kéo vào góc.
- Mức đồng đều giữa các chu kỳ.
Đối với tấm HDPE, cần theo dõi:
- Tốc độ võng khi nhiệt tăng.
- Mức võng tối đa trước khi hút.
- Nhiệt độ giữa tấm và mép.
- Sự khác nhau giữa hai mặt tấm.
- Khả năng giữ tấm trên khung kẹp.
- Hiện tượng chảy xệ.
- Khả năng tiếp xúc sớm với khuôn.
- Mức kéo mỏng tại vùng sâu.
Với tấm dày, gia nhiệt hai mặt thường hữu ích cho cả ABS và HDPE. Tuy nhiên, lợi ích đặc biệt rõ với HDPE vì bề mặt có thể nóng nhanh hơn lõi. Nếu chỉ tăng công suất một mặt để rút ngắn chu kỳ, tấm có thể bị quá nhiệt ngoài bề mặt nhưng chưa mềm đồng đều bên trong.
Một nguyên tắc quan trọng khi so sánh tấm ABS và tấm HDPE khi hút định hình là phải đánh giá nhiệt độ thực của tấm chứ không chỉ nhìn nhiệt độ cài đặt trên máy. Nhiệt điện trở, khoảng cách gia nhiệt, màu tấm, bề mặt, độ dày và luồng khí trong xưởng đều ảnh hưởng đến nhiệt tấm.
4. TẤM ABS CÓ CẦN SẤY TRƯỚC KHI HÚT KHÔNG?
ABS có khả năng hấp thụ một lượng ẩm nhất định. Nếu tấm bị lưu kho trong môi trường ẩm, bề mặt có thể xuất hiện bọt, rỗ, vệt bạc hoặc dấu hiệu hơi nước khi gia nhiệt.
Trong khi đó, HDPE có mức hút ẩm rất thấp và thông thường không cần sấy theo cách áp dụng cho ABS, PETG hoặc PC. Tuy nhiên, bề mặt HDPE vẫn phải sạch và khô.
Đây là khác biệt cần ghi nhận khi so sánh tấm ABS và tấm HDPE khi hút định hình:
- ABS có thể cần sấy nếu tấm đã hút ẩm hoặc nhà sản xuất quy định.
- HDPE thường không cần sấy hút ẩm.
- Cả hai đều phải tránh bụi, dầu, nước bám trên bề mặt.
- Tấm có lớp phủ, lớp trang trí hoặc cấu trúc nhiều lớp phải tuân thủ hướng dẫn riêng.
- Không nên tự đặt nhiệt độ sấy quá cao vì có thể làm tấm biến dạng.
Nếu tấm ABS nổi bọt khi gia nhiệt, không nên lập tức kết luận nhiệt quá cao. Cần kiểm tra điều kiện lưu kho và độ ẩm của tấm.
Nếu HDPE xuất hiện bọt, nguyên nhân có thể không nằm ở độ hút ẩm của polymer nền mà liên quan đến:
- Nguyên liệu tái sinh bị nhiễm ẩm.
- Tạp chất.
- Masterbatch.
- Chất độn.
- Polymer khác bị lẫn.
- Bọt khí sinh ra từ quá trình đùn tấm.
- Sự phân hủy của phụ gia.
- Cấu trúc nhiều lớp không ổn định.
Vì vậy, so sánh tấm ABS và tấm HDPE khi hút định hình cần được thực hiện từ chất lượng tấm đầu vào, không chỉ từ thao tác trên máy hút.
5. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG VÕNG KHI GIA NHIỆT
Độ võng là dấu hiệu quan trọng giúp người vận hành đánh giá trạng thái tấm. Tuy nhiên, cùng một mức võng không đồng nghĩa ABS và HDPE đã đạt cùng trạng thái tạo hình.
ABS thường mềm tương đối đều nếu hệ thống gia nhiệt tốt. Đường cong võng có thể dễ kiểm soát hơn và thời điểm hút tương đối ổn định giữa các chu kỳ.
HDPE có thể võng mạnh hơn khi đạt vùng nhiệt phù hợp. Vật liệu cũng dễ chạm khuôn, chạm bộ phận máy hoặc bị kéo khỏi khung nếu kẹp không chắc.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, xưởng nên ghi lại:
- Thời gian bắt đầu võng.
- Thời gian đạt mức võng mục tiêu.
- Độ sâu võng.
- Chênh lệch võng giữa các lô tấm.
- Phân bố nhiệt tại giữa và mép.
- Khả năng lặp lại sau nhiều chu kỳ.
- Dấu hiệu mất vân hoặc bóng bề mặt.
- Mức độ kéo mỏng sau tạo hình.
Không nên chỉ dựa vào thời gian gia nhiệt của lô trước. Tấm cùng tên vật liệu nhưng khác grade, màu sắc, độ dày hoặc tỷ lệ tái sinh có thể có tốc độ hấp thụ nhiệt khác nhau.
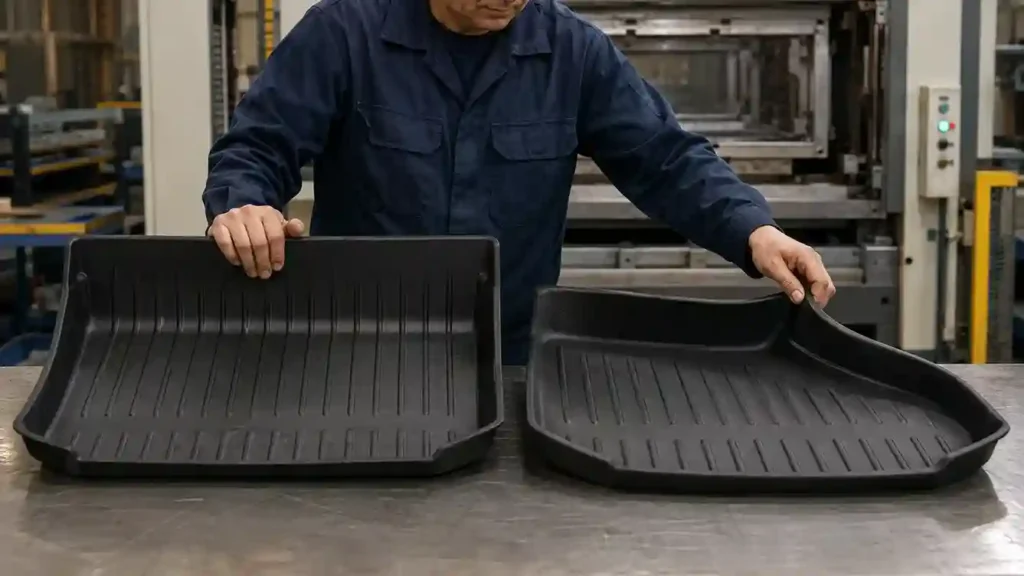
6. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG KÉO SÂU VÀ PHÂN BỐ ĐỘ DÀY
Trong ứng dụng khay sâu, phân bố độ dày thường quan trọng hơn độ dày danh nghĩa của tấm.
ABS có khả năng tạo hình tốt và thường cho đường nét rõ. Nếu nhiệt được phân vùng hợp lý, vật liệu có thể kéo vào các góc và tạo bề mặt tương đối sắc nét.
HDPE cũng có thể tạo hình sâu, nhưng cần kiểm soát độ bền nóng và quá trình tấm tiếp xúc với khuôn. Nếu vật liệu chạm một vùng quá sớm, khu vực đó có thể bị giữ lại trong khi phần còn lại tiếp tục kéo, dẫn đến chênh lệch độ dày.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, cần đo sản phẩm tại:
- Đáy khay.
- Thành khay.
- Góc sâu.
- Chân gân.
- Đỉnh gân.
- Vùng chuyển tiếp.
- Mép kẹp.
- Vị trí gần lỗ hút.
- Khu vực có bán kính nhỏ.
- Điểm vật liệu tiếp xúc khuôn đầu tiên.
ABS thường thuận lợi hơn nếu sản phẩm yêu cầu đường gân nổi, logo dập hoặc bề mặt có chi tiết rõ. HDPE phù hợp hơn với hình học bo tròn, bán kính lớn và thiết kế ưu tiên công năng.
Tuy nhiên, không nên kết luận ABS luôn kéo sâu tốt hơn. Một grade HDPE được phát triển cho đùn tấm và thermoforming có thể cho kết quả tốt hơn tấm ABS không đúng grade hoặc tấm ABS bị ẩm.
Giải pháp cải thiện phân bố độ dày cho cả hai vật liệu gồm:
- Điều chỉnh phân vùng nhiệt.
- Tăng bán kính góc.
- Sử dụng tiền kéo.
- Dùng plug assist.
- Tối ưu trình tự hút.
- Điều chỉnh tốc độ di chuyển khuôn.
- Thay đổi khuôn âm hoặc khuôn dương.
- Tăng độ dày ban đầu.
- Thay đổi thiết kế gân.
- Chọn grade có độ bền nóng phù hợp.
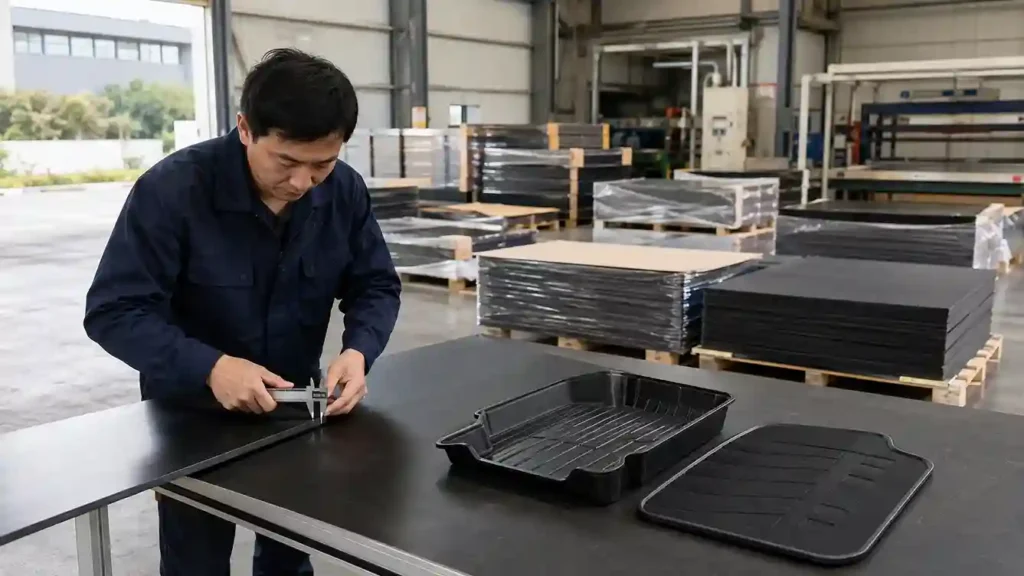
7. SO SÁNH TẤM ABS VÀ TẤM HDPE ĐỘ SẮC NÉT SAU TẠO HÌNH
Độ sắc nét là một lợi thế đáng chú ý của ABS. Khi khuôn, nhiệt và chân không phù hợp, tấm ABS có thể tái hiện đường gân, góc và kết cấu bề mặt rõ hơn.
HDPE mềm và có mức co tương đối lớn, do đó đường nét sau khi nguội có thể không sắc bằng ABS. Những góc rất nhỏ hoặc gân quá mảnh có thể không thể hiện đúng như thiết kế CAD.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình cho chi tiết thẩm mỹ, cần đánh giá sản phẩm thực tế thay vì chỉ nhìn bản vẽ.
ABS thường phù hợp hơn với:
- Vỏ máy có đường nét rõ.
- Chi tiết cần sơn.
- Nội thất cần bề mặt thẩm mỹ.
- Khay cần giữ form cứng.
- Sản phẩm có nhiều đường gân trang trí.
- Chi tiết cần in hoặc dán nhãn.
HDPE thường phù hợp hơn với:
- Khay chống nước.
- Khay chống tràn.
- Đế thảm.
- Tấm lót.
- Chi tiết có bề mặt vân mờ.
- Sản phẩm cần chịu va đập và uốn.
- Thiết kế có bán kính tương đối lớn.
Nếu sản phẩm vừa cần độ dai vừa yêu cầu bề mặt đẹp, xưởng có thể cân nhắc tấm nhiều lớp, vật liệu biến tính hoặc cấu trúc khác. Tuy nhiên, mọi cấu trúc phải được thử trên khuôn thực tế.
8. SO SÁNH TẤM ABS VÀ TẤM HDPE ĐỘ CỨNG VÀ KHẢ NĂNG GIỮ FORM
Ở cùng độ dày và hình học tương đương, so sánh tấm ABS và tấm HDPE thì ABS thường tạo cảm giác cứng hơn HDPE. Đây là lý do ABS được sử dụng phổ biến cho vỏ máy và các chi tiết cần giữ hình dạng.
HDPE có độ dai cao nhưng dễ uốn hơn. Một khay HDPE kích thước lớn có thể bị mềm, võng hoặc cảm giác thiếu chắc chắn nếu độ dày và hệ thống gân chưa phù hợp.
Điểm này rất quan trọng khi so sánh tấm ABS và tấm HDPE khi hút định hình cho khay ô tô. Người dùng có thể thích khay dẻo vì dễ tháo lắp và khó nứt, nhưng cũng có thể đánh giá sản phẩm là “mỏng” hoặc “mềm” nếu thành khay không đứng vững.
Để tăng khả năng giữ form cho HDPE, có thể:
- Tăng độ dày ban đầu.
- Bổ sung gân tăng cứng.
- Tăng bán kính chuyển tiếp.
- Thiết kế thành khay hợp lý.
- Tránh bề mặt phẳng quá lớn.
- Tạo bậc hoặc gân nổi.
- Tối ưu hướng gân theo hướng chịu tải.
- Kiểm soát vùng bị kéo mỏng.
- Dùng cấu trúc tấm phù hợp.
- Xem xét vật liệu có độ cứng cao hơn nếu cần.
Đối với ABS, dù có độ cứng tốt hơn, sản phẩm vẫn có thể yếu nếu bị kéo quá mỏng tại góc hoặc chân gân. Vì vậy, không nên chỉ dựa vào cảm giác cứng tại vùng đáy.
9. SO SÁNH TẤM ABS VÀ TẤM HDPE ĐỘ DAI VÀ KHẢ NĂNG CHỊU VA ĐẬP
So sánh tấm ABS và tấm HDPE thì HDPE thường có khả năng chịu va đập và uốn lặp tốt trong nhiều ứng dụng. Sản phẩm có thể biến dạng rồi phục hồi một phần thay vì nứt vỡ ngay.
ABS cũng nổi tiếng về khả năng chịu va đập, đặc biệt nhờ thành phần cao su butadiene. Tuy nhiên, hiệu quả thực tế phụ thuộc vào grade, nhiệt độ sử dụng, tỷ lệ tái sinh, mức lão hóa và chiều dày còn lại sau hút.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, cần phân biệt:
- Độ cứng không đồng nghĩa với độ dai.
- Sản phẩm cứng hơn chưa chắc chịu rơi tốt hơn.
- Tấm dày hơn chưa chắc vùng góc sau hút dày hơn.
- Mẫu mới sản xuất chưa phản ánh khả năng lão hóa.
- Va đập ở nhiệt độ thấp có thể khác rõ với nhiệt độ phòng.
Đối với khay cốp, đế thảm hoặc khay công nghiệp thường xuyên bị uốn khi tháo lắp, so sánh tấm ABS và tấm HDPE thì HDPE có lợi thế về độ dẻo dai. Với vỏ máy cần giữ hình và không bị uốn nhiều, ABS có thể phù hợp hơn.
Nên thực hiện thử nghiệm rơi hoặc va đập trên sản phẩm hoàn thiện ở các vị trí:
- Góc sâu.
- Mép cắt.
- Vùng khoan lỗ.
- Chân gân.
- Điểm lắp vít.
- Vùng đã dán phụ kiện.
- Vùng có ứng suất sau tạo hình.
10. SO SÁNH TẤM ABS VÀ TẤM HDPE ĐỘ CO NGÓT VÀ CONG VÊNH
Độ co là một trong những khác biệt lớn nhất khi so sánh tấm ABS và tấm HDPE khi hút định hình.
ABS là vật liệu vô định hình nên mức co sau tạo hình thường dễ kiểm soát hơn HDPE. Điều này hỗ trợ sản xuất các chi tiết cần lắp ráp hoặc có dung sai tương đối chặt.
So sánh tấm ABS và tấm HDPE thì HDPE là vật liệu bán kết tinh và có mức co lớn hơn. Trong quá trình nguội, sự hình thành cấu trúc kết tinh có thể làm kích thước thay đổi và tạo ứng suất không đồng đều.
Các nguyên nhân làm sản phẩm HDPE cong vênh gồm:
- Nhiệt tấm không đồng đều.
- Hai mặt nguội với tốc độ khác nhau.
- Độ dày thành chênh lệch.
- Tháo khuôn quá sớm.
- Hướng đùn của tấm.
- Ứng suất có sẵn trong tấm.
- Tỷ lệ tái sinh không ổn định.
- Màu và phụ gia phân tán không đều.
- Thiết kế sản phẩm mất cân bằng.
- Xếp chồng khi sản phẩm còn nóng.
- Gia công cắt quá sớm.
- Đồ gá giữ sai hình dạng.
ABS cũng có thể cong vênh, đặc biệt nếu gia nhiệt không đều hoặc tháo khuôn khi chi tiết chưa đủ nguội. Tuy nhiên, với cùng một thiết kế, HDPE thường yêu cầu kiểm soát co ngót chặt chẽ hơn.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, xưởng nên đo kích thước tại nhiều thời điểm:
- Ngay sau tháo khuôn.
- Sau khi sản phẩm nguội hoàn toàn.
- Sau một khoảng thời gian ổn định.
- Sau công đoạn cắt.
- Sau khi lắp phụ kiện.
- Sau chu kỳ nóng lạnh.
- Sau khi lắp thử trên dưỡng hoặc xe.
Không nên duyệt kích thước chỉ dựa trên một sản phẩm vừa tháo khỏi khuôn.
11. SO SÁNH TẤM ABS VÀ TẤM HDPE THIẾT KẾ KHUÔN
Khuôn có thể hoạt động tốt với ABS nhưng chưa chắc phù hợp trực tiếp với HDPE.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, cần xem xét bán kính, góc thoát, vị trí lỗ hút và hệ thống làm nguội.
Bán kính góc
So sánh tấm ABS và tấm HDPE thì ABS có thể tạo các đường nét tương đối rõ, nhưng góc quá sắc vẫn làm vật liệu bị kéo mỏng. HDPE thường cần bán kính lớn hơn để phân bố độ dày tốt và tránh tập trung ứng suất.
Tài liệu hướng dẫn thermoforming của SIMONA đưa ra bán kính tham khảo đối với PE-HD khoảng hai đến ba lần độ dày tấm trong điều kiện được mô tả. Đây là giá trị định hướng, không phải quy tắc cố định cho mọi sản phẩm.
Góc thoát khuôn
So sánh tấm ABS và tấm HDPE thì HDPE co mạnh hơn và có thể ôm chặt khuôn dương. Vì vậy, góc thoát và cơ cấu thổi khí tháo khuôn rất quan trọng.
SIMONA đưa ra mức góc thoát tham khảo khoảng 5–10° cho khuôn dương khi tạo hình các vật liệu bán kết tinh như PE và PP. Thông số thực tế phải điều chỉnh theo chiều sâu, bề mặt, gân và mức co.
ABS thường dễ kiểm soát tháo khuôn hơn, nhưng vẫn cần góc thoát phù hợp. Bề mặt nhám, cấu trúc móc ngược hoặc gân sâu đều có thể giữ sản phẩm trên khuôn.
Lỗ hút chân không
Cả ABS và HDPE đều cần lỗ hút được bố trí tại:
- Góc sâu.
- Chân gân.
- Điểm cuối dòng kéo.
- Vùng chuyển tiếp.
- Hốc nhỏ.
- Khu vực dễ giữ khí.
Lỗ hút quá lớn có thể để lại dấu. Lỗ quá nhỏ, quá ít hoặc bị tắc làm sản phẩm không sát khuôn.
Hệ thống làm nguội
HDPE nhạy với sự mất cân bằng làm nguội hơn ABS. Nếu khuôn có một vùng nóng kéo dài, sản phẩm HDPE có thể co lệch sau khi tháo.
Do đó, khi so sánh tấm ABS và tấm HDPE khi hút định hình, chi phí điều chỉnh khuôn và hệ thống làm nguội cũng phải được tính vào quyết định vật liệu.
12. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG THÁO KHUÔN
So sánh tấm ABS và tấm HDPE thì ABS thường giữ hình tốt và co ít hơn nên quá trình tháo khuôn tương đối thuận lợi nếu thiết kế đúng.
HDPE có thể co ôm chặt khuôn dương. Nếu cố tháo bằng lực lớn, sản phẩm dễ bị biến dạng, kéo giãn mép hoặc rách tại vị trí mỏng.
Để tháo khuôn HDPE tốt hơn, cần kiểm tra:
- Góc thoát.
- Bề mặt khuôn.
- Mức độ nhám.
- Độ sâu của gân.
- Các vị trí móc ngược.
- Thời điểm tháo khuôn.
- Nhiệt độ sản phẩm khi tháo.
- Hệ thống thổi khí.
- Cơ cấu đẩy.
- Khả năng co ôm khuôn.
Nếu dùng chung khuôn cho hai vật liệu, nên chạy thử trước khi sản xuất lớn. Đây là bước không thể bỏ qua khi so sánh tấm ABS và tấm HDPE khi hút định hình.
13. SO SÁNH TẤM ABS VÀ TẤM HDPE BỀ MẶT VÀ TÍNH THẨM MỸ
Tấm ABS có nhiều lựa chọn hoàn thiện bề mặt như:
- Bóng.
- Mờ.
- Vân da.
- Vân nhám.
- Màu tùy chỉnh.
- Tấm phủ lớp trang trí.
- ABS/PMMA.
- Tấm nhiều lớp.
So sánh tấm ABS và tấm HDPE thì ABS cũng thuận lợi hơn cho sơn, in hoặc dán trong nhiều ứng dụng. Vì vậy, vật liệu thường được chọn cho vỏ thiết bị và chi tiết nội thất cần ngoại quan cao.
HDPE phù hợp với bề mặt mờ, vân chống trượt hoặc ứng dụng thiên về công năng. Màu đen được dùng phổ biến cho khay và tấm lót, nhưng khả năng giữ màu hoặc chịu UV phải phụ thuộc vào công thức.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, cần duyệt bề mặt sau hút chứ không chỉ duyệt tấm phẳng. Nhiệt và mức kéo giãn có thể làm:
- Vân bị mờ.
- Bề mặt bóng lên.
- Màu nhạt tại vùng kéo.
- Xuất hiện đường dòng.
- Lộ cấu trúc lớp dưới.
- Tăng khả năng nhìn thấy chấm tạp chất.
- Tạo vết của lỗ hút.
- Làm bề mặt không đồng đều.
Nếu sản phẩm yêu cầu bề mặt nội thất cao cấp, ABS thường dễ đáp ứng hơn. Nếu yêu cầu chính là chống nước, dễ vệ sinh và chịu va đập, HDPE có thể kinh tế và phù hợp hơn.
14. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG DÁN, IN VÀ SƠN
Đây là phần tạo ra khác biệt rất lớn trong tổng chi phí sản xuất.
ABS có khả năng dán và sơn thuận lợi hơn HDPE. Nhiều hệ keo và lớp phủ có thể bám trên ABS sau khi bề mặt được làm sạch và chuẩn bị đúng cách.
So sánh tấm ABS và tấm HDPE thì HDPE có năng lượng bề mặt thấp nên keo, mực và sơn khó bám trực tiếp. Nếu sản phẩm cần dán nỉ, thảm, da hoặc phụ kiện, có thể phải sử dụng:
- Xử lý corona.
- Xử lý plasma.
- Xử lý ngọn lửa có kiểm soát.
- Primer.
- Keo chuyên dụng cho polyolefin.
- Liên kết cơ khí.
- Chốt hoặc ngàm.
- Cấu trúc nhiều lớp có lớp liên kết.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, không nên chỉ tính giá tấm. Nếu HDPE rẻ hơn nhưng cần thêm xử lý bề mặt và loại keo đặc biệt, tổng chi phí có thể thay đổi đáng kể.
Ngược lại, nếu sản phẩm không cần dán hoặc sơn, điểm yếu này của HDPE gần như không ảnh hưởng.
Mẫu dán cần được kiểm tra sau:
- Thời gian đóng rắn.
- Lão hóa nhiệt.
- Chu kỳ nóng lạnh.
- Tiếp xúc độ ẩm.
- Uốn sản phẩm.
- Rung động.
- Tiếp xúc chất tẩy rửa.
- Thử bóc ở nhiều vị trí.
Không nên chỉ kéo thử ngay sau khi dán rồi kết luận độ bám đạt yêu cầu.
15. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG KHÁNG HÓA CHẤT
So sánh tấm ABS và tấm HDPE thì HDPE có khả năng kháng nhiều loại axit, bazơ, dung dịch tẩy rửa và hóa chất thông dụng. Đây là lý do vật liệu được sử dụng cho thùng chứa, khay chống tràn và tấm lót.
ABS có khả năng kháng hóa chất ở mức phù hợp với nhiều ứng dụng thông thường, nhưng có thể bị ảnh hưởng bởi một số dung môi, nhiên liệu, dầu hoặc chất tẩy mạnh.
Do đó, khi so sánh tấm ABS và tấm HDPE khi hút định hình cho khay công nghiệp, phải xác định chính xác hóa chất mà sản phẩm sẽ tiếp xúc.
Cần biết:
- Tên hóa chất.
- Nồng độ.
- Nhiệt độ tiếp xúc.
- Thời gian tiếp xúc.
- Tiếp xúc liên tục hay gián đoạn.
- Có tải cơ học hay không.
- Điều kiện làm sạch.
- Mức độ thấm hoặc bay hơi.
- Ảnh hưởng đến lớp dán và phụ kiện.
Không nên kết luận “HDPE chịu hóa chất tốt” rồi dùng cho mọi môi trường. Khả năng tương thích phải được kiểm tra trên đúng grade và điều kiện sử dụng.
16. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG CHỊU NƯỚC VÀ ĐỘ ẨM
Cả ABS và HDPE đều có thể dùng trong môi trường ẩm, nhưng HDPE có lợi thế rõ về mức hút ẩm thấp và khả năng chống thấm nước.
Đối với khay cốp, khay lót sàn hoặc khay chứa nước, HDPE thường mang lại cảm giác yên tâm hơn về khả năng tiếp xúc lâu dài với nước và chất tẩy rửa.
ABS vẫn có thể đáp ứng nhiều ứng dụng chống nước, nhưng cần quan tâm đến:
- Mép cắt.
- Vết nứt ứng suất.
- Lớp sơn.
- Lớp dán.
- Chất tẩy rửa.
- Nhiệt độ.
- Khả năng lão hóa ngoài trời.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình cho sản phẩm thường xuyên rửa, lợi thế của HDPE thường rõ hơn. Nếu sản phẩm chủ yếu dùng trong môi trường khô và yêu cầu thẩm mỹ, ABS có thể phù hợp hơn.
17. SO SÁNH TẤM ABS VÀ TẤM HDPE TRỌNG LƯỢNG SẢN PHẨM
HDPE có khối lượng riêng thấp hơn ABS. Nếu hai sản phẩm có cùng thể tích vật liệu, sản phẩm HDPE thường nhẹ hơn.
Tuy nhiên, khi so sánh tấm ABS và tấm HDPE khi hút định hình, không nên kết luận chỉ từ khối lượng riêng. Vì HDPE mềm hơn, thiết kế có thể phải tăng độ dày hoặc bổ sung gân để đạt độ cứng yêu cầu.
Do đó, cách tính đúng là so sánh:
- Khối lượng sản phẩm hoàn chỉnh.
- Độ dày ban đầu.
- Độ dày vùng mỏng nhất.
- Độ cứng thực tế.
- Khả năng chịu tải.
- Tỷ lệ phế liệu.
- Chi phí gia công sau hút.
- Chi phí dán hoặc sơn.
- Tỷ lệ lỗi.
- Thời gian chu kỳ.
Một sản phẩm HDPE nhẹ hơn nhưng không đủ cứng có thể phải thiết kế lại. Một sản phẩm ABS cứng hơn nhưng nặng hơn có thể vẫn phù hợp nếu yêu cầu thẩm mỹ và lắp ráp cao.
18. SO SÁNH TẤM ABS VÀ TẤM HDPE GIA CÔNG SAU HÚT ĐỊNH HÌNH
Sau tạo hình, sản phẩm thường phải cắt mép, khoan, phay CNC, đột lỗ hoặc lắp phụ kiện.
ABS tương đối dễ gia công. Nếu dụng cụ sắc và thông số phù hợp, mép cắt có thể sạch. Tuy nhiên, ABS vẫn có thể bị nóng chảy, trắng mép hoặc nứt nếu tốc độ và hình dạng dao chưa phù hợp.
HDPE mềm và dai hơn. Khi gia công, vật liệu có thể:
- Cuốn phoi.
- Tạo bavia mềm.
- Nóng chảy tại mép.
- Bị kéo thay vì cắt sạch.
- Biến dạng dưới lực kẹp.
- Thay đổi kích thước sau khi tháo đồ gá.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, ABS thường thuận lợi hơn cho sản phẩm cần nhiều công đoạn gia công chính xác. HDPE vẫn gia công được nhưng cần dao sắc, thông số thích hợp và đồ gá không làm méo sản phẩm.
Thời điểm gia công cũng quan trọng. Nếu cắt khi sản phẩm còn nóng hoặc chưa ổn định kích thước, đường cắt có thể thay đổi sau đó.
19. SO SÁNH TẤM ABS VÀ TẤM HDPE KHẢ NĂNG SỬ DỤNG NGUYÊN LIỆU TÁI SINH
Cả ABS và HDPE đều có thể sử dụng nguyên liệu tái sinh trong những cấu trúc và ứng dụng phù hợp. Tuy nhiên, mức độ tái sinh phải được kiểm soát.
Tấm có tái sinh không mặc nhiên là tấm kém chất lượng. Vấn đề là nguồn tái sinh, mức độ nhiễm bẩn và khả năng ổn định giữa các lô.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình có sử dụng tái sinh, cần đánh giá:
- Nguồn phế liệu.
- Mức độ phân loại.
- Polymer bị lẫn.
- Tạp chất.
- Mùi.
- Màu sắc.
- Suy giảm tính chất cơ học.
- Độ ổn định nhiệt.
- Khả năng kéo sâu.
- Tốc độ võng.
- Độ co ngót.
- Khả năng dán.
- Khả năng chịu va đập.
- Độ ổn định giữa các lô.
Tấm nhiều lớp với lớp bề mặt nguyên sinh và lớp lõi tái sinh được kiểm soát có thể là lựa chọn phù hợp cho một số khay hoặc tấm lót. Tuy nhiên, cấu trúc này phải được xác nhận bằng thử nghiệm trên sản phẩm thực tế.
Với ứng dụng ô tô, cần đặc biệt lưu ý:
- Mùi.
- Chất hữu cơ dễ bay hơi.
- Hiện tượng tạo sương trên kính.
- Chống cháy.
- Lão hóa nhiệt.
- Khả năng chịu va đập ở nhiệt độ thấp.
- Yêu cầu của hãng xe.
- Khả năng truy xuất nguyên liệu.
20. SO SÁNH TẤM ABS VÀ TẤM HDPE CHI PHÍ THỰC TẾ
Nhiều người so sánh tấm ABS và tấm HDPE khi hút định hình bằng giá mỗi kilogram. Đây chỉ là một phần nhỏ của bài toán.
Tổng chi phí phải gồm:
- Giá tấm.
- Khối lượng riêng.
- Độ dày cần dùng.
- Tỷ lệ mép cắt.
- Khả năng tái sử dụng phế liệu.
- Thời gian gia nhiệt.
- Thời gian làm nguội.
- Chu kỳ máy.
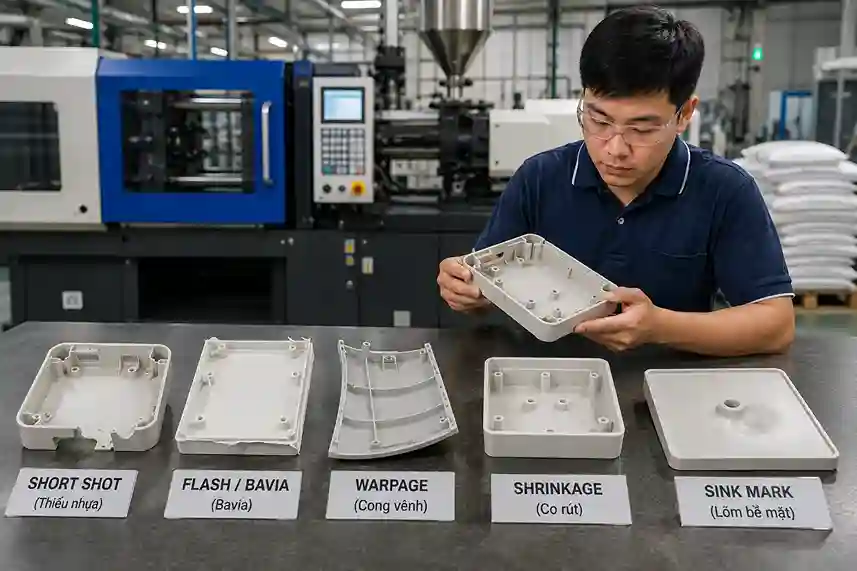
- Tỷ lệ lỗi.
- Chi phí sấy.
- Chi phí xử lý bề mặt.
- Chi phí sơn hoặc dán.
- Chi phí gia công CNC.
- Chi phí đồ gá.
- Chi phí kiểm tra.
- Tỷ lệ trả hàng.
- Tuổi thọ sản phẩm.
- Chi phí đóng gói và vận chuyển.
HDPE có thể có lợi thế về giá và khối lượng riêng, nhưng có thể cần tăng độ dày để đạt độ cứng. ABS có thể đắt hơn nhưng giúp giảm công đoạn xử lý nếu sản phẩm cần sơn hoặc dán.
Do đó, nên so sánh chi phí trên một sản phẩm đạt tiêu chuẩn, không phải trên một kilogram tấm.
21. SO SÁNH TẤM ABS VÀ TẤM HDPE ỨNG DỤNG LÀM ĐẾ THẢM VÀ KHAY Ô TÔ
Đây là ứng dụng thường xuyên cần so sánh tấm ABS và tấm HDPE khi hút định hình.
Khi nào nên chọn HDPE?
HDPE phù hợp khi khay cần:
- Chống nước.
- Chịu bùn đất.
- Dễ vệ sinh.
- Chịu va đập.
- Khó nứt khi uốn.
- Dễ tháo lắp.
- Kháng chất tẩy rửa.
- Trọng lượng thấp.
- Bề mặt vân chống trượt.
- Không yêu cầu sơn trực tiếp.
- Không yêu cầu thành khay quá cứng ở độ dày thấp.
Khi nào nên chọn ABS?
ABS phù hợp khi khay hoặc đế thảm cần:
- Độ cứng cao hơn.
- Giữ form tốt.
- Đường gân rõ.
- Bề mặt thẩm mỹ.
- Dễ dán nỉ hoặc lớp phủ hơn.
- Gia công lỗ tương đối chính xác.
- Lắp ráp với các chi tiết khác.
- Dung sai ổn định hơn.
- Khả năng sơn hoặc in thuận lợi.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình cho từng model xe, phải chạy thử trên đúng khuôn. Cùng một vật liệu nhưng khay có độ sâu, diện tích và hình dạng khác nhau sẽ cho kết quả khác nhau.
22. SO SÁNH TẤM ABS VÀ TẤM HDPE CÁC LỖI THƯỜNG GẶP
Lỗi thường gặp với tấm ABS
- Bọt khí do tấm ẩm.
- Vệt bạc.
- Bề mặt bị bóng.
- Cháy vàng.
- Không sát khuôn.
- Mỏng tại góc.
- Nếp gấp.
- Màng nhện.
- Trắng mép sau cắt.
- Nứt do ứng suất.
- Cong vênh.
- Mất vân.
Lỗi thường gặp với tấm HDPE
- Võng quá mạnh.
- Tấm tuột khỏi khung kẹp.
- Chạm khuôn sớm.
- Mỏng tại góc.
- Màng nhện.
- Co ngót lớn.
- Cong vênh.
- Co chặt vào khuôn.
- Thành khay mềm.
- Bề mặt mất vân.
- Bavia mềm sau cắt.
- Khó dán phụ kiện.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, có thể thấy một số lỗi giống nhau nhưng nguyên nhân và cách điều chỉnh không hoàn toàn giống nhau.
Ví dụ, khay không sát khuôn có thể do tấm chưa đủ nóng ở cả hai vật liệu. Tuy nhiên, với HDPE, việc tăng nhiệt tổng thể có thể làm giữa tấm võng quá mạnh. Giải pháp đúng có thể là điều chỉnh phân vùng nhiệt hoặc tăng khả năng thoát khí, không nhất thiết tiếp tục tăng nhiệt.
23. QUY TRÌNH THỬ MẪU SO SÁNH TẤM ABS VÀ TẤM HDPE
Để so sánh tấm ABS và tấm HDPE khi hút định hình công bằng, nên áp dụng quy trình thử có kiểm soát.
Bước 1: Ghi nhận thông tin tấm
Ghi rõ:
- Nhà sản xuất.
- Grade.
- Mã lô.
- Độ dày.
- Dung sai.
- Kích thước.
- Khối lượng.
- Màu sắc.
- Bề mặt.
- Cấu trúc lớp.
- Tỷ lệ tái sinh.
- Hướng đùn.
Bước 2: Kiểm tra tấm trước khi hút
Đo độ dày tại nhiều điểm, kiểm tra bề mặt, độ phẳng, độ cong và khối lượng từng tấm.
Bước 3: Chuẩn bị vật liệu đúng cách
Nếu ABS cần sấy theo khuyến nghị của nhà sản xuất, phải sấy trước khi thử. HDPE phải được giữ sạch và khô.
Bước 4: Thiết lập chương trình riêng
Không dùng chung nhiệt độ và thời gian gia nhiệt cho ABS và HDPE. Mỗi vật liệu cần một chương trình tối ưu riêng.
Bước 5: Ghi lại trạng thái gia nhiệt
Theo dõi:
- Thời gian bắt đầu võng.
- Mức võng.
- Nhiệt độ bề mặt.
- Độ đồng đều.
- Dấu hiệu quá nhiệt.
- Khả năng lặp lại.
Bước 6: Hút nhiều chu kỳ
Không kết luận từ một tấm. Nên chạy liên tiếp đủ số lượng để đánh giá tính ổn định.
Bước 7: Đo độ dày sản phẩm
Đặc biệt đo tại góc sâu, chân gân và vùng chuyển tiếp.
Bước 8: Để sản phẩm ổn định
Đợi sản phẩm nguội hoàn toàn và ổn định trước khi đo kích thước.
Bước 9: Gia công hoàn thiện
Cắt, khoan, dán hoặc lắp phụ kiện theo đúng quy trình sản xuất dự kiến.
Bước 10: Lắp thử và sử dụng thử
Đánh giá:
- Khả năng lắp vừa.
- Độ cứng.
- Độ dai.
- Mùi.
- Bề mặt.
- Khả năng chịu nước.
- Khả năng vệ sinh.
- Độ bám của lớp dán.
- Cong vênh sau chu kỳ nóng lạnh.
- Khả năng chịu tải.
Quy trình trên giúp so sánh tấm ABS và tấm HDPE khi hút định hình dựa trên sản phẩm đạt yêu cầu, thay vì dựa trên cảm nhận chủ quan.
24. NHỮNG THÔNG TIN CẦN GỬI CHO NHÀ CUNG CẤP
Để được tư vấn đúng grade, xưởng nên cung cấp:
- Tên sản phẩm.
- Kích thước tổng thể.
- Độ sâu lớn nhất.
- Tỷ lệ kéo.
- Độ dày đang dùng.
- Độ dày vùng mỏng nhất.
- Khuôn âm hay khuôn dương.
- Yêu cầu độ cứng.
- Yêu cầu độ dai.
- Môi trường sử dụng.
- Hóa chất tiếp xúc.
- Nhiệt độ sử dụng.
- Yêu cầu dán hoặc sơn.
- Yêu cầu bề mặt.
- Yêu cầu màu sắc.
- Yêu cầu chống cháy.
- Yêu cầu UV.
- Số lượng dự kiến.
- Chu kỳ máy mục tiêu.
- Lỗi hiện tại.
- Tỷ lệ tái sinh cho phép.
- Tiêu chuẩn nghiệm thu.
Khi so sánh tấm ABS và tấm HDPE khi hút định hình, chỉ hỏi “loại nào rẻ hơn” sẽ không đủ để chọn vật liệu. Nhà cung cấp cần hiểu sản phẩm và quy trình mới có thể đề xuất đúng grade.
25. NÊN CHỌN ABS HAY HDPE?
Có thể ưu tiên ABS nếu sản phẩm cần:
- Độ cứng cao.
- Bề mặt sắc nét.
- Giữ hình tốt.
- Khả năng sơn và dán thuận lợi.
- Dung sai tương đối ổn định.
- Nhiều chi tiết trang trí.
- Gia công sau hút tương đối chính xác.
Có thể ưu tiên HDPE nếu sản phẩm cần:
- Độ dai cao.
- Khó nứt khi uốn.
- Chống nước.
- Kháng nhiều hóa chất.
- Chịu va đập.
- Trọng lượng thấp.
- Bề mặt vân chống trượt.
- Dễ vệ sinh.
- Không cần sơn trực tiếp.
Kết quả so sánh tấm ABS và tấm HDPE khi hút định hình phải gắn với yêu cầu cụ thể. Không có vật liệu nào tốt hơn trong mọi ứng dụng.
26. CÂU HỎI THƯỜNG GẶP
So sánh tấm ABS hay tấm HDPE dễ hút định hình hơn?
ABS thường có cửa sổ tạo hình dễ kiểm soát và cho đường nét sắc hơn. HDPE vẫn hút định hình tốt nếu sử dụng đúng grade, nhưng cần kiểm soát độ võng, co ngót và làm nguội kỹ hơn. Vì vậy, so sánh tấm ABS và tấm HDPE khi hút định hình phải dựa trên thiết kế sản phẩm và thiết bị thực tế.
So sánh tấm ABS và tấm HDPE tấm nào phù hợp hơn cho khay cốp ô tô?
HDPE phù hợp khi ưu tiên chống nước, độ dai, khả năng chịu va đập và dễ vệ sinh. ABS phù hợp khi ưu tiên độ cứng, giữ form, bề mặt sắc nét và khả năng dán lớp phủ.
Tấm ABS có cứng hơn HDPE không?
Trong nhiều grade và ở cùng độ dày, ABS thường cho cảm giác cứng và giữ form tốt hơn HDPE. Tuy nhiên, độ cứng của sản phẩm còn phụ thuộc vào gân, hình học và phân bố độ dày sau hút.
HDPE có chịu va đập tốt hơn ABS không?
HDPE có độ dai và khả năng uốn tốt, đặc biệt phù hợp với sản phẩm thường xuyên tháo lắp. ABS cũng chịu va đập tốt, nhưng hiệu quả phụ thuộc vào grade, nhiệt độ và mức lão hóa.
Tại sao khay HDPE dễ cong vênh hơn?
HDPE là vật liệu bán kết tinh và có độ co tương đối lớn. Nếu nhiệt độ, độ dày hoặc làm nguội không đồng đều, sản phẩm dễ co lệch và cong vênh.
Có thể dùng chung khuôn ABS cho HDPE không?
Có thể thử trong một số trường hợp, nhưng không nên mặc định sẽ đạt. HDPE có độ co, độ mềm và yêu cầu góc thoát khác ABS. Khuôn có thể phải điều chỉnh bán kính, lỗ hút, góc thoát hoặc hệ thống làm nguội.
So sánh tấm ABS và tấm HDPE tấm nào dễ dán thảm hơn?
ABS thường dễ dán hơn. HDPE có năng lượng bề mặt thấp nên có thể cần corona, plasma, xử lý ngọn lửa, primer hoặc keo chuyên dụng.
Tấm HDPE có cần sấy trước khi hút không?
Thông thường không cần sấy hút ẩm như ABS vì HDPE hút ẩm rất thấp. Tuy nhiên, tấm phải sạch, khô và không nhiễm tạp chất.
Tấm ABS có cần sấy trước khi hút không?
Có thể cần nếu tấm đã hấp thụ ẩm hoặc nhà sản xuất yêu cầu. Tấm ABS ẩm có thể tạo bọt hoặc khuyết tật bề mặt khi gia nhiệt.
So sánh tấm ABS và tấm HDPE tấm nào nhẹ hơn?
HDPE có khối lượng riêng thấp hơn ABS. Tuy nhiên, nếu phải tăng độ dày HDPE để đạt độ cứng, mức chênh lệch khối lượng của sản phẩm hoàn thiện có thể giảm.
So sánh tấm ABS và tấm HDPE tấm nào có bề mặt đẹp hơn?
ABS thường tạo đường nét sắc, dễ sơn, in và hoàn thiện bề mặt hơn. HDPE phù hợp với bề mặt mờ, vân chống trượt và sản phẩm thiên về công năng.
So sánh tấm ABS và tấm HDPE tấm nào rẻ hơn?
Giá phụ thuộc vào grade, độ dày, cấu trúc lớp và thị trường. Cần so sánh tổng chi phí trên một sản phẩm đạt chuẩn, bao gồm tỷ lệ lỗi, thời gian chu kỳ, sấy, dán, sơn và gia công.
27. KẾT LUẬN
Qua quá trình so sánh tấm ABS và tấm HDPE khi hút định hình, có thể thấy ABS nổi bật về độ cứng, khả năng giữ form, độ sắc nét và khả năng hoàn thiện bề mặt. HDPE nổi bật về độ dai, khả năng chống nước, chịu va đập, kháng nhiều hóa chất và khối lượng riêng thấp.
ABS thường phù hợp cho vỏ máy, chi tiết thẩm mỹ và sản phẩm cần sơn hoặc dán. HDPE thường phù hợp cho khay chống nước, đế thảm, khay cốp, tấm lót và sản phẩm thường xuyên tiếp xúc với hóa chất hoặc chịu uốn.
Tuy nhiên, so sánh tấm ABS và tấm HDPE khi hút định hình không thể tách rời grade, độ dày, cấu trúc tấm và thiết kế khuôn. Một grade HDPE chuyên dụng có thể hoạt động ổn định hơn tấm ABS không đúng mục đích. Ngược lại, ABS phù hợp có thể giúp sản phẩm giữ form và đạt ngoại quan tốt hơn HDPE.
Trước khi đặt hàng lớn, xưởng nên lấy mẫu cả hai loại tấm, xây dựng chương trình gia nhiệt riêng, chạy nhiều chu kỳ và đo độ dày tại vùng sâu nhất. Sản phẩm phải được để ổn định trước khi đo kích thước, sau đó gia công, lắp thử và đánh giá trong điều kiện sử dụng thực tế.
Kết quả so sánh tấm ABS và tấm HDPE khi hút định hình chính xác nhất không nằm ở bảng thông số chung mà nằm ở sản phẩm hoàn thiện trên đúng khuôn, đúng máy và đúng tiêu chuẩn nghiệm thu.
Nếu ưu tiên độ cứng, bề mặt đẹp và khả năng dán, ABS thường là lựa chọn phù hợp hơn. Nếu ưu tiên độ dai, chống nước, chịu va đập và kháng hóa chất, HDPE thường đáng để thử nghiệm. Việc chọn đúng vật liệu ngay từ đầu giúp xưởng giảm lỗi, ổn định chu kỳ và hạn chế chi phí sửa khuôn hoặc đổi vật liệu sau khi sản phẩm đã đi vào sản xuất.
Tham khảo thêm kiến thức về ngành nhựa tại đây: Blog – Hạt Nhựa & Phụ Gia Ngành Nhựa | PTTL KIM PHÁT
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phat Materials
Sản phẩm: PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS and các phụ gia
- Holine: 0902140632
Website: www.pttlkimphat.vn