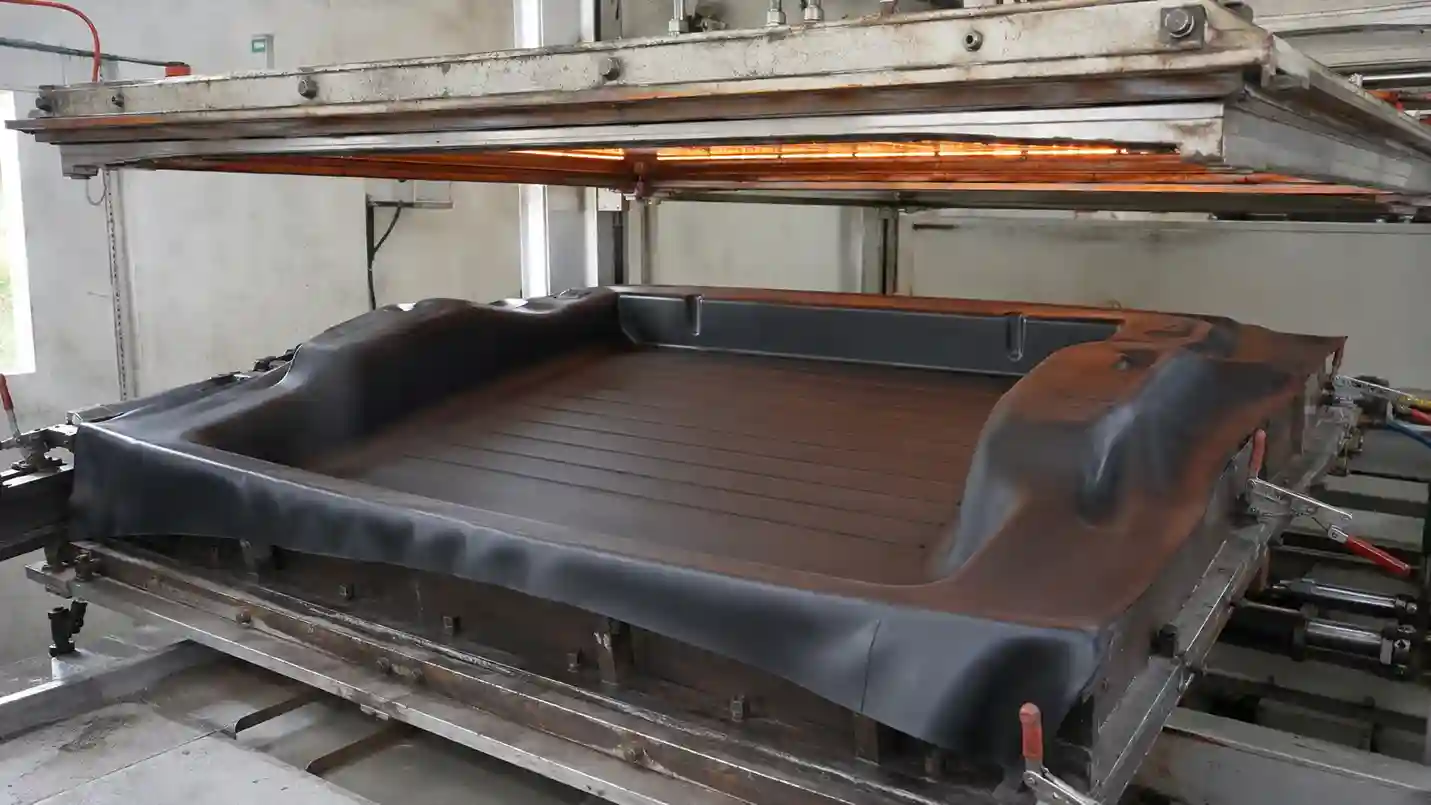
TẤM HDPE HÚT ĐỊNH HÌNH DÙNG LÀM ĐẾ THẢM VÀ KHAY Ô TÔ
1. TẤM HDPE HÚT ĐỊNH HÌNH LÀ GÌ?
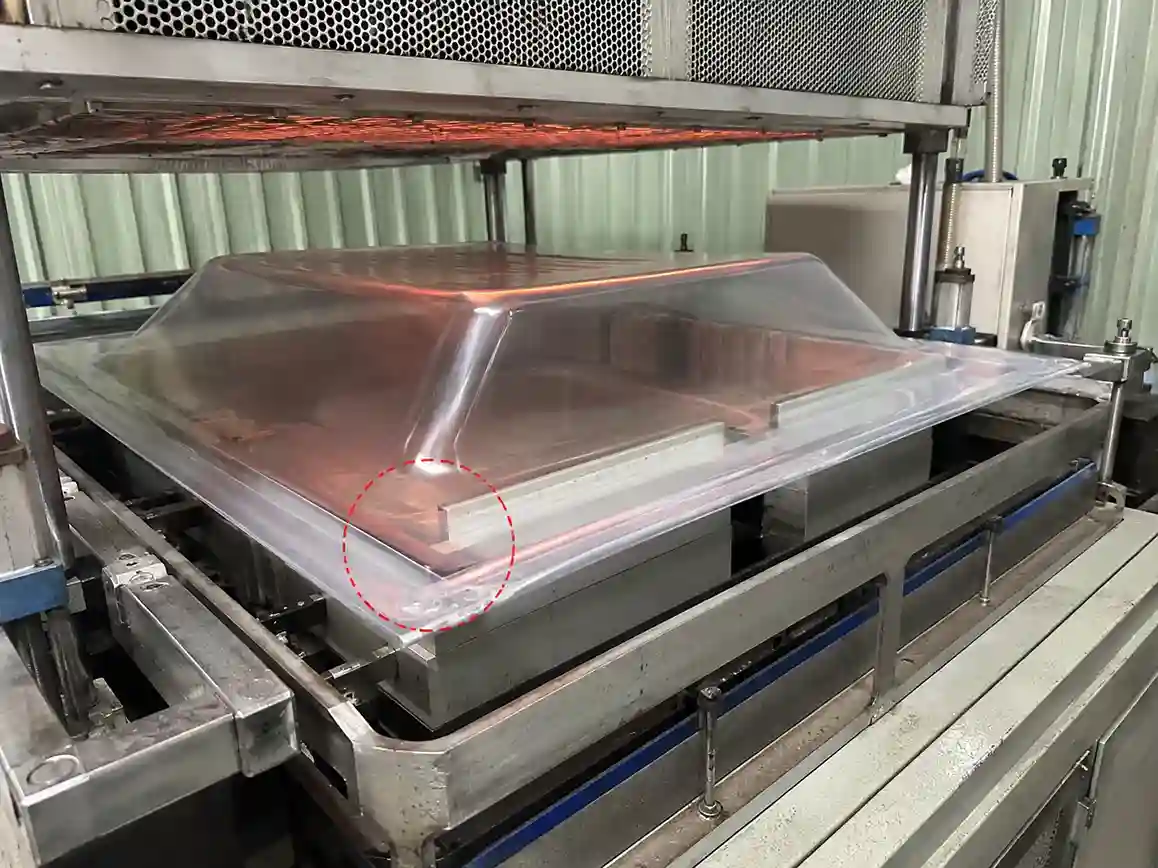
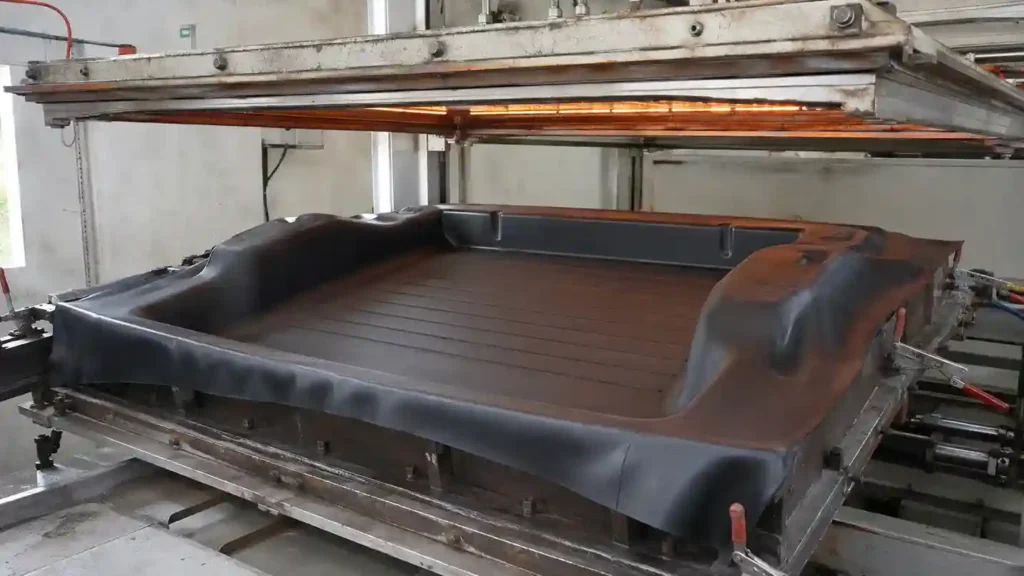
Tấm HDPE hút định hình là tấm nhựa được sản xuất từ polyethylene tỷ trọng cao, sau đó gia nhiệt đến trạng thái có thể tạo hình và ép hoặc hút sát vào bề mặt khuôn bằng chân không, áp suất khí hoặc kết hợp nhiều phương pháp.
Trong lĩnh vực phụ kiện ô tô, vật liệu này có thể được sử dụng để sản xuất:
- Đế định hình phía dưới thảm lót sàn.
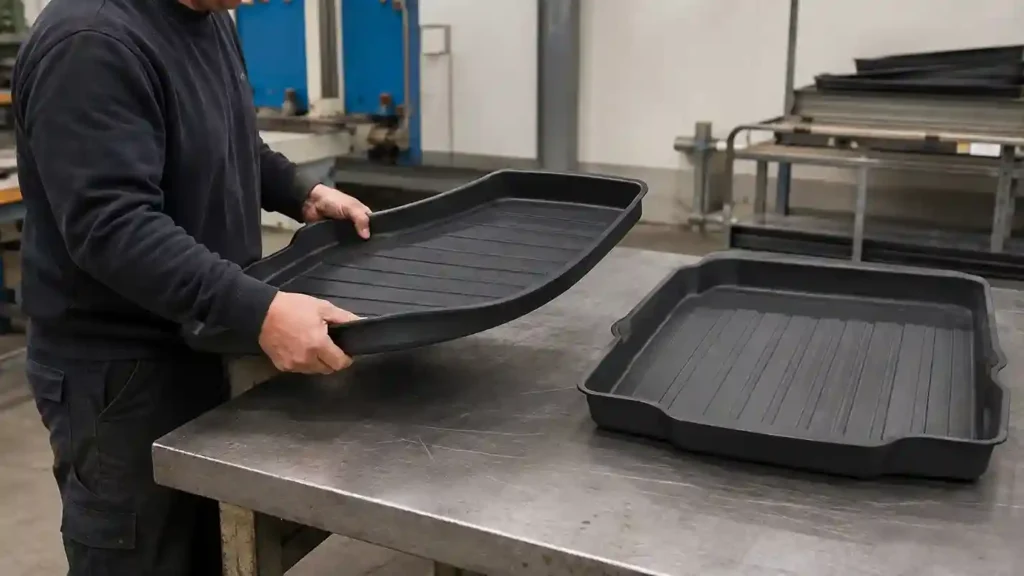
- Khay lót sàn ô tô.
- Khay cốp và tấm lót khoang hành lý.
- Khay bảo vệ khu vực chứa dụng cụ.
- Tấm che hoặc ốp ở những vị trí không yêu cầu bề mặt sơn cao cấp.
- Khay chứa đồ và phụ kiện bên trong xe.
- Các chi tiết cần độ dai, khả năng chống nước và kháng hóa chất tương đối tốt.
So với ABS, tấm HDPE hút định hình thường mềm và dẻo hơn, có khả năng chịu va đập tốt, ít bị nứt giòn và chống được nhiều loại hóa chất thông dụng. HDPE cũng có khối lượng riêng thấp nên sản phẩm thường nhẹ hơn khi so sánh ở cùng thể tích.
Tuy nhiên, HDPE là nhựa bán kết tinh. Vật liệu có độ co ngót tương đối lớn, độ cứng thấp hơn ABS và bề mặt khó dán, sơn hoặc in hơn nếu không được xử lý phù hợp. Đây là những điểm cần hiểu rõ trước khi lựa chọn vật liệu.
Trong thực tế, không phải mọi loại tấm HDPE hút định hình đều có khả năng tạo hình giống nhau. Grade nhựa, khối lượng phân tử, chỉ số chảy, độ dày, tỷ lệ tái sinh, cấu trúc bề mặt và điều kiện đùn tấm đều có thể ảnh hưởng đến kết quả hút.
Vì vậy, xưởng không nên chỉ mua tấm theo tên “HDPE màu đen” hoặc dựa vào giá mỗi kilogram. Sản phẩm cần được thử trực tiếp trên khuôn, máy và quy trình sản xuất thực tế.
2. ĐẶC TÍNH CỦA TẤM HDPE HÚT ĐỊNH HÌNH
2.1. ĐỘ DAI VÀ KHẢ NĂNG CHỊU VA ĐẬP TỐT
Một ưu điểm đáng chú ý của tấm HDPE hút định hình là độ dai. Khi bị va đập hoặc uốn cong, HDPE thường có xu hướng biến dạng thay vì nứt vỡ ngay.
Đặc tính này phù hợp với khay lót sàn và khay cốp ô tô vì sản phẩm có thể chịu:
- Va chạm trong quá trình vận chuyển.
- Lực ép khi lắp vào xe.
- Hành lý hoặc dụng cụ rơi xuống khay.
- Uốn nhẹ khi lấy sản phẩm ra khỏi xe.
- Rung động trong quá trình sử dụng.
- Tác động tại nhiệt độ tương đối thấp.
Đối với những khay có kích thước lớn, khả năng chịu va đập giúp hạn chế hiện tượng nứt tại góc, mép cắt hoặc khu vực lắp phụ kiện.
Tuy nhiên, độ dai cao không có nghĩa là sản phẩm không thể biến dạng. Nếu tấm HDPE hút định hình quá mỏng hoặc thiết kế thiếu gân tăng cứng, khay có thể bị võng, xẹp thành hoặc mất form khi chịu tải.
Do đó, cần cân bằng giữa độ dai, độ dày, cấu trúc khuôn và yêu cầu giữ hình dạng của sản phẩm.
2.2. KHẢ NĂNG CHỐNG NƯỚC
HDPE gần như không bị ảnh hưởng đáng kể bởi nước trong điều kiện sử dụng thông thường. Đây là lý do tấm HDPE hút định hình phù hợp với các sản phẩm cần chứa:
- Nước mưa từ giày dép.
- Bùn đất.
- Nước từ hàng hóa hoặc thực phẩm.
- Chất lỏng bị đổ trong khoang hành lý.
- Nước vệ sinh khay.
- Độ ẩm từ môi trường.
Khay HDPE có thể được tháo ra, rửa và làm sạch tương đối thuận lợi. Bề mặt không hút nước như vải hoặc nỉ nên giảm nguy cơ nước thấm xuống sàn xe.
Tuy nhiên, hiệu quả giữ nước không chỉ phụ thuộc vào vật liệu. Thiết kế thành khay, chiều cao mép, vị trí gân, lỗ lắp và chất lượng cắt mép cũng quyết định khả năng bảo vệ sàn xe.
Nếu sản phẩm có lỗ xuyên qua đáy hoặc mép khay quá thấp, nước vẫn có thể tràn ra ngoài dù vật liệu HDPE không thấm nước.
2.3. KHẢ NĂNG KHÁNG HÓA CHẤT
Tấm HDPE hút định hình có khả năng kháng nhiều loại axit, kiềm và hóa chất thông dụng. Đối với khay cốp hoặc khay chứa đồ, đây là lợi thế khi sản phẩm có nguy cơ tiếp xúc với:
- Nước rửa kính.
- Dung dịch vệ sinh.
- Dầu hoặc mỡ nhẹ.
- Chất tẩy rửa gia dụng.
- Bùn đất.
- Một số dung dịch bảo dưỡng xe.
- Hóa chất bị rò rỉ từ hàng hóa.
Khả năng kháng hóa chất thực tế còn phụ thuộc vào loại hóa chất, nồng độ, nhiệt độ, thời gian tiếp xúc và ứng suất có sẵn trong sản phẩm.
Không nên kết luận rằng HDPE chịu được mọi loại dung môi hoặc hóa chất. Nếu khay được thiết kế cho một mục đích cụ thể, xưởng cần thử ngâm hoặc tiếp xúc với đúng hóa chất trong thời gian đủ dài.
Sau thử nghiệm, cần kiểm tra:
- Sự thay đổi màu sắc.
- Trương nở.
- Nứt ứng suất.
- Mềm bề mặt.
- Biến dạng.
- Thay đổi khối lượng.
- Suy giảm độ bền.
2.4. KHỐI LƯỢNG RIÊNG THẤP
HDPE có khối lượng riêng thấp hơn nhiều loại nhựa kỹ thuật phổ biến. Nhờ đó, tấm HDPE hút định hình có thể giúp giảm trọng lượng của đế thảm hoặc khay ô tô.
Trọng lượng thấp mang lại một số lợi ích:
- Dễ vận chuyển.
- Dễ thao tác trên máy hút.
- Thuận tiện khi lắp và tháo khỏi xe.
- Giảm tải cho phụ kiện.
- Có thể giảm chi phí vận chuyển theo khối lượng.
- Phù hợp với yêu cầu giảm trọng lượng tổng thể.
Tuy nhiên, không nên chỉ dựa vào khối lượng riêng để kết luận sản phẩm HDPE luôn nhẹ hơn. Nếu phải tăng độ dày đáng kể để đạt độ cứng tương đương với ABS, mức chênh lệch trọng lượng có thể giảm.
So sánh vật liệu cần được thực hiện trên sản phẩm đạt cùng yêu cầu sử dụng, không chỉ trên hai tấm có cùng độ dày.
2.5. ĐỘ CỨNG THẤP HƠN ABS
So với tấm ABS có cùng độ dày, tấm HDPE hút định hình thường mềm và linh hoạt hơn. Đây vừa là ưu điểm vừa là hạn chế.
Độ mềm giúp sản phẩm:
- Khó nứt khi bẻ.
- Dễ lắp vào khoang xe có nhiều góc.
- Chịu va đập tốt.
- Ít bị gãy trong quá trình vận chuyển.
- Có thể tháo ra để vệ sinh thuận lợi.
Ngược lại, độ cứng thấp có thể làm:
- Thành khay dễ bị xẹp.
- Đáy khay bị võng.
- Biên dạng không sắc nét bằng ABS.
- Sản phẩm thiếu cảm giác chắc chắn.
- Mép khay khó đứng form.
- Vùng rộng và phẳng dễ biến dạng.
Để cải thiện độ cứng, không nhất thiết chỉ tăng độ dày toàn bộ tấm HDPE hút định hình. Xưởng có thể tối ưu thiết kế bằng cách bổ sung:
- Gân tăng cứng.
- Bậc chuyển tiếp.
- Mép gập.
- Thành khay có hình học hợp lý.
- Vùng đỡ theo kết cấu sàn xe.
- Bề mặt tạo gân hoặc họa tiết.
Thiết kế tốt có thể tăng độ cứng hình học mà không làm sản phẩm quá nặng.
2.6. ĐỘ CO NGÓT CẦN ĐƯỢC KIỂM SOÁT
HDPE là nhựa bán kết tinh nên quá trình làm nguội có thể tạo ra mức co rút đáng kể. Đây là một trong những điểm khó nhất khi gia công tấm HDPE hút định hình.
Mức co thực tế phụ thuộc vào:
- Grade nguyên liệu.
- Khối lượng phân tử.
- Độ dày tấm.
- Nhiệt độ tạo hình.
- Nhiệt độ khuôn.
- Phân bố độ dày sau hút.
- Tốc độ làm nguội.
- Hướng đùn tấm.
- Hình dạng sản phẩm.
- Mức độ định hướng vật liệu.
- Tỷ lệ nguyên sinh và tái sinh.
- Thời điểm đo kích thước.
Nếu quá trình làm nguội không đồng đều, khay có thể:
- Cong đáy.
- Vặn chéo.
- Co mép.
- Không khớp với dưỡng.
- Sai vị trí lỗ.
- Co chặt vào khuôn.
- Thay đổi kích thước sau khi tháo khuôn.
Vì vậy, khi phát triển khuôn cho tấm HDPE hút định hình, cần tính đến độ co của đúng loại tấm sẽ sử dụng. Không nên lấy hệ số co của ABS hoặc một grade HDPE khác để áp dụng trực tiếp.
3. VÌ SAO TẤM HDPE HÚT ĐỊNH HÌNH PHÙ HỢP LÀM ĐẾ THẢM VÀ KHAY Ô TÔ?
Đế thảm và khay ô tô thường phải tiếp xúc với nước, bụi bẩn, bùn đất và nhiều tác động cơ học. Sản phẩm cũng cần đủ nhẹ để người dùng có thể tháo ra vệ sinh.
Tấm HDPE hút định hình phù hợp với nhóm ứng dụng này nhờ sự kết hợp của:
- Độ dai.
- Khả năng chịu va đập.
- Chống nước.
- Kháng nhiều hóa chất.
- Khối lượng riêng thấp.
- Khả năng tạo hình.
- Khả năng tái chế.
- Chi phí tương đối hợp lý.
- Khả năng sản xuất tấm với nhiều màu và bề mặt.
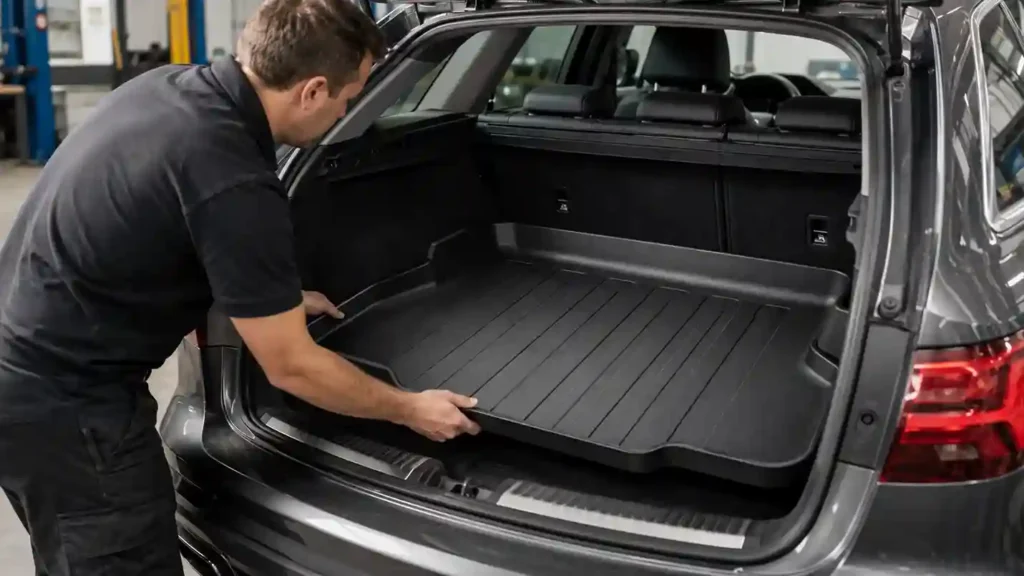
Đối với đế thảm, HDPE có thể làm lớp nền định hình phía dưới nỉ, vải hoặc da. Lớp nền giúp sản phẩm bám theo hình dạng sàn xe và hạn chế nước thấm xuống dưới.
Đối với khay cốp, HDPE phù hợp khi khách hàng cần sản phẩm chống nước, dai và dễ vệ sinh. Thành khay có thể giữ lại chất lỏng hoặc bụi bẩn, trong khi đáy có các đường gân chống trượt.
Tuy nhiên, không phải sản phẩm nào cũng phù hợp với tấm HDPE hút định hình. Nếu yêu cầu chính là bề mặt rất cứng, đường nét sắc, sơn phủ cao cấp hoặc dán trực tiếp không xử lý, ABS có thể thuận lợi hơn.
Nếu sản phẩm cần độ mềm cao hơn HDPE, TPO hoặc TPE có thể đáng cân nhắc. Việc chọn vật liệu phải bắt đầu từ yêu cầu sử dụng chứ không chỉ từ giá nguyên liệu.
4. CÁCH LỰA CHỌN GRADE HDPE CHO ĐÙN TẤM VÀ HÚT ĐỊNH HÌNH
Không phải grade HDPE dùng cho thổi chai, ép phun hoặc thổi màng đều phù hợp để đùn tấm dày và hút sâu.
Grade dùng sản xuất tấm HDPE hút định hình cần có sự cân bằng giữa:
- Độ bền nóng của tấm khi gia nhiệt.
- Khả năng chống chảy xệ.
- Độ dai.
- Khả năng đùn ổn định.
- Chất lượng bề mặt.
- Phân bố độ dày sau tạo hình.
- Khả năng giữ chi tiết khuôn.
- Độ ổn định co ngót.
- Khả năng phối màu.
- Khả năng sử dụng nguyên liệu tái sinh nếu cần.
Nếu độ bền nóng quá thấp, tấm có thể võng nhanh khi gia nhiệt. Vùng giữa tấm bị kéo xuống trước khi khuôn di chuyển, dẫn đến phân bố vật liệu không đồng đều.
Nếu vật liệu có độ nhớt quá cao nhưng máy đùn, đầu khuôn hoặc nhiệt độ không phù hợp, tấm có thể có:
- Bề mặt thô.
- Đường dòng.
- Dao động độ dày.
- Áp suất đầu khuôn cao.
- Năng suất thấp.
- Khó phối màu đồng đều.
Tài liệu của INEOS mô tả grade G50-100 là polyethylene tỷ trọng cao, khối lượng phân tử cao, được phát triển cho đùn tấm và thermoforming. Điều này cho thấy grade phù hợp cần được thiết kế cho đúng phương pháp gia công, không chỉ được lựa chọn dựa trên tên HDPE.
Khi mua nguyên liệu hoặc tấm HDPE hút định hình, nên yêu cầu nhà cung cấp cung cấp:
- Tên grade.
- TDS.
- Phương pháp gia công khuyến nghị.
- Chỉ số chảy và điều kiện đo.
- Khối lượng riêng.
- Độ bền kéo.
- Độ giãn dài.
- Độ bền va đập.
- Khuyến nghị đùn tấm.
- Khuyến nghị thermoforming.
- Tình trạng phụ gia UV hoặc chống oxy hóa.
- Yêu cầu tiếp xúc thực phẩm nếu có.
- Xác nhận tỷ lệ tái sinh nếu sử dụng.
TDS chỉ là cơ sở ban đầu. Kết quả cuối cùng vẫn cần được xác nhận bằng thử nghiệm trên khuôn thực tế.
5. CHỌN ĐỘ DÀY TẤM HDPE HÚT ĐỊNH HÌNH NHƯ THẾ NÀO?
Độ dày ban đầu ảnh hưởng trực tiếp đến khả năng tạo hình, độ cứng, trọng lượng và giá thành của tấm HDPE hút định hình.
Không có một độ dày tiêu chuẩn phù hợp với mọi đế thảm hoặc khay cốp. Xưởng cần đánh giá:
- Kích thước tổng thể.
- Độ sâu khuôn.
- Tỷ lệ kéo.
- Bán kính góc.
- Diện tích vùng phẳng.
- Số lượng và hình dạng gân.
- Khả năng chịu tải.
- Chiều cao thành khay.
- Yêu cầu giữ form.
- Yêu cầu trọng lượng.
- Cấu trúc một lớp hay nhiều lớp.
- Sản phẩm có ghép thảm hay không.
Khi tấm HDPE hút định hình quá mỏng
Nếu tấm HDPE hút định hình quá mỏng, sản phẩm có thể gặp:
- Đáy mềm.
- Thành khay xẹp.
- Góc sâu bị kéo mỏng.
- Rách trong quá trình hút.
- Khó cắt mép ổn định.
- Mép bị lượn sóng.
- Lỗ lắp dễ biến dạng.
- Sản phẩm thiếu cảm giác chắc chắn.
- Khó duy trì kích thước.
- Dễ võng khi chứa hàng.
Khi tấm HDPE hút định hình quá dày
Tấm quá dày có thể làm:
- Tăng thời gian gia nhiệt.
- Tăng thời gian làm nguội.
- Tăng điện năng tiêu thụ.
- Tăng trọng lượng.
- Tăng giá thành nguyên liệu.
- Khó tạo hình ở góc nhỏ.
- Chênh lệch nhiệt giữa bề mặt và lõi.
- Tăng nguy cơ ứng suất.
- Co chặt vào khuôn.
- Kéo dài chu kỳ sản xuất.
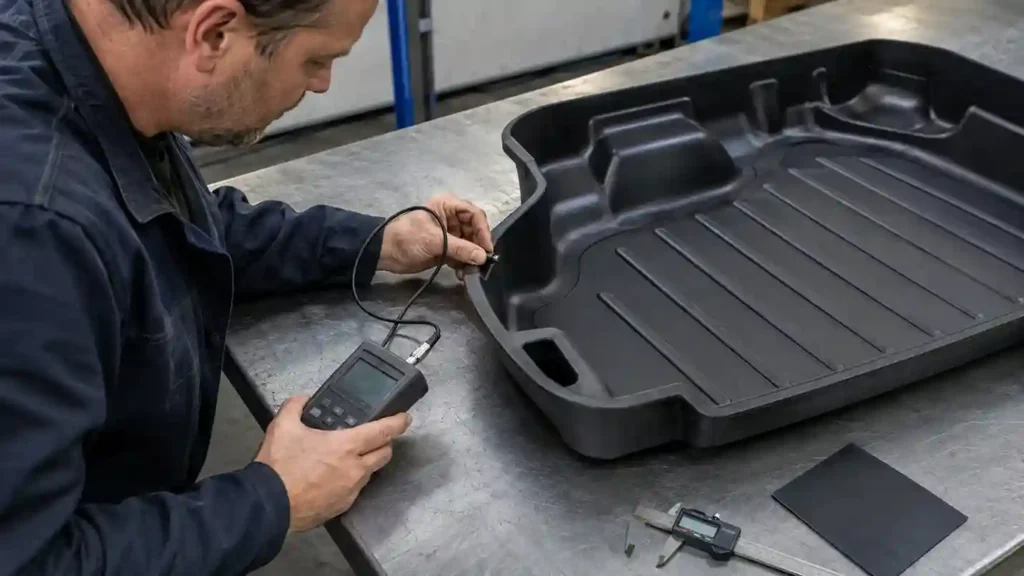
Phương pháp thực tế là thử hai hoặc ba mức độ dày gần nhau, sau đó đo độ dày tại:
- Đáy khay.
- Thành đứng.
- Góc sâu nhất.
- Đỉnh gân.
- Vùng chuyển tiếp.
- Mép kẹp.
Không nên chỉ đo phần mép chưa bị kéo. Giá trị quan trọng nhất là độ dày tại vùng yếu nhất sau khi hút.
6. BỀ MẶT TẤM HDPE HÚT ĐỊNH HÌNH CHO KHAY Ô TÔ
Tấm HDPE hút định hình có thể được sản xuất với nhiều kiểu bề mặt như:
- Bề mặt trơn.
- Bề mặt mờ.
- Bề mặt vân da.
- Bề mặt vân sần.
- Bề mặt chống trượt.
- Bề mặt có họa tiết.
- Một mặt trơn, một mặt có vân.
Đối với khay lót sàn hoặc khay cốp, bề mặt vân thường giúp:
- Giảm cảm giác trầy xước.
- Tăng ma sát với hàng hóa.
- Hạn chế phản sáng.
- Cải thiện ngoại quan.
- Che một phần sai khác nhỏ trên bề mặt.
- Tạo cảm giác phù hợp với nội thất xe.
Tuy nhiên, vân trên tấm phẳng sẽ bị kéo giãn trong quá trình hút. Tại vùng sâu, vân có thể nhạt, biến dạng hoặc mất tính đồng đều.
Nếu gia nhiệt quá cao, bề mặt tấm HDPE hút định hình có thể bị bóng hoặc thay đổi cấu trúc. Nếu nhiệt không đều, sản phẩm có thể có vùng bóng và vùng mờ khác nhau.
Vì vậy, mẫu bề mặt phải được đánh giá sau khi hút trên đúng khuôn. Không nên duyệt ngoại quan chỉ bằng cách quan sát tấm phẳng.
7. TẤM HDPE HÚT ĐỊNH HÌNH CÓ CẦN SẤY TRƯỚC KHI HÚT KHÔNG?
Khác với lipid, PETG, PC hoặc PA, HDPE có mức hấp thụ ẩm rất thấp. Trong điều kiện bảo quản thông thường, tấm HDPE hút định hình thường không cần sấy trước chỉ vì lo ngại nhựa hút ẩm.
Tuy nhiên, bề mặt tấm vẫn có thể bị:
- Đọng nước.
- Bám hơi ẩm.
- Bám dầu.
- Bám bụi.
- Nhiễm chất tách khuôn.
- Ngưng tụ khi chuyển từ kho lạnh sang xưởng nóng.
Nếu bề mặt có nước hoặc tạp chất, quá trình gia nhiệt có thể tạo khuyết tật ngoại quan. Vì vậy, tấm cần được giữ sạch và ổn định nhiệt độ trước khi sản xuất.
Nếu tấm HDPE hút định hình xuất hiện bọt, rỗ hoặc phồng khi gia nhiệt, không nên mặc định nguyên nhân là hấp thụ ẩm như ABS. Cần kiểm tra thêm:
- Tạp chất trong nguyên liệu.
- Độ ẩm của chất độn hoặc masterbatch.
- Khí mắc kẹt trong quá trình đùn.
- Cấu trúc tấm xốp.
- Nguyên liệu tái sinh chưa được xử lý tốt.
- Nhiệt độ đùn quá cao.
- Phân hủy của chất phụ gia.
- Nước bám trên bề mặt.
Việc chẩn đoán đúng bản chất vật liệu giúp tránh sấy tấm không cần thiết và mất thời gian sản xuất.
8. NHIỆT ĐỘ TẤM HDPE HÚT ĐỊNH HÌNH
Không nên áp dụng một nhiệt độ cố định cho mọi loại tấm HDPE hút định hình.
Điều kiện tạo hình phụ thuộc vào:
- Grade HDPE.
- Độ dày tấm.
- Màu sắc.
- Bề mặt trơn hay có vân.
- Cấu trúc đặc hay xốp.
- Gia nhiệt một mặt hay hai mặt.
- Loại điện trở.
- Khoảng cách điện trở.
- Công suất từng vùng.
- Kích thước tấm.
- Độ sâu khuôn.
- Nhiệt độ môi trường.
- Nhiệt độ khuôn.
Tài liệu gia công của SIMONA nêu mức tiền gia nhiệt tham khảo cho tấm PE-HD khoảng 110°C trước khi bước vào vùng hóa mềm. Đây là thông tin định hướng cho một quy trình cụ thể, không phải nhiệt độ hút áp dụng cho mọi grade và mọi máy.
Trong sản xuất, xưởng cần quan sát trạng thái thực của tấm HDPE hút định hình:
- Độ võng khi nóng.
- Mức mềm ở giữa và mép.
- Tốc độ võng.
- Sự đồng đều giữa các vùng.
- Khả năng giữ vân.
- Khả năng kéo vào góc.
- Phân bố độ dày.
- Mức co sau làm nguội.
- Khả năng tháo khuôn.
Nếu nhiệt chưa đủ, tấm có thể không sát khuôn, đường gân không rõ hoặc tạo ứng suất lớn.
Nếu nhiệt quá cao, tấm có thể võng mạnh, kéo mỏng cục bộ, mất vân, dính hoặc co ngót khó kiểm soát.
Với tấm dày, gia nhiệt hai mặt thường giúp nhiệt đi vào lõi đồng đều hơn. Nếu chỉ gia nhiệt một mặt với công suất cao, bề mặt có thể quá nóng trong khi lõi chưa đạt trạng thái tạo hình.
9. THIẾT KẾ KHUÔN CHO TẤM HDPE HÚT ĐỊNH HÌNH
Khuôn dành cho tấm HDPE hút định hình cần tính đến đặc tính bán kết tinh và độ co của vật liệu.
9.1. BÁN KÍNH GÓC
Góc quá sắc làm vật liệu bị kéo mỏng và khó phủ đều. Tài liệu của SIMONA khuyến nghị bán kính cạnh đối với PE-HD khoảng hai đến ba lần độ dày tấm trong điều kiện tạo hình được nêu.
Trong thực tế, bán kính cần được điều chỉnh theo:
- Độ dày tấm.
- Độ sâu khuôn.
- Hướng kéo.
- Khuôn âm hay khuôn dương.
- Yêu cầu hình thức.
- Khả năng tiền kéo.
- Vị trí của góc.
Tăng bán kính tại vùng sâu thường giúp cải thiện đáng kể phân bố độ dày.
9.2. GÓC THOÁT KHUÔN
HDPE co khi làm nguội và có thể ôm chặt khuôn dương. Nếu góc thoát quá nhỏ, sản phẩm khó tháo hoặc bị biến dạng khi lấy ra.
Tài liệu SIMONA đưa ra góc thoát tham khảo khoảng 5–10° cho khuôn dương khi tạo hình vật liệu bán kết tinh như PE và PP.
Giá trị thực tế phải được xác định theo:
- Độ sâu.
- Kết cấu bề mặt.
- Mức co.
- Vị trí gân.
- Phương pháp làm nguội.
- Cơ cấu tháo khuôn.
9.3. LỖ HÚT CHÂN KHÔNG
Lỗ hút phải đủ nhỏ để không để lại dấu lớn nhưng đủ số lượng và bố trí hợp lý để khí thoát nhanh.
Cần ưu tiên lỗ hút tại:
- Góc sâu.
- Chân gân.
- Vùng chuyển tiếp.
- Các hốc nhỏ.
- Vị trí cuối dòng kéo.
Nếu lỗ bị tắc hoặc khuôn rò khí, tấm HDPE hút định hình có thể không bám sát khuôn dù nhiệt độ tấm đã phù hợp.
9.4. HỆ THỐNG LÀM NGUỘI
Làm nguội đồng đều rất quan trọng với HDPE. Nếu một phía nguội nhanh hơn, sản phẩm dễ cong hoặc xoắn.
Khuôn nên có khả năng kiểm soát nhiệt tương đối đồng đều. Quạt làm mát cũng cần được bố trí để tránh một vùng bị thổi quá mạnh trong khi vùng khác còn nóng.
10. CÁC LỖI THƯỜNG GẶP KHI HÚT TẤM HDPE HÚT ĐỊNH HÌNH
10.1. TẤM VÕNG QUÁ NHIỀU KHI GIA NHIỆT
Nguyên nhân có thể gồm:
- Nhiệt quá cao.
- Thời gian gia nhiệt quá dài.
- Grade có độ bền nóng chưa phù hợp.
- Tấm quá mỏng.
- Gia nhiệt giữa tấm quá mạnh.
- Khoảng cách điện trở không hợp lý.
Giải pháp là điều chỉnh phân vùng nhiệt, thời gian gia nhiệt và thử grade phù hợp hơn cho đùn tấm, thermoforming.
10.2. KHAY KHÔNG SÁT KHUÔN
Các nguyên nhân thường gặp:
- Tấm chưa đủ mềm.
- Chân không yếu.
- Khuôn rò khí.
- Lỗ hút bị tắc.
- Lỗ hút thiếu tại góc sâu.
- Bán kính quá nhỏ.
- Tốc độ tạo hình không phù hợp.
- Tỷ lệ kéo vượt khả năng của tấm.
Khi xử lý, nên tách lỗi thành ba nhóm: nguyên liệu và tấm, khuôn, thông số máy.
10.3. SẢN PHẨM BỊ MỎNG Ở GÓC
Đây là lỗi phổ biến khi tấm HDPE hút định hình phải tạo hình sâu.
Biện pháp cải thiện có thể gồm:
- Tăng bán kính góc.
- Điều chỉnh phân vùng nhiệt.
- Giảm nhiệt tại vùng bị kéo quá nhanh.
- Tăng độ dày ban đầu.
- Tiền kéo tấm.
- Sử dụng plug assist.
- Thay đổi trình tự tạo hình.
- Thử grade có độ bền nóng tốt hơn.
10.4. XUẤT HIỆN NẾP GẤP HOẶC MÀNG NHỆN
Màng nhện hình thành khi vật liệu từ nhiều khu vực bị dồn vào một vùng trước khi bám sát khuôn.
Nguyên nhân thường liên quan đến:
- Các phần nhô của khuôn đặt quá gần.
- Nhiệt độ cục bộ không phù hợp.
- Trình tự tiếp xúc khuôn chưa đúng.
- Tấm võng quá nhiều.
- Tốc độ hút chưa phù hợp.
- Thiếu tiền kéo.
Chỉ thay đổi nhiệt độ tổng thể thường không đủ. Cần đánh giá lại hình học khuôn và cách vật liệu di chuyển.
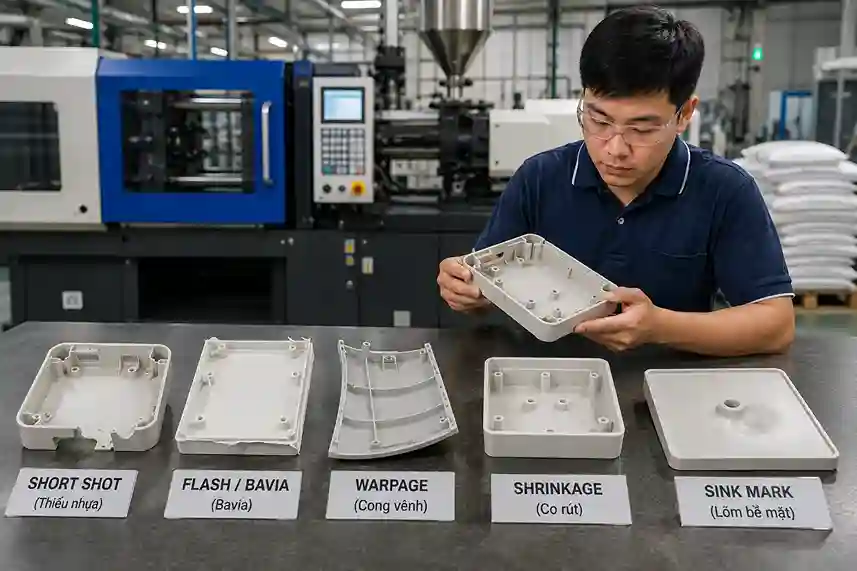
10.5. KHAY BỊ CONG VÊNH
Cong vênh là lỗi đáng chú ý của tấm HDPE hút định hình do vật liệu có độ co tương đối lớn.
Nguyên nhân có thể gồm:
- Hai mặt nguội không đều.
- Tháo khuôn quá sớm.
- Độ dày thành không đồng đều.
- Nhiệt độ tấm không đồng đều.
- Ứng suất trong tấm đùn.
- Hướng đùn ảnh hưởng đến co ngót.
- Thiết kế khay mất cân bằng.
- Xếp chồng khi sản phẩm còn nóng.
- Công đoạn cắt làm giải phóng ứng suất.
Sản phẩm nên được để ổn định trước khi kiểm tra kích thước cuối cùng.
10.6. KHAY CO CHẶT VÀO KHUÔN
Khi tạo hình trên khuôn dương, HDPE có thể co ôm vào khuôn trong quá trình làm nguội.
Cần kiểm tra:
- Góc thoát.
- Chiều sâu gân.
- Vị trí móc ngược.
- Thời điểm tháo khuôn.
- Hệ thống thổi khí tháo khuôn.
- Chất lượng bề mặt khuôn.
Không nên cố tháo bằng lực quá lớn vì có thể làm khay biến dạng hoặc rách mép.
10.7. BỀ MẶT BỊ BÓNG HOẶC MẤT VÂN
Nguyên nhân thường là:
- Nhiệt bề mặt quá cao.
- Tấm bị kéo giãn quá mức.
- Bề mặt khuôn quá bóng.
- Áp lực tiếp xúc không đồng đều.
- Chất lượng vân trên tấm chưa phù hợp.
Với tấm HDPE có vân, cần duyệt ngoại quan sau hút, không chỉ duyệt mẫu tấm phẳng.
11. TẤM HDPE NGUYÊN SINH VÀ TẤM CÓ TÁI SINH
Sử dụng nguyên liệu tái sinh có thể giúp giảm giá thành và tận dụng phế liệu. Tuy nhiên, độ ổn định của tấm HDPE hút định hình phụ thuộc rất nhiều vào cách kiểm soát nguồn tái sinh.
Nếu nguyên liệu tái sinh không đồng nhất, tấm có thể gặp:
- Màu sắc dao động.
- Mùi cao.
- Tạp chất.
- Chấm màu.
- Độ dai không ổn định.
- Co ngót thay đổi.
- Bề mặt có đường dòng.
- Tốc độ võng khác nhau giữa các lô.
- Rách tại vùng kéo sâu.
- Khó kiểm soát kích thước.
- Khả năng hàn hoặc dán thay đổi.
Tấm có tái sinh không mặc nhiên là tấm kém chất lượng. Một tấm HDPE hút định hình có cấu trúc nhiều lớp, lớp lõi tái sinh được kiểm soát và lớp bề mặt nguyên sinh vẫn có thể đáp ứng tốt nhiều ứng dụng.
Điều quan trọng là nhà cung cấp phải kiểm soát:
- Nguồn phế liệu.
- Chủng loại polymer.
- Mức độ nhiễm PP hoặc nhựa khác.
- Tạp chất kim loại.
- Mùi.
- Độ ẩm của chất độn.
- Mức suy giảm phân tử.
- Tỷ lệ phối trộn.
- Phụ gia ổn định nhiệt.
- Màu sắc.
Đối với chi tiết nội thất ô tô, cần lưu ý thêm yêu cầu về mùi, chất dễ bay hơi, sương mờ trên kính, chống cháy và các tiêu chuẩn riêng của khách hàng cuối.
Không nên khẳng định một tấm HDPE hút định hình thông thường đáp ứng tiêu chuẩn ô tô nếu chưa có kết quả thử nghiệm trên đúng cấu trúc tấm.
12. KHẢ NĂNG DÁN, IN VÀ SƠN CỦA TẤM HDPE HÚT ĐỊNH HÌNH
Tấm HDPE hút định hình có năng lượng bề mặt thấp nên keo, mực in và sơn khó bám trực tiếp. Đây là khác biệt quan trọng so với ABS.
Nếu tấm HDPE hút định hình cần ghép với nỉ, vải, da hoặc lớp chống trượt, xưởng có thể phải xử lý bề mặt bằng:
- Corona.
- Plasma.
- Xử lý ngọn lửa có kiểm soát.
- Lớp primer phù hợp.
- Keo chuyên dụng cho polyolefin.
- Liên kết cơ khí.
- Cấu trúc nhiều lớp có lớp bám dính.
Hiệu quả xử lý bề mặt có thể giảm theo thời gian. Vì vậy, cần kiểm soát khoảng thời gian từ khi xử lý đến khi dán.
Không nên chỉ kéo thử ngay sau khi dán rồi kết luận. Mẫu cần được thử sau:
- Thời gian lão hóa.
- Chu kỳ nóng lạnh.
- Tiếp xúc độ ẩm.
- Rung động.
- Uốn sản phẩm.
- Tiếp xúc hóa chất vệ sinh.
Nếu thiết kế đế thảm yêu cầu dán diện tích lớn, khả năng liên kết là một tiêu chí phải được đánh giá ngay từ giai đoạn chọn vật liệu.
13. GIA CÔNG SAU TẤM HDOE HÚT ĐỊNH HÌNH
Sau khi tạo hình, tấm HDPE hút định hình thường được gia công bằng:
- Cắt mép.
- Phay CNC.
- Khoan lỗ.
- Đột lỗ.
- Hàn nhựa.
- Gắn chốt.
- Lắp khóa.
- Ghép thảm hoặc lớp phủ.
- Kiểm tra trên dưỡng.
HDPE tương đối dễ gia công cơ khí, nhưng vật liệu mềm và có nhiệt độ nóng chảy không quá cao. Nếu dụng cụ cắt cùn hoặc tốc độ không phù hợp, mép có thể:
- Nóng chảy.
- Cuốn phoi.
- Tạo bavia.
- Biến dạng.
- Mất độ chính xác.
- Bị kéo thay vì cắt sạch.
Đồ gá phải giữ sản phẩm chắc nhưng không làm khay biến dạng. Nếu khay bị ép sai hình khi gia công, vị trí lỗ và đường cắt sẽ sai sau khi tháo khỏi đồ gá.
Do HDPE có thể tiếp tục ổn định kích thước sau tạo hình, cần xác định thời điểm gia công phù hợp. Cắt quá sớm khi sản phẩm còn nóng có thể làm mép thay đổi sau đó.
14. SO SÁNH TẤM HDPE HÚT ĐỊNH HÌNH VÀ TẤM ABS HÚT ĐỊNH HÌNH CHO KHAY Ô TÔ
| Tiêu chí | Tấm HDPE | Tấm ABS |
|---|---|---|
| Độ dai | Cao, khó nứt khi uốn | Tốt nhưng cứng hơn |
| Độ cứng | Thấp hơn | Cao hơn, giữ form tốt |
| Kháng hóa chất | Tốt với nhiều hóa chất | Hạn chế hơn với một số dung môi |
| Chống nước | Tốt | Tốt |
| Khối lượng riêng | Thấp | Cao hơn HDPE |
| Co ngót | Tương đối lớn | Thường dễ kiểm soát hơn |
| Độ sắc nét khi tạo hình | Thấp hơn ABS | Tốt hơn |
| Khả năng dán, sơn | Khó, thường phải xử lý | Thuận lợi hơn |
| Chịu va đập | Rất tốt | Tốt |
| Bề mặt thẩm mỹ | Phù hợp dạng vân, mờ | Có nhiều lựa chọn hoàn thiện |
| Khả năng giữ thành khay | Cần tối ưu gân và độ dày | Tốt hơn ở cùng độ dày |
| Gia công sau tạo hình | Dễ cắt nhưng dễ tạo bavia mềm | Dễ gia công, cần tránh nứt hoặc trắng mép |
Nên ưu tiên thử tấm HDPE hút định hình khi sản phẩm cần độ dai, chống nước, kháng hóa chất và có thể uốn nhẹ.
Nên cân nhắc ABS khi ưu tiên độ cứng, bề mặt sắc nét, khả năng dán và độ ổn định hình dạng.
Không có vật liệu tốt hơn trong mọi trường hợp. Cần so sánh trên đúng thiết kế và tiêu chuẩn nghiệm thu.
15. NHỮNG CHỈ TIÊU NÊN YÊU CẦU KHI MUA TẤM HDPE HÚT ĐỊNH HÌNH
Khi đặt mua tấm HDPE hút định hình, khách hàng nên thống nhất:
- Kích thước tấm.
- Độ dày danh nghĩa.
- Dung sai độ dày.
- Khối lượng mỗi tấm.
- Màu sắc.
- Giới hạn lệch màu.
- Kiểu bề mặt.
- Hướng vân.
- Một mặt hay hai mặt có vân.
- Grade nguyên liệu.
- Chỉ số chảy và điều kiện đo.
- Khối lượng riêng.
- Tỷ lệ nguyên sinh và tái sinh.
- Cấu trúc một lớp hay nhiều lớp.
- Độ dai và chịu va đập.
- Khả năng kéo sâu.
- Mức co ngót tham khảo.
- Yêu cầu UV.
- Yêu cầu chống cháy.
- Yêu cầu mùi và phát thải.
- Phương pháp đóng gói.
- Hướng đùn của tấm.
- Tiêu chuẩn nghiệm thu.
- Số lượng mẫu hút thử.
- Khả năng truy xuất lô hàng.
Nếu sản phẩm dùng cho dự án ô tô chính thức, cần bổ sung các chỉ tiêu theo yêu cầu của hãng xe hoặc khách hàng cấp trên.
16. QUY TRÌNH THỬ MẪU TRƯỚC KHI ĐẶT HÀNG LỚN TẤM HDPE HÚT ĐỊNH HÌNH
Bước 1: Ghi nhận thông tin tấm
Ghi rõ nhà cung cấp, grade, mã lô, màu sắc, độ dày, kích thước, bề mặt và tỷ lệ tái sinh nếu có.
Bước 2: Đo độ dày tại nhiều điểm
Đo giữa tấm, các mép và nhiều vị trí theo chiều ngang. Việc này giúp phát hiện dao động độ dày trước khi đưa vào máy.
Bước 3: Ghi thông số máy
Ghi lại:
- Công suất từng vùng nhiệt.
- Thời gian gia nhiệt.
- Độ võng của tấm.
- Mức chân không.
- Thời gian hút.
- Thời gian làm nguội.
- Nhiệt độ khuôn.
- Thời điểm tháo khuôn.
Bước 4: Quan sát quá trình gia nhiệt
Theo dõi mức võng và sự đồng đều. Nếu giữa tấm võng quá nhanh, cần điều chỉnh nhiệt hoặc đánh giá lại grade.
Bước 5: Kiểm tra sản phẩm sau hút
Đánh giá:
- Độ sát khuôn.
- Độ rõ của gân.
- Độ dày góc sâu.
- Nếp gấp.
- Bề mặt.
- Khả năng tháo khuôn.
- Cong vênh.
- Co ngót.
Bước 6: Để sản phẩm ổn định
Không nên kết luận kích thước ngay sau khi tháo khuôn. Hãy để sản phẩm ổn định ở điều kiện quy định rồi đo lại.
Bước 7: Gia công và lắp thử
Cắt mép, khoan lỗ và lắp trên đúng xe hoặc dưỡng chuẩn. Hình thức đẹp nhưng không lắp vừa vẫn chưa đạt.
Bước 8: Thử nhiều chu kỳ
Một tấm thành công chưa chứng minh lô tấm HDPE hút định hình ổn định. Cần chạy liên tiếp nhiều tấm để kiểm tra khả năng lặp lại.
Bước 9: Thử sử dụng thực tế
Có thể thử thêm:
- Chứa nước.
- Chịu tải.
- Uốn và tháo lắp.
- Tiếp xúc chất tẩy rửa.
- Chu kỳ nóng lạnh.
- Mùi trong môi trường nóng.
- Độ bám của lớp thảm hoặc phụ kiện.
17. HẠN CHẾ CỦA TẤM HDPE HÚT ĐỊNH HÌNH
Bên cạnh ưu điểm, tấm HDPE hút định hình có một số hạn chế:
Độ cứng không cao
Sản phẩm lớn có thể bị mềm hoặc võng nếu độ dày và hệ thống gân chưa phù hợp.
Co ngót tương đối lớn
Kích thước và độ cong vênh cần được kiểm soát bằng vật liệu, khuôn, nhiệt độ và làm nguội.
Khó dán và sơn
Bề mặt năng lượng thấp nên thường phải xử lý trước khi dán, in hoặc sơn.
Đường nét không sắc bằng ABS
Với chi tiết thẩm mỹ cần đường gân rất rõ, HDPE có thể khó đạt ngoại quan giống ABS.
Khả năng chịu nhiệt có giới hạn
Sản phẩm có thể mềm hoặc biến dạng nếu chịu tải trong môi trường nhiệt độ cao. Cần thử đúng điều kiện cabin hoặc khoang hành lý.
Khả năng chống cháy
HDPE tiêu chuẩn là vật liệu dễ cháy và có thể tiếp tục cháy sau khi nguồn lửa được lấy đi. Nếu sản phẩm có yêu cầu chống cháy, cần sử dụng grade hoặc cấu trúc đã được kiểm chứng theo tiêu chuẩn tương ứng.
18. KHI NÀO NÊN CHỌN TẤM HDPE HÚT ĐỊNH HÌNH CHO KHAY Ô TÔ?
Có thể ưu tiên thử tấm HDPE hút định hình khi sản phẩm cần:
- Độ dai cao.
- Chịu va đập.
- Khó nứt khi uốn.
- Chống nước.
- Kháng nhiều hóa chất.
- Trọng lượng thấp.
- Dễ tháo ra vệ sinh.
- Bề mặt vân hoặc chống trượt.
- Chi phí nguyên liệu hợp lý.
- Có khả năng sử dụng cấu trúc chứa tái sinh.
- Không yêu cầu sơn phủ trực tiếp.
- Không yêu cầu thành khay quá cứng ở độ dày thấp.
Nên đánh giá vật liệu khác nếu sản phẩm cần:
- Độ cứng rất cao.
- Biên dạng sắc nét.
- Sơn hoặc dán trực tiếp.
- Ổn định kích thước đặc biệt cao.
- Chịu nhiệt cao dưới tải.
- Bề mặt nội thất cao cấp.
- Khả năng chống cháy đã được chứng nhận.
19. KINH NGHIỆM LÀM VIỆC VỚI NHÀ CUNG CẤP VỀ TẤM HDPE HÚT ĐỊNH HÌNH
Khi yêu cầu tư vấn tấm HDPE hút định hình, xưởng nên cung cấp:
- Loại sản phẩm.
- Model xe.
- Kích thước khuôn.
- Độ sâu lớn nhất.
- Tỷ lệ kéo.
- Khuôn âm hay khuôn dương.
- Độ dày đang sử dụng.
- Vùng thường bị mỏng.
- Lỗi cong vênh hiện tại.
- Yêu cầu bề mặt.
- Mức độ cứng cần thiết.
- Yêu cầu dán hoặc ghép lớp.
- Số lượng dự kiến.
- Kích thước khung kẹp.
- Gia nhiệt một mặt hay hai mặt.
- Thời gian chu kỳ mục tiêu.
- Tiêu chuẩn của khách hàng cuối.
Nếu chỉ hỏi giá theo kilogram, nhà cung cấp khó lựa chọn đúng loại tấm. Hai tấm HDPE cùng màu và độ dày có thể khác nhau rõ rệt về khả năng võng nóng, kéo sâu và co ngót.
Cách làm hiệu quả là lấy mẫu, hút thử, ghi lại thông số và gửi hình ảnh lỗi cho nhà cung cấp. Dữ liệu thực tế giúp điều chỉnh grade, độ dày và quy trình nhanh hơn.
20. CÂU HỎI THƯỜNG GẶP VỀ TẤM HDPE HÚT ĐỊNH HÌNH
Tấm HDPE hút định hình có phù hợp làm khay cốp ô tô không?
Có. Tấm HDPE hút định hình phù hợp khi khay cần chống nước, chịu va đập, kháng hóa chất và dễ vệ sinh. Tuy nhiên, độ dày và gân tăng cứng phải được thiết kế phù hợp để khay giữ form.
Tấm HDPE hút định hình có cần sấy trước khi hút không?
Thông thường HDPE không cần sấy như ABS, PETG hoặc PC vì mức hút ẩm thấp. Tuy nhiên, bề mặt tấm phải khô và sạch. Nếu xuất hiện bọt, cần kiểm tra tạp chất, nguyên liệu tái sinh, masterbatch và công nghệ đùn.
Vì sao khay HDPE dễ cong vênh?
HDPE là vật liệu bán kết tinh và có độ co tương đối lớn. Cong vênh có thể do nhiệt không đều, độ dày thành chênh lệch, làm nguội không cân bằng hoặc tháo khuôn quá sớm.
HDPE hay ABS tốt hơn cho khay lót sàn?
HDPE phù hợp khi cần độ dai, chống nước và kháng hóa chất. ABS phù hợp khi cần độ cứng, bề mặt sắc nét và khả năng dán tốt hơn. Cần lựa chọn theo yêu cầu sản phẩm.
Có thể dùng HDPE tái sinh không?
Có thể nếu nguồn nguyên liệu và công thức được kiểm soát. Cần thử độ dai, mùi, tạp chất, khả năng kéo sâu, co ngót và độ ổn định giữa các lô.
Vì sao thảm khó dán lên đế HDPE?
HDPE có năng lượng bề mặt thấp nên nhiều loại keo không bám tốt. Có thể cần xử lý corona, plasma, ngọn lửa, primer hoặc sử dụng keo chuyên dụng cho polyolefin.
Nên chọn tấm HDPE hút định hình dày bao nhiêu?
Không có một độ dày chung cho mọi khay. Độ dày cần căn cứ vào kích thước, độ sâu khuôn, tỷ lệ kéo, thiết kế gân, khả năng chịu tải và mức độ cứng yêu cầu.
Tấm HDPE màu đen có chịu UV tốt không?
Khả năng chịu UV phụ thuộc vào công thức và hệ phụ gia. Một số loại màu đen có carbon black và chất ổn định UV phù hợp có khả năng chống thời tiết tốt hơn, nhưng không nên mặc định mọi tấm HDPE màu đen đều đáp ứng yêu cầu ngoài trời.
21. KẾT LUẬN
Tấm HDPE hút định hình là vật liệu đáng cân nhắc cho đế thảm, khay lót sàn, khay cốp và các phụ kiện ô tô cần độ dai, khả năng chống nước, chịu va đập và kháng nhiều hóa chất.
So với ABS, HDPE thường mềm hơn, nhẹ hơn và khó nứt khi uốn. Đổi lại, vật liệu có độ co ngót lớn hơn, độ cứng thấp hơn và khó dán hoặc sơn nếu không xử lý bề mặt.
Hiệu quả sản xuất không chỉ phụ thuộc vào tên gọi HDPE. Xưởng cần lựa chọn đúng grade dùng cho đùn tấm và thermoforming, đồng thời kiểm soát độ dày, dung sai, bề mặt, tỷ lệ tái sinh, phân bố nhiệt, thiết kế khuôn và tốc độ làm nguội.
Trước khi đặt hàng lớn, nên lấy mẫu tấm HDPE hút định hình để chạy thử nhiều chu kỳ trên đúng khuôn. Sản phẩm cần được đo tại vùng mỏng nhất, để ổn định trước khi kiểm tra kích thước và lắp thử trên đúng model xe hoặc dưỡng chuẩn.
Nếu lựa chọn đúng grade và tối ưu thiết kế, tấm HDPE hút định hình có thể giúp sản xuất khay ô tô nhẹ, bền, chống nước và phù hợp với nhu cầu sử dụng thực tế.
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phat Materials
Sản phẩm: PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS and các phụ gia
- Holine: 0902140632
Website: www.pttlkimphat.vn