TẤM NHỰA HÚT KHÔNG SÁT KHUÔN: NGUYÊN NHÂN VÀ CÁCH XỬ LÝ
Trong công nghệ hút định hình chân không (vacuum forming), một trong những lỗi phổ biến nhất là tấm nhựa hút không sát khuôn. Tấm nhựa vẫn mềm, hệ thống chân không vẫn hoạt động, sản phẩm vẫn tạo được hình dáng cơ bản nhưng các góc sâu, rãnh nhỏ, cạnh đứng hoặc chi tiết trên khuôn lại không được thể hiện rõ.
Ở mức độ nhẹ, lỗi này làm sản phẩm mất nét, kích thước không ổn định hoặc bề mặt không đẹp. Ở mức độ nặng, sản phẩm có thể không đạt hình dạng thiết kế và phải loại bỏ hoàn toàn.
Điều đáng chú ý là khi gặp tình trạng tấm nhựa hút không sát khuôn, nhiều xưởng thường tăng nhiệt ngay lập tức. Tuy nhiên, nhiệt độ chỉ là một trong nhiều nguyên nhân. Lỗi có thể đến từ nhiệt độ tấm, thời gian gia nhiệt, độ dày tấm, loại nhựa, thiết kế khuôn, lỗ hút chân không, hệ thống vacuum hoặc thậm chí từ việc lựa chọn sai nguyên liệu ngay từ đầu.
Trong thực tế sản xuất, muốn xử lý hiệu quả cần nhìn toàn bộ quá trình:
Nguyên liệu → đùn tấm → gia nhiệt → độ võng của tấm → khuôn → chân không → làm nguội → tháo sản phẩm.
Bài viết này tập trung phân tích từng nguyên nhân khiến tấm nhựa hút không sát khuôn, đồng thời đưa ra cách kiểm tra và xử lý theo hướng thực tế để hạn chế việc chỉnh máy theo cảm tính.
1. TẤM NHỰA HÚT KHÔNG SÁT KHUÔN LÀ GÌ?
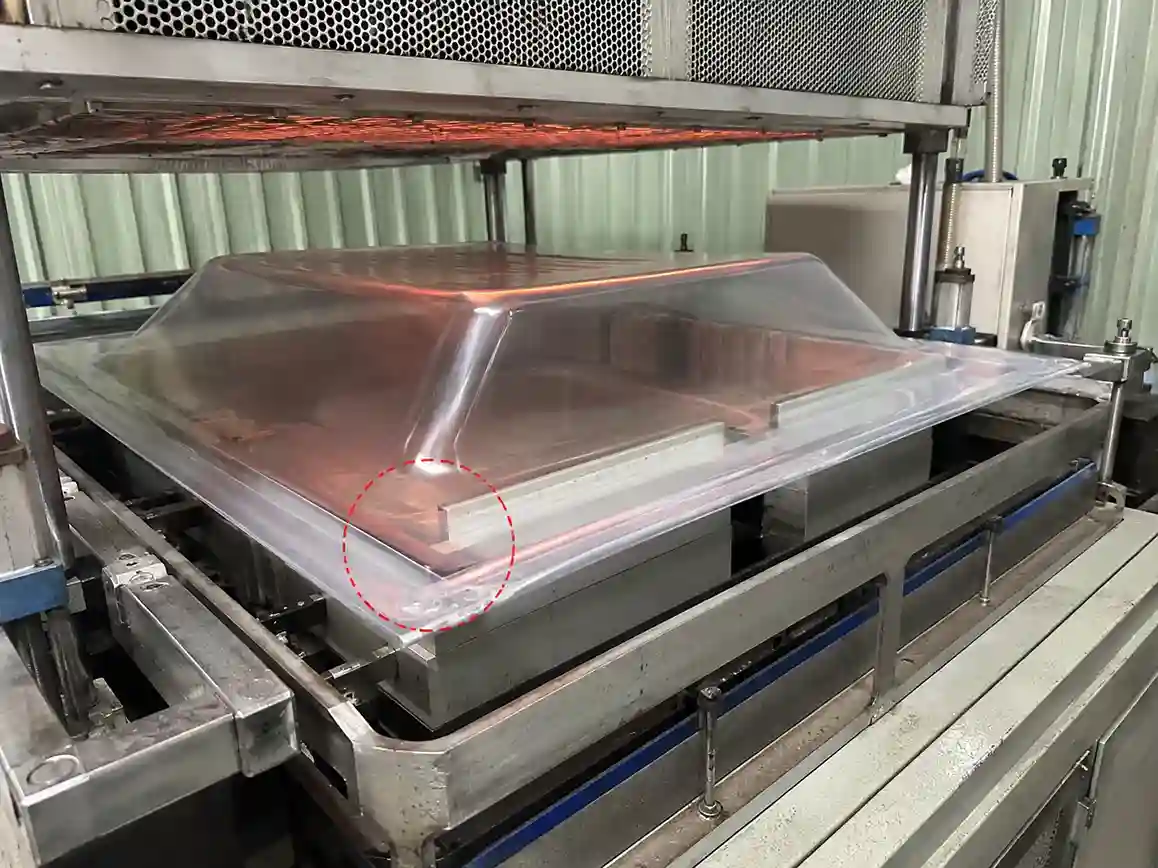
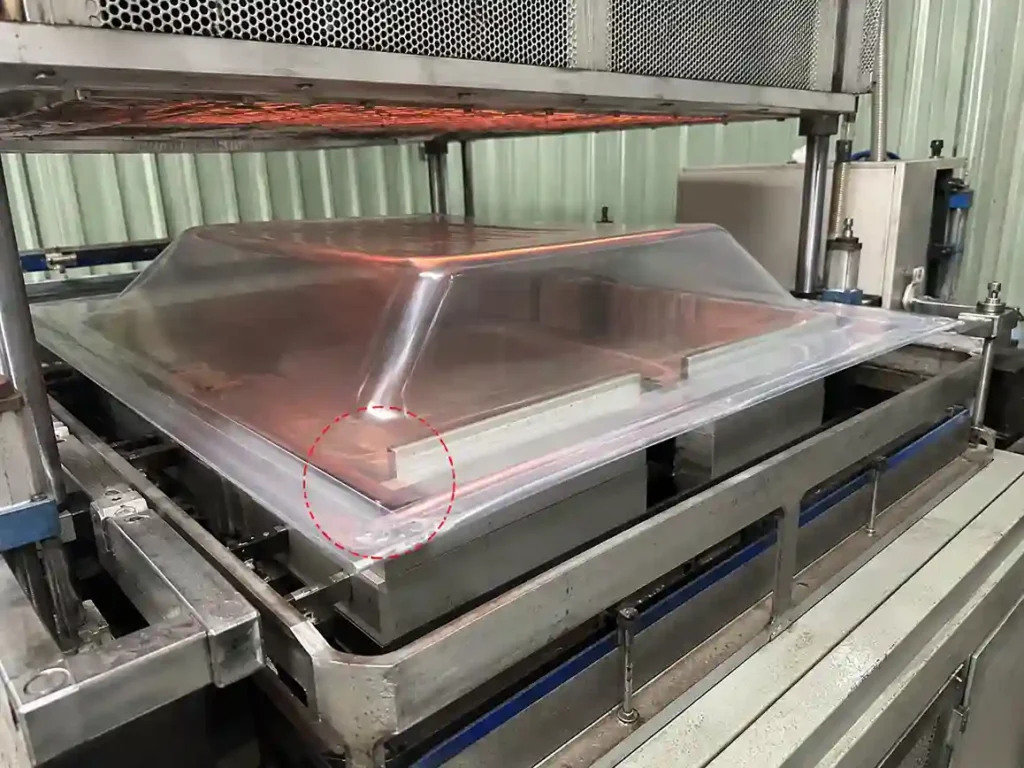
Tấm nhựa hút không sát khuôn là tình trạng tấm nhựa sau khi được gia nhiệt và hút chân không không tiếp xúc hoàn toàn với bề mặt khuôn.
Ví dụ khuôn có một góc vuông hoặc rãnh sâu nhưng sau khi hút, phần nhựa tại vị trí đó chỉ tạo thành một đường cong lớn. Những đường nét nhỏ trên khuôn cũng không được sao chép đầy đủ lên sản phẩm.
Một số biểu hiện thường gặp gồm:
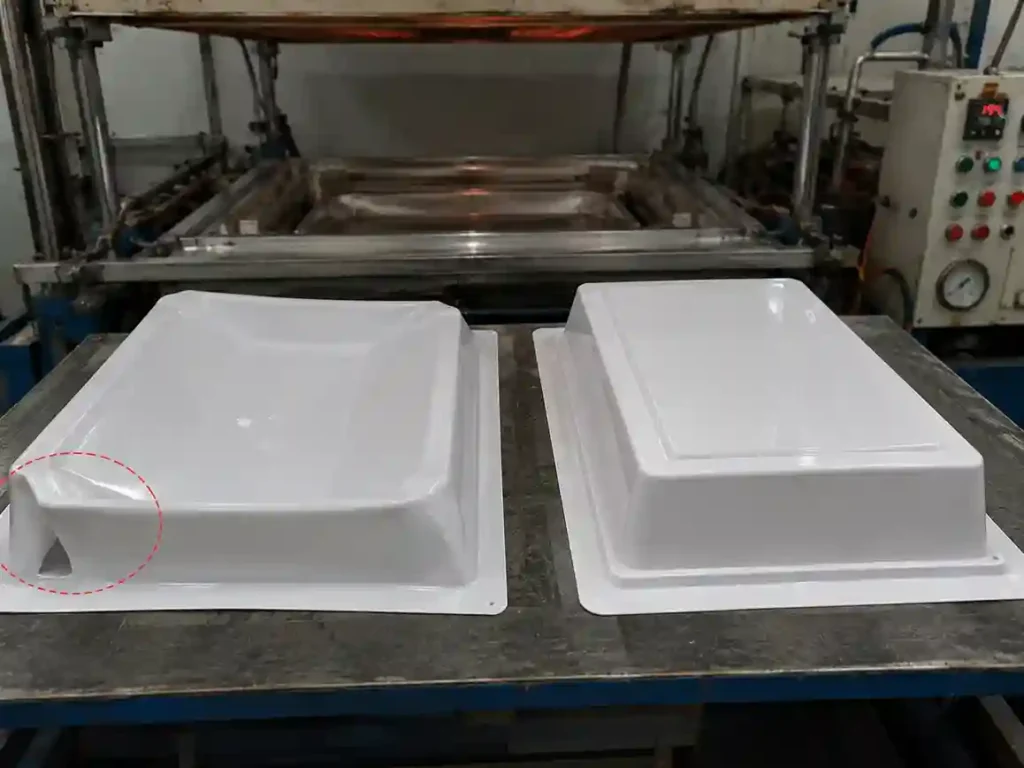
- Góc sản phẩm bị bo tròn quá nhiều.
- Rãnh trên khuôn không xuống hết.
- Thành đứng không ôm sát khuôn.
- Một bên sản phẩm rõ nét nhưng bên còn lại bị mờ.
- Khu vực gần lỗ hút đẹp nhưng khu vực xa lỗ hút không đạt.
- Đáy sản phẩm không xuống hết chiều sâu.
- Tấm đã hút xuống nhưng vẫn còn khoảng hở giữa nhựa và khuôn.
- Một số vị trí xuất hiện túi khí.
- Chi tiết nhỏ trên khuôn không hiện rõ.
Đây đều có thể được xem là những dạng khác nhau của lỗi tấm nhựa hút không sát khuôn.
Điểm quan trọng là phải xác định lỗi xuất hiện ở toàn bộ sản phẩm hay chỉ tại một số vị trí. Hai trường hợp này thường có nguyên nhân rất khác nhau.
2. NGUYÊN LÝ HÚT ĐỊNH HÌNH TẤM NHỰA
Muốn tìm đúng nguyên nhân tấm nhựa hút không sát khuôn, trước tiên cần hiểu đơn giản quá trình vacuum forming.
Một chu kỳ cơ bản gồm:
- Đưa tấm nhựa vào khung kẹp.
- Gia nhiệt tấm.
- Tấm nhựa mềm dần.
- Khuôn di chuyển đến vị trí tạo hình hoặc tấm được đưa xuống khuôn.
- Hệ thống chân không hút không khí giữa tấm và khuôn ra ngoài.
- Chênh lệch áp suất ép tấm nhựa vào bề mặt khuôn.
- Tấm được làm nguội.
- Sản phẩm được tháo khỏi khuôn.
Như vậy, để tấm ôm sát khuôn cần đồng thời có ít nhất ba điều kiện:
Tấm đủ mềm + chân không đủ nhanh và đủ mạnh + không khí thoát ra được.
Chỉ cần một trong ba điều kiện không đạt, nguy cơ tấm nhựa hút không sát khuôn sẽ tăng lên đáng kể.
3. NGUYÊN NHÂN 1: TẤM NHỰA CHƯA ĐỦ NHIỆT
Đây là nguyên nhân đầu tiên nên kiểm tra.
Khi tấm chưa đạt trạng thái mềm phù hợp, lực chân không không đủ để kéo vật liệu xuống các góc sâu và chi tiết nhỏ của khuôn.
Biểu hiện thường thấy:
- Tấm xuống khuôn nhưng còn khá cứng.
- Góc sản phẩm bị bo tròn.
- Các rãnh sâu không rõ.
- Thành đứng không sát khuôn.
- Cần thời gian hút lâu mới tạo được hình.
- Sản phẩm có xu hướng đàn hồi trở lại sau khi hút.
Nếu tấm nhựa hút không sát khuôn xuất hiện tương đối đồng đều trên toàn bộ sản phẩm thì nhiệt độ tấm là một trong những yếu tố đầu tiên cần kiểm tra.
Cách xử lý
Không nên tăng nhiệt quá nhiều trong một lần. Thay vào đó có thể:
- Tăng thời gian gia nhiệt từng bước nhỏ.
- Điều chỉnh nhiệt từng vùng heater.
- Theo dõi độ võng của tấm.
- Kiểm tra nhiệt độ thực tế tại nhiều vị trí trên tấm.
- So sánh chu kỳ đạt và chu kỳ lỗi.
Ví dụ, nếu đang gia nhiệt 40 giây, có thể thử 42–45 giây thay vì tăng ngay lên 55–60 giây.
Mục tiêu không phải làm tấm càng nóng càng tốt mà là tìm được cửa sổ nhiệt độ tạo hình phù hợp.
4. NGUYÊN NHÂN 2: TẤM ĐƯỢC GIA NHIỆT KHÔNG ĐỀU
Đây là trường hợp rất thường gặp với sản phẩm có diện tích lớn.
Có thể trung tâm tấm đã mềm nhưng bốn góc vẫn lạnh. Khi hút, phần giữa xuống khuôn tốt trong khi các góc không ôm sát.
Ngược lại, nếu vùng giữa quá nóng còn mép tấm vừa đủ nhiệt, tấm có thể bị võng mạnh và phân bố chiều dày không đều.
Khi tấm nhựa hút không sát khuôn chỉ xuất hiện ở một khu vực cố định, nên kiểm tra sự phân bố nhiệt trước khi thay đổi nguyên liệu.
Nguyên nhân gây nhiệt không đều
Có thể đến từ:
- Heater bị yếu.
- Một vùng điện trở bị hỏng.
- Khoảng cách heater đến tấm không đồng đều.
- Mép khung hút nhiệt.
- Tấm quá lớn.
- Hệ thống điều khiển nhiệt từng vùng chưa tối ưu.
- Gió bên ngoài tác động vào máy.
- Thời gian gia nhiệt quá ngắn.
Cách kiểm tra
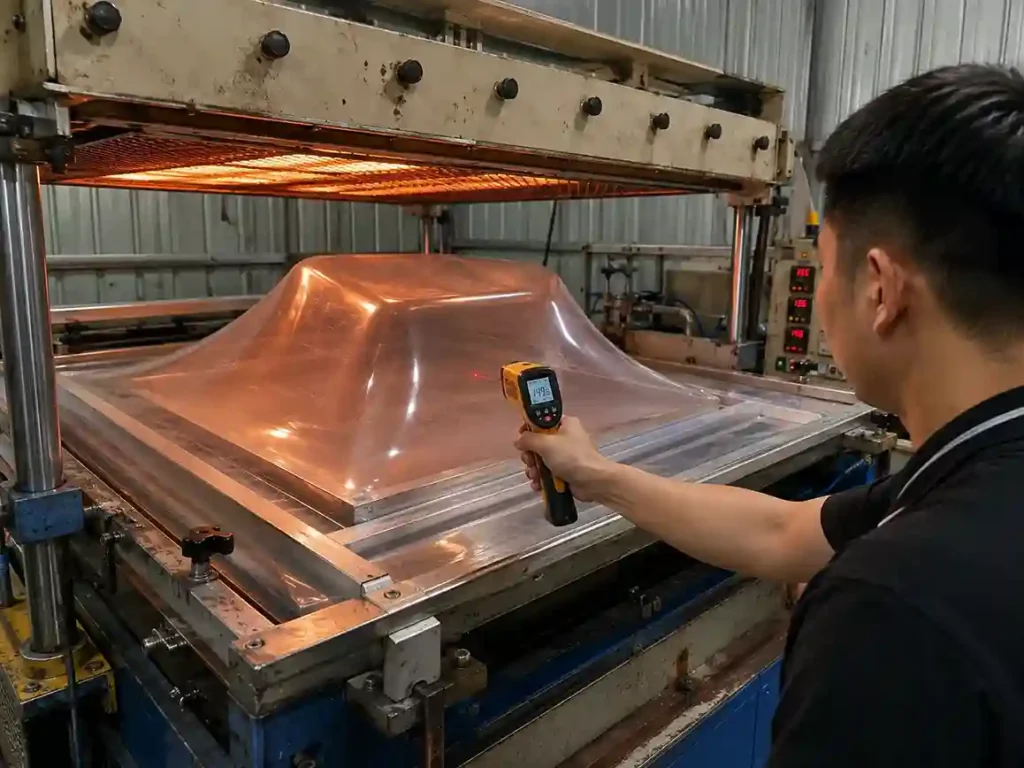
Có thể dùng camera nhiệt hoặc súng đo nhiệt để đo nhiều điểm trên bề mặt tấm.
Ví dụ chia tấm thành:
- Trung tâm.
- Trái.
- Phải.
- Trên.
- Dưới.
- Bốn góc.
Nếu chênh lệch nhiệt độ giữa các vùng quá lớn, cần xử lý hệ thống gia nhiệt trước khi tiếp tục tăng lực hút.
5. NGUYÊN NHÂN 3: TẤM QUÁ NÓNG
Nghe có vẻ ngược lại nhưng nhiệt độ quá cao cũng có thể gây lỗi.
Khi quá nóng, tấm có thể:
- Võng quá sâu.
- Mỏng mạnh ở một số vị trí.
- Dính khuôn.
- Tạo nếp.
- Webbing.
- Mất kiểm soát quá trình kéo giãn.
- Bề mặt sản phẩm không đồng đều.
Trong trường hợp này, việc tiếp tục tăng nhiệt để xử lý tấm nhựa hút không sát khuôn có thể khiến lỗi trở nên nghiêm trọng hơn.
Do đó cần quan sát trạng thái tấm trước khi hút.
Nếu tấm võng xuống bất thường, quá mềm hoặc rung mạnh khi di chuyển, cần cân nhắc giảm nhiệt hoặc giảm thời gian gia nhiệt.
6. NGUYÊN NHÂN 4: HỆ THỐNG CHÂN KHÔNG KHÔNG ĐỦ
Nếu nhiệt độ tấm phù hợp nhưng tấm nhựa hút không sát khuôn, bước tiếp theo nên kiểm tra hệ thống chân không.
Không chỉ mức chân không cuối cùng quan trọng mà tốc độ tạo chân không cũng rất quan trọng.
Trong vacuum forming, tấm nóng bắt đầu nguội ngay khi tiếp xúc với khuôn.
Nếu chân không lên quá chậm:
Tấm tiếp xúc khuôn → mất nhiệt → độ nhớt tăng → vật liệu cứng lại → không xuống hết chi tiết.
Kết quả là sản phẩm không ôm sát khuôn mặc dù đồng hồ cuối chu kỳ vẫn có thể cho thấy mức vacuum tương đối tốt.
Những vị trí nên kiểm tra
- Bơm chân không.
- Bình tích áp chân không.
- Van hút.
- Đường ống.
- Khớp nối.
- Gioăng.
- Mặt bàn khuôn.
- Đồng hồ vacuum.
- Lỗ hút trên khuôn.
Một rò rỉ nhỏ trong hệ thống cũng có thể khiến tấm nhựa hút không sát khuôn, đặc biệt đối với khuôn lớn hoặc sản phẩm có nhiều chi tiết sâu.
7. ÁP SUẤT CHÂN KHÔNG VÀ TỐC ĐỘ HÚT KHÔNG PHẢI LÀ MỘT
Đây là điểm nhiều người dễ bỏ qua.
Giả sử hai máy cuối cùng đều đạt mức chân không tương đương.
Máy A đạt mức đó rất nhanh.
Máy B cần thêm vài giây.
Với một số sản phẩm đơn giản, khác biệt có thể không lớn. Nhưng với khuôn sâu hoặc nhiều góc nhỏ, vài giây đó có thể quyết định chất lượng tạo hình.
Vì vậy khi kiểm tra tấm nhựa hút không sát khuôn, không nên chỉ nhìn con số vacuum cuối cùng.
Cần theo dõi cả:
Thời gian từ lúc mở van đến khi hệ thống đạt mức chân không cần thiết.
8. NGUYÊN NHÂN 5: LỖ HÚT CHÂN KHÔNG QUÁ ÍT
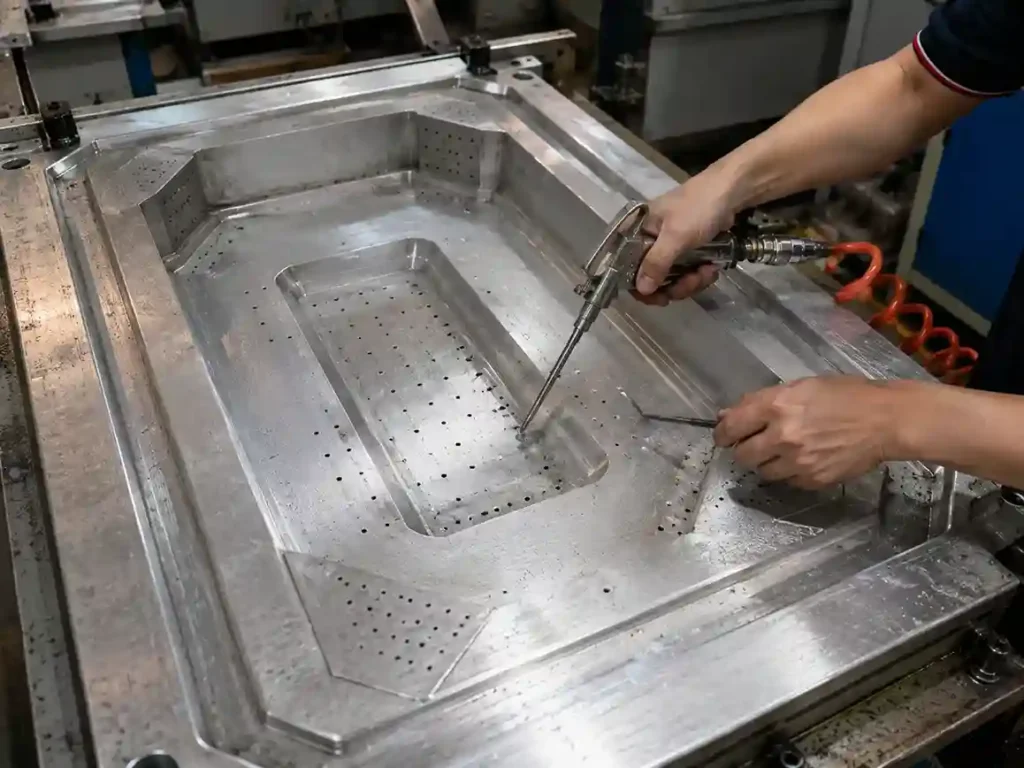
Khuôn vacuum forming cần có các lỗ thoát khí tại những vị trí phù hợp.
Nếu số lượng lỗ quá ít, không khí bị giữ lại giữa tấm và khuôn.
Tấm nhựa lúc đó có thể xuống gần sát khuôn nhưng không thể ép hoàn toàn vào bề mặt.
Đặc biệt tại:
- Góc sâu.
- Rãnh hẹp.
- Chân thành đứng.
- Vị trí lõm.
- Chi tiết chữ.
- Hoa văn nhỏ.
Nếu tấm nhựa hút không sát khuôn tập trung chính xác tại những khu vực này, khả năng cao cần xem lại bố trí lỗ hút.
9. LỖ HÚT ĐẶT SAI VỊ TRÍ
Không phải cứ khoan thật nhiều lỗ là tốt.
Quan trọng hơn là lỗ hút phải nằm tại vị trí không khí có xu hướng bị giữ lại cuối cùng.
Hãy tưởng tượng tấm nhựa đang từ từ ôm vào khuôn. Không khí bên dưới cần có đường thoát.
Nếu tấm đã bịt đường thoát trước khi toàn bộ không khí được hút ra, một túi khí nhỏ sẽ bị giữ lại.
Kết quả là tấm nhựa hút không sát khuôn tại chính vị trí đó.
Các vị trí thường cần chú ý:
- Góc trong.
- Đáy hốc sâu.
- Rãnh nhỏ.
- Chân gân.
- Điểm giao giữa hai mặt.
- Khu vực cuối dòng thoát khí.
10. LỖ HÚT BỊ TẮC
Đây là lỗi rất thực tế nhưng đôi khi lại bị bỏ qua.
Sau thời gian sản xuất, lỗ hút có thể bị:
- Bụi.
- Dầu.
- Mảnh nhựa.
- Chất tháo khuôn.
- Cặn bẩn.
- Nhựa nóng chảy lọt vào.
Khi đó một khuôn trước đây chạy tốt bỗng xuất hiện tấm nhựa hút không sát khuôn mà không có thay đổi lớn về nguyên liệu hoặc thông số máy.
Nếu tình trạng xuất hiện sau một thời gian sản xuất ổn định, việc đầu tiên nên làm là kiểm tra và vệ sinh lỗ hút.
11. NGUYÊN NHÂN 6: KÍCH THƯỚC ĐƯỜNG ỐNG CHÂN KHÔNG KHÔNG PHÙ HỢP
Đường ống quá nhỏ có thể hạn chế lưu lượng khí.
Điều này đặc biệt quan trọng với khuôn diện tích lớn.
Một hệ thống có bơm vacuum mạnh nhưng:
- Ống quá nhỏ.
- Van tiết diện nhỏ.
- Đường ống quá dài.
- Nhiều co nối.
thì tốc độ hút thực tế tại khuôn vẫn có thể thấp.
Khi xử lý tấm nhựa hút không sát khuôn, vì vậy cần xem hệ thống vacuum như một tổng thể thay vì chỉ kiểm tra công suất bơm.
12. NGUYÊN NHÂN 7: RÒ RỈ CHÂN KHÔNG
Rò khí là một nguyên nhân rất phổ biến.
Các điểm thường bị rò gồm:
- Gioăng quanh khuôn.
- Khung kẹp tấm.
- Khớp nối đường ống.
- Van.
- Mặt tiếp xúc khuôn.
- Các mối ghép.
- Tấm nhựa bị thủng.
Nếu có rò rỉ, hệ thống liên tục hút thêm không khí từ bên ngoài thay vì tập trung hút không khí giữa tấm và khuôn.
Khi đó tấm nhựa hút không sát khuôn dù bơm vẫn hoạt động bình thường.
Một cách kiểm tra đơn giản là theo dõi khả năng giữ chân không của hệ thống khi đóng kín.
Nếu vacuum tụt nhanh bất thường, cần tìm điểm rò.
13. NGUYÊN NHÂN 8: ĐỘ DÀY TẤM KHÔNG PHÙ HỢP
Độ dày là yếu tố ảnh hưởng rất lớn đến khả năng tạo hình.
Tấm càng dày thường cần:
- Nhiều nhiệt hơn.
- Thời gian gia nhiệt dài hơn.
- Phân bố nhiệt tốt hơn.
- Vacuum đủ nhanh.
- Thiết kế khuôn phù hợp.
Ví dụ cùng một khuôn đang chạy tốt với tấm ABS 2 mm, khi chuyển lên 4 mm nhưng giữ gần như nguyên thông số, khả năng tấm nhựa hút không sát khuôn sẽ tăng đáng kể.
Không thể chỉ thay độ dày tấm mà không đánh giá lại chu kỳ gia nhiệt và tạo hình.
14. ĐỘ DÀY TẤM KHÔNG ĐỒNG ĐỀU
Không chỉ độ dày danh nghĩa mà dung sai chiều dày cũng quan trọng.
Ví dụ tấm được đặt là 3 mm nhưng thực tế:
- Khu vực A: 2,7 mm.
- Khu vực B: 3,0 mm.
- Khu vực C: 3,3 mm.
Ba khu vực này sẽ hấp thụ nhiệt và mềm ở tốc độ khác nhau.
Kết quả có thể là:
- Vùng mỏng quá mềm.
- Vùng dày chưa đủ mềm.
- Độ võng không đều.
- Phân bố vật liệu khi hút không ổn định.
Nếu lỗi tấm nhựa hút không sát khuôn thay đổi theo từng tấm nguyên liệu, nên kiểm tra dung sai chiều dày của tấm đầu vào.
15. NGUYÊN NHÂN 9: LỰA CHỌN LOẠI NHỰA CHƯA PHÙ HỢP
Không phải tất cả vật liệu nhựa đều có cửa sổ thermoforming giống nhau.
Một số loại thường dùng trong hút định hình gồm:
- ABS.
- HIPS.
- PETG.
- PVC.
- PP.
- HDPE.
- PET.
- PMMA và một số vật liệu khác.
Mỗi vật liệu có:
- Nhiệt độ hóa mềm khác nhau.
- Độ nhớt nóng chảy khác nhau.
- Melt strength khác nhau.
- Khả năng kéo giãn khác nhau.
- Độ co khác nhau.
- Điều kiện sấy khác nhau.
Do đó cùng một máy và một khuôn nhưng thay đổi vật liệu có thể làm xuất hiện tấm nhựa hút không sát khuôn.
Đây là lý do khi đổi nguyên liệu không nên sao chép hoàn toàn thông số của vật liệu cũ.
16. GRADE NHỰA CŨNG ẢNH HƯỞNG ĐẾN KHẢ NĂNG HÚT ĐỊNH HÌNH
Ngay cả cùng tên ABS, PP hoặc PETG thì các grade khác nhau vẫn có thể có đặc tính gia công khác nhau.
Ví dụ hai grade ABS đều có thể dùng để đùn tấm nhưng khả năng:
- Đùn.
- Kéo giãn.
- Giữ độ dày.
- Chịu va đập.
- Hút định hình sâu.
không nhất thiết giống nhau.
Vì vậy nếu dây chuyền trước đây hoạt động ổn định nhưng sau khi đổi grade xuất hiện tấm nhựa hút không sát khuôn, cần xem lại TDS và đặc tính lưu biến của nguyên liệu.
Không nên mặc định:
Cùng là ABS thì hút giống nhau.
Trong thực tế, grade nguyên liệu ảnh hưởng rất nhiều đến cửa sổ gia công.
17. NGUYÊN NHÂN 10: TẤM HÚT ẨM
Đây là yếu tố đặc biệt cần chú ý với những vật liệu có yêu cầu kiểm soát độ ẩm.
Nếu tấm hoặc nguyên liệu trước khi đùn chứa quá nhiều ẩm, khi gia nhiệt có thể xuất hiện:
- Bong bóng.
- Bạc bề mặt.
- Đốm.
- Bề mặt không đẹp.
- Khả năng tạo hình không ổn định.
Đối với vật liệu yêu cầu sấy, cần tuân thủ hướng dẫn của nhà sản xuất thay vì áp dụng một nhiệt độ sấy chung cho tất cả các loại nhựa.
Nếu tấm nhựa hút không sát khuôn đi kèm với bong bóng hoặc bề mặt bất thường, độ ẩm là yếu tố đáng kiểm tra.
18. NGUYÊN NHÂN 11: KHUÔN QUÁ LẠNH
Khi tấm nóng vừa tiếp xúc với khuôn lạnh, nhiệt được truyền rất nhanh từ nhựa sang khuôn.
Bề mặt nhựa có thể đông cứng trước khi chân không kéo vật liệu xuống hết các chi tiết.
Điều này đặc biệt dễ xảy ra tại các vị trí tấm tiếp xúc khuôn sớm.
Kết quả:
Tấm chạm khuôn → nguội nhanh → độ nhớt tăng → mất khả năng kéo giãn → không ôm sát chi tiết.
Nếu tấm nhựa hút không sát khuôn mặc dù tấm trước khi tạo hình đã đủ mềm, cần kiểm tra nhiệt độ khuôn.
19. KHUÔN QUÁ NÓNG CŨNG KHÔNG TỐT
Ngược lại, khuôn quá nóng có thể khiến:
- Thời gian làm nguội kéo dài.
- Sản phẩm khó giữ kích thước.
- Biến dạng khi tháo khuôn.
- Chu kỳ sản xuất tăng.
- Bề mặt dễ phát sinh lỗi.
Vì vậy nhiệt độ khuôn phải được tối ưu dựa trên vật liệu, chiều dày tấm và hình dạng sản phẩm.
Không có một mức nhiệt khuôn duy nhất phù hợp cho tất cả trường hợp tấm nhựa hút không sát khuôn.
20. NGUYÊN NHÂN 12: THIẾT KẾ KHUÔN QUÁ SÂU
Đây là một trong những nguyên nhân mang tính thiết kế.
Ví dụ tấm ban đầu có diện tích tương đối nhỏ nhưng phải kéo xuống một hốc rất sâu.
Khi đó vật liệu phải giãn ra rất nhiều.
Nếu draw ratio vượt quá khả năng của vật liệu hoặc quá trình, có thể xuất hiện:
- Thành quá mỏng.
- Đáy không xuống hết.
- Góc không rõ.
- Rách tấm.
- Phân bố chiều dày rất kém.
Trong trường hợp này, việc tăng vacuum hoặc tăng nhiệt đôi khi không giải quyết triệt để tấm nhựa hút không sát khuôn.
Có thể phải thay đổi thiết kế khuôn hoặc phương pháp tạo hình.
21. GÓC KHUÔN QUÁ SẮC
Một góc 90° rất sắc luôn khó tạo hình hơn một góc có bán kính bo phù hợp.
Tấm nhựa nóng có giới hạn kéo giãn nhất định. Khi bị yêu cầu ôm vào một góc cực nhỏ, vật liệu phải biến dạng rất lớn tại khu vực đó.
Kết quả thường là:
- Góc không xuống hết.
- Góc bị bo tròn tự nhiên.
- Thành mỏng.
- Ứng suất tập trung.
- Dễ rách.
Nếu sản phẩm yêu cầu độ nét cao, cần xem xét đồng thời:
- Bán kính góc.
- Vị trí lỗ hút.
- Nhiệt độ tấm.
- Tốc độ vacuum.
- Khả năng kéo giãn của vật liệu.
Không nên chỉ xử lý tấm nhựa hút không sát khuôn bằng cách tiếp tục tăng nhiệt.
22. DRAFT ANGLE KHÔNG PHÙ HỢP
Góc thoát khuôn cũng ảnh hưởng đến quá trình thermoforming.
Nếu thành khuôn gần như thẳng đứng hoàn toàn hoặc có undercut, việc tạo hình và tháo sản phẩm sẽ khó hơn.
Thiết kế draft angle hợp lý giúp:
- Tấm ôm khuôn tốt hơn.
- Giảm ứng suất.
- Dễ tháo sản phẩm.
- Giảm biến dạng sau tạo hình.
Đặc biệt với khuôn sâu, draft angle nên được tính từ giai đoạn thiết kế sản phẩm thay vì đợi đến khi xuất hiện lỗi mới xử lý.
23. NGUYÊN NHÂN 13: TẤM BỊ KẸP HOẶC TRƯỢT KHÔNG ĐÚNG
Khung kẹp tấm tưởng như đơn giản nhưng cũng có thể ảnh hưởng đến kết quả tạo hình.
Nếu tấm bị trượt trong quá trình gia nhiệt hoặc hút:
- Vật liệu phân bố không đều.
- Một bên xuống nhiều hơn.
- Một bên thiếu vật liệu.
- Vị trí sản phẩm lệch.
Khi đó lỗi tấm nhựa hút không sát khuôn có thể xuất hiện không đối xứng.
Cần kiểm tra:
- Lực kẹp.
- Vị trí tấm.
- Độ phẳng.
- Tình trạng khung.
- Khả năng giãn nhiệt của tấm.
24. NGUYÊN NHÂN 14: THỜI ĐIỂM MỞ VACUUM KHÔNG ĐÚNG
Timing là yếu tố rất quan trọng.
Nếu vacuum mở quá sớm, tấm có thể chưa ở đúng vị trí.
Nếu mở quá muộn, tấm đã tiếp xúc với khuôn và mất nhiệt.
Chỉ một khoảng thời gian tương đối ngắn cũng có thể làm thay đổi độ nét của sản phẩm.
Đối với máy tự động, nên ghi lại:
- Thời gian gia nhiệt.
- Thời gian di chuyển.
- Thời điểm nâng khuôn.
- Thời điểm mở vacuum.
- Thời gian giữ vacuum.
- Thời gian làm nguội.
Khi xuất hiện tấm nhựa hút không sát khuôn, các thông số này giúp truy tìm nguyên nhân nhanh hơn rất nhiều.
25. NGUYÊN NHÂN 15: TẤM NGUỘI TRƯỚC KHI HÚT
Một tình huống thường gặp là tấm được gia nhiệt đủ nhưng thời gian từ heater đến khuôn quá lâu.
Ví dụ:
Gia nhiệt → di chuyển khung → chờ khuôn → bắt đầu hút.
Trong thời gian này tấm đang mất nhiệt liên tục.
Đặc biệt với tấm mỏng, nhiệt độ có thể giảm nhanh.
Khi vacuum bắt đầu, bề ngoài có vẻ tấm vẫn mềm nhưng cửa sổ tạo hình tốt nhất đã qua.
Kết quả là tấm nhựa hút không sát khuôn.
Giải pháp không nhất thiết phải tăng nhiệt mà có thể cần giảm thời gian chuyển tiếp.
26. NGUYÊN NHÂN 16: KHÔNG SỬ DỤNG PRE-STRETCH KHI KHUÔN QUÁ SÂU
Với sản phẩm sâu, chỉ sử dụng vacuum forming đơn giản có thể không đủ để phân bố vật liệu tốt.
Pre-stretch bằng khí có thể được sử dụng để tạo một bong bóng vật liệu trước khi khuôn tiếp xúc.
Mục tiêu là phân bố vật liệu tốt hơn trước khi kéo xuống khuôn.
Điều này có thể giúp giảm:
- Mỏng đáy.
- Mỏng góc.
- Không xuống hết hốc.
- Phân bố chiều dày không đều.
Nếu tấm nhựa hút không sát khuôn liên tục xuất hiện với khuôn sâu dù nhiệt và vacuum đã tương đối tốt, cần xem xét phương pháp tạo hình chứ không chỉ chỉnh thông số.
27. PLUG ASSIST CÓ THỂ GIÚP GÌ?
Plug assist là một giải pháp thường được sử dụng với sản phẩm có độ sâu lớn.
Thay vì để vacuum tự kéo toàn bộ tấm xuống, plug hỗ trợ đưa vật liệu vào vùng sâu trước.
Sau đó vacuum hoàn thành quá trình ép tấm vào bề mặt khuôn.
Lợi ích chính là kiểm soát phân bố chiều dày.
Tuy nhiên thiết kế plug cần xem xét:
- Hình dạng.
- Kích thước.
- Vật liệu.
- Nhiệt độ.
- Khoảng hở.
- Tốc độ di chuyển.
Nếu áp dụng không đúng, plug assist cũng có thể gây vết hoặc làm phân bố vật liệu không đều.
28. CÁCH XÁC ĐỊNH NHANH NGUYÊN NHÂN TẤM NHỰA HÚT KHÔNG SÁT KHUÔN
Thay vì thay đổi hàng loạt thông số, có thể phân loại lỗi theo vị trí.
Trường hợp 1: Toàn bộ sản phẩm đều không nét
Ưu tiên kiểm tra:
- Nhiệt độ tấm.
- Thời gian gia nhiệt.
- Vacuum.
- Rò khí.
- Tốc độ hút.
Trường hợp 2: Chỉ một góc không sát
Ưu tiên:
- Lỗ hút tại góc.
- Nhiệt độ vùng đó.
- Độ dày tấm.
- Thiết kế bán kính góc.
Trường hợp 3: Đáy hốc sâu không xuống
Kiểm tra:
- Draw ratio.
- Nhiệt tấm.
- Lỗ hút đáy.
- Vacuum.
- Pre-stretch.
- Plug assist.
Trường hợp 4: Một bên đẹp, một bên xấu
Kiểm tra:
- Phân bố nhiệt.
- Heater.
- Độ dày tấm.
- Vị trí tấm.
- Rò chân không cục bộ.
Trường hợp 5: Trước đây chạy tốt, gần đây mới lỗi
Ưu tiên:
- Lỗ hút bị tắc.
- Bơm vacuum.
- Rò khí.
- Heater xuống công suất.
- Thay đổi lô nguyên liệu.
- Thay đổi độ dày tấm.
- Điều kiện môi trường.
Cách phân loại này thường giúp rút ngắn đáng kể thời gian tìm nguyên nhân tấm nhựa hút không sát khuôn.
29. TRÌNH TỰ XỬ LÝ NÊN ÁP DỤNG TẠI XƯỞNG
Khi gặp lỗi, không nên cùng lúc tăng nhiệt, tăng thời gian và thay đổi vacuum.
Nếu thay ba thông số cùng lúc và sản phẩm tốt lên, chúng ta sẽ không biết yếu tố nào thực sự giải quyết vấn đề.
Có thể kiểm tra theo trình tự sau.
Bước 1: Kiểm tra tấm nguyên liệu
Xác nhận:
- Loại nhựa.
- Grade.
- Độ dày.
- Dung sai chiều dày.
- Tình trạng bề mặt.
- Điều kiện bảo quản.
- Lô sản xuất.
Bước 2: Kiểm tra gia nhiệt
Theo dõi:
- Nhiệt heater.
- Thời gian gia nhiệt.
- Nhiệt độ thực tế của tấm.
- Độ võng.
- Chênh lệch nhiệt giữa các vùng.
Bước 3: Kiểm tra chân không
Kiểm tra:
- Mức vacuum.
- Tốc độ tạo vacuum.
- Bơm.
- Bình tích.
- Van.
- Đường ống.
- Rò rỉ.
Bước 4: Kiểm tra khuôn
Kiểm tra:
- Lỗ hút.
- Rãnh thoát khí.
- Nhiệt độ khuôn.
- Bán kính góc.
- Độ sâu.
- Draft angle.
Bước 5: Chỉ thay đổi một thông số
Ví dụ:
Tăng thời gian gia nhiệt thêm một mức nhỏ → chạy thử → ghi kết quả.
Sau đó mới thay đổi thông số tiếp theo.
Đây là cách xử lý tấm nhựa hút không sát khuôn hiệu quả hơn rất nhiều so với chỉnh máy dựa hoàn toàn vào cảm giác.
30. BẢNG CHẨN ĐOÁN NHANH
| Hiện tượng | Nguyên nhân nên kiểm tra trước | Hướng xử lý |
|---|---|---|
| Toàn bộ sản phẩm không nét | Tấm chưa đủ nhiệt | Tăng nhiệt/thời gian từng bước |
| Chỉ góc sâu không sát | Lỗ hút, bán kính góc | Bổ sung/kiểm tra đường thoát khí |
| Một vùng cố định bị lỗi | Nhiệt không đều | Kiểm tra heater từng vùng |
| Hút xuống rất chậm | Vacuum yếu | Kiểm tra bơm, bình tích, van, ống |
| Vacuum không giữ được | Rò khí | Kiểm tra gioăng và đường ống |
| Đáy khuôn sâu không xuống | Draw ratio lớn | Xem xét pre-stretch/plug assist |
| Tấm võng quá mạnh | Quá nhiệt | Giảm nhiệt hoặc thời gian |
| Tấm khá cứng khi hút | Thiếu nhiệt | Tăng gia nhiệt hợp lý |
| Lỗi xuất hiện sau khi đổi tấm | Nguyên liệu/độ dày | Kiểm tra grade và dung sai |
| Khuôn cũ trước đây chạy tốt | Lỗ hút tắc hoặc thiết bị xuống cấp | Vệ sinh khuôn, kiểm tra vacuum/heater |
31. ĐỪNG VỘI KẾT LUẬN LỖI DO NGUYÊN LIỆU
Trong thực tế kinh doanh nguyên liệu nhựa, đây là vấn đề rất thường gặp.
Xưởng đang sản xuất bình thường, thay một lô tấm mới và sản phẩm bắt đầu không đạt. Phản ứng đầu tiên thường là nghi ngờ nguyên liệu.
Điều đó hoàn toàn hợp lý nhưng chưa đủ để kết luận.
Khi tấm nhựa hút không sát khuôn, nên kiểm tra đồng thời:
- Lô tấm.
- Độ dày thực tế.
- Nhiệt độ.
- Heater.
- Vacuum.
- Lỗ hút.
- Chu kỳ máy.
- Nhiệt độ khuôn.
Nếu chỉ thay đổi nguyên liệu và tất cả các điều kiện khác được xác nhận giống nhau, lúc đó mới có cơ sở mạnh hơn để đánh giá ảnh hưởng của vật liệu.
32. KHI NÀO NÊN NGHI NGỜ NGUYÊN LIỆU?
Có thể ưu tiên kiểm tra nguyên liệu khi:
- Lỗi xuất hiện ngay sau khi đổi grade.
- Đổi nhà cung cấp tấm.
- Đổi công thức compound.
- Tấm có độ võng khác rõ rệt.
- Tấm mềm nhanh hơn hoặc chậm hơn bình thường.
- Dung sai chiều dày thay đổi.
- Bề mặt tấm xuất hiện bong bóng.
- Màu hoặc phụ gia thay đổi.
- Cùng thông số nhưng khả năng kéo giãn khác rõ rệt.
Trong trường hợp này, cần so sánh mẫu đạt và mẫu lỗi trong cùng điều kiện.
33. TẠI SAO CÙNG ABS NHƯNG KHẢ NĂNG HÚT LẠI KHÁC NHAU?
ABS là vật liệu rất phổ biến trong đùn tấm và hút định hình nhưng không phải mọi grade ABS đều được tối ưu giống nhau.
Một grade có thể thiên về:
- Ép phun.
- Đùn.
- Độ bóng.
- Chịu va đập.
- Chịu nhiệt.
- Thermoforming.
Đối với đùn tấm kết hợp hút định hình, cần quan tâm đến khả năng duy trì độ bền nóng và khả năng kéo giãn trong cửa sổ tạo hình.
Nếu lựa chọn grade không phù hợp, người vận hành có thể phải dùng cửa sổ nhiệt rất hẹp. Khi nhiệt thấp một chút thì tấm nhựa hút không sát khuôn, nhưng tăng nhiệt một chút lại võng quá mạnh.
Đây chính là trường hợp nên xem xét lại grade nguyên liệu.
34. VỚI HDPE VÀ PP CẦN LƯU Ý GÌ?
PP và HDPE cũng được sử dụng cho nhiều sản phẩm thermoforming nhưng hành vi khi gia nhiệt khác ABS hoặc PETG.
Đặc biệt với PP, cửa sổ nhiệt tạo hình có thể đòi hỏi kiểm soát chặt hơn.
Với các vật liệu bán tinh thể, trạng thái của tấm thay đổi nhanh khi tiến gần vùng tạo hình.
Do đó:
- Gia nhiệt phải đồng đều.
- Timing cần ổn định.
- Nhiệt độ khuôn cần được kiểm soát.
- Độ dày tấm cần ổn định.
- Hệ thống vacuum phải phản ứng nhanh.
Nếu sản xuất sản phẩm sâu, chỉ thay đổi nhiệt độ mà không kiểm soát các yếu tố trên có thể khiến tình trạng tấm nhựa hút không sát khuôn lúc có lúc không.
35. CÓ PHẢI VACUUM CÀNG MẠNH CÀNG TỐT?
Không hoàn toàn.
Hệ thống cần tạo được chênh lệch áp suất đủ và đặc biệt phải phản ứng nhanh.
Nhưng chất lượng sản phẩm cuối cùng vẫn phụ thuộc vào:
Nhiệt + vật liệu + khuôn + đường thoát khí + timing + vacuum.
Một hệ thống vacuum rất tốt cũng không thể kéo một tấm nhựa còn quá lạnh xuống một góc sâu.
Tương tự, tấm rất nóng nhưng khuôn không có đường thoát khí tại góc vẫn có thể tạo túi khí.
Do đó xử lý tấm nhựa hút không sát khuôn luôn phải nhìn theo hệ thống.
36. CÓ NÊN TĂNG NHIỆT NGAY KHI SẢN PHẨM KHÔNG SÁT KHUÔN?
Không nên tăng mạnh ngay lập tức.
Trước tiên hãy quan sát:
- Tấm có mềm không?
- Độ võng như thế nào?
- Toàn bộ hay chỉ một vùng bị lỗi?
- Vacuum xuống nhanh hay chậm?
- Góc nào bị lỗi?
- Lỗ hút tại đó có hoạt động không?
Nếu toàn bộ tấm còn cứng thì tăng nhiệt là hợp lý.
Nhưng nếu tấm đã võng mạnh mà chỉ một góc không sát, tiếp tục tăng nhiệt có thể không giải quyết được vấn đề.
Khi đó nên kiểm tra lỗ hút, khuôn và đường chân không.
37. CÁCH GIẢM PHẾ PHẨM KHI CHẠY THỬ
Một nguyên tắc hữu ích là xây dựng “cửa sổ gia công” thay vì chỉ lưu một bộ thông số.
Ví dụ không chỉ ghi:
Thời gian gia nhiệt: 45 giây.
Mà nên lưu thêm:
- Nhiệt độ môi trường.
- Độ dày tấm.
- Loại vật liệu.
- Grade.
- Nhiệt heater.
- Độ võng.
- Thời gian gia nhiệt.
- Thời gian hút.
- Vacuum.
- Nhiệt độ khuôn.
- Thời gian làm nguội.
Khi thay đổi lô nguyên liệu hoặc mùa sản xuất, dữ liệu này rất hữu ích để xác định tại sao tấm nhựa hút không sát khuôn.
38. KINH NGHIỆM THỰC TẾ: HÃY NHÌN VỊ TRÍ LỖI TRƯỚC
Nếu chỉ nhớ một nguyên tắc khi xử lý lỗi, có thể nhớ điều này:
Vị trí lỗi thường cho biết hướng tìm nguyên nhân.
Nếu toàn bộ sản phẩm không sát → nghĩ đến nhiệt và vacuum tổng thể.
Nếu một góc duy nhất không sát → nghĩ đến nhiệt cục bộ, lỗ hút hoặc thiết kế góc.
Nếu đáy hốc sâu không đạt → nghĩ đến draw ratio, khả năng kéo giãn, pre-stretch hoặc plug assist.
Nếu lỗi thay đổi thất thường → kiểm tra nhiệt, vacuum, độ dày tấm và độ ổn định nguyên liệu.
Nếu lỗi luôn nằm đúng một vị trí → kiểm tra khuôn và heater tại vị trí tương ứng.
Cách suy luận này giúp việc xử lý tấm nhựa hút không sát khuôn có hệ thống hơn.
39. CHECKLIST XỬ LÝ TẤM NHỰA HÚT KHÔNG SÁT KHUÔN
Khi máy xuất hiện lỗi, có thể kiểm tra nhanh theo thứ tự:
- Xác nhận đúng loại nhựa và grade đang sử dụng.
- Đo lại độ dày thực tế của tấm.
- Kiểm tra tấm có ẩm hoặc bong bóng không.
- Kiểm tra nhiệt độ heater.
- Kiểm tra nhiệt từng vùng trên tấm.
- Quan sát độ võng trước khi hút.
- Kiểm tra thời gian gia nhiệt.
- Kiểm tra thời gian chuyển từ gia nhiệt sang tạo hình.
- Kiểm tra tốc độ tạo chân không.
- Kiểm tra mức vacuum.
- Kiểm tra bơm và bình tích chân không.
- Kiểm tra rò khí.
- Kiểm tra gioăng.
- Vệ sinh lỗ hút khuôn.
- Kiểm tra lỗ hút tại góc sâu.
- Kiểm tra nhiệt độ khuôn.
- Đánh giá độ sâu và draw ratio.
- Kiểm tra bán kính các góc.
- Xem xét pre-stretch nếu khuôn sâu.
- Xem xét plug assist nếu phân bố chiều dày quá khó.
40. FAQ – CÂU HỎI THƯỜNG GẶP
Tại sao tấm đã rất mềm nhưng vẫn không hút sát khuôn?
Nếu tấm đã đủ mềm mà tấm nhựa hút không sát khuôn, nên ưu tiên kiểm tra hệ thống vacuum, rò khí, lỗ hút và vị trí thoát khí trên khuôn.
Đặc biệt nếu lỗi chỉ nằm ở một góc cố định thì khả năng lỗi do nhiệt tổng thể sẽ thấp hơn.
Tăng nhiệt có giúp tấm hút sát hơn không?
Có thể, nếu nguyên nhân thực sự là thiếu nhiệt.
Tuy nhiên tăng nhiệt quá mức có thể gây võng tấm, mỏng thành, webbing hoặc phân bố chiều dày kém.
Vì vậy cần tăng từng bước nhỏ và theo dõi kết quả.
Tại sao chỉ các góc sâu không hút sát?
Các góc sâu thường là nơi không khí khó thoát nhất và vật liệu phải kéo giãn nhiều nhất.
Cần kiểm tra:
- Lỗ hút.
- Bán kính góc.
- Nhiệt tấm.
- Độ sâu khuôn.
- Vacuum.
- Khả năng kéo giãn của vật liệu.
Tấm dày hơn có khó hút hơn không?
Thông thường có.
Tấm dày cần nhiều năng lượng hơn để đạt trạng thái tạo hình phù hợp. Nếu tăng độ dày nhưng giữ nguyên chu kỳ gia nhiệt, có thể xuất hiện tấm nhựa hút không sát khuôn.
Lỗ vacuum càng lớn càng tốt phải không?
Không.
Lỗ hút cần đủ khả năng thoát khí nhưng kích thước và vị trí phải phù hợp với thiết kế khuôn cũng như yêu cầu bề mặt sản phẩm.
Lỗ quá lớn có thể để lại dấu trên sản phẩm.
Vì sao cùng một khuôn hôm qua chạy tốt nhưng hôm nay lại lỗi?
Nên kiểm tra:
- Nhiệt độ môi trường.
- Heater.
- Vacuum.
- Lỗ hút.
- Độ dày tấm.
- Lô nguyên liệu.
- Thời gian gia nhiệt.
- Nhiệt độ khuôn.
Đặc biệt nên kiểm tra lỗ vacuum có bị tắc hay không.
Thay grade nhựa có cần chỉnh lại thông số hút không?
Nên kiểm tra lại.
Ngay cả cùng một loại polymer, các grade khác nhau vẫn có thể khác về lưu biến, độ bền nóng và cửa sổ thermoforming. Vì vậy khi thay grade mà xuất hiện tấm nhựa hút không sát khuôn, cần chạy thử và tối ưu lại thông số.
41. KẾT LUẬN
Tấm nhựa hút không sát khuôn không phải là một lỗi có thể quy về duy nhất nhiệt độ, máy hút hay nguyên liệu.
Trong thực tế, lỗi thường hình thành từ mối quan hệ giữa:
Nguyên liệu → độ dày tấm → nhiệt độ → thời gian → khuôn → lỗ thoát khí → hệ thống chân không → phương pháp tạo hình.
Nếu toàn bộ sản phẩm không ôm khuôn, nên kiểm tra nhiệt và vacuum trước.
Nếu lỗi chỉ xuất hiện ở một vài góc, hãy tập trung vào phân bố nhiệt, lỗ hút và thiết kế khuôn.
Nếu khuôn quá sâu, cần đánh giá draw ratio và cân nhắc pre-stretch hoặc plug assist.
Nếu lỗi bắt đầu xuất hiện sau khi đổi nguyên liệu, hãy so sánh grade, độ dày và khả năng thermoforming trước khi kết luận.
Quan trọng nhất, khi xử lý tấm nhựa hút không sát khuôn, nên thay đổi từng thông số một và ghi lại kết quả. Cách làm này giúp xác định đúng nguyên nhân, giảm số lần chạy thử và hạn chế phế phẩm tốt hơn nhiều so với việc tăng nhiệt hoặc tăng lực hút theo cảm tính.
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phát Materials
Sản phẩm:PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS và các phụ gia
- Holine: 0902140632
Website: www.pttlkimphat.vn