PETG DÙNG CHO LINH KIỆN TRONG SUỐT ÉP PHUN: ĐẶC TÍNH, ỨNG DỤNG VÀ KINH NGHIỆM GIA CÔNG
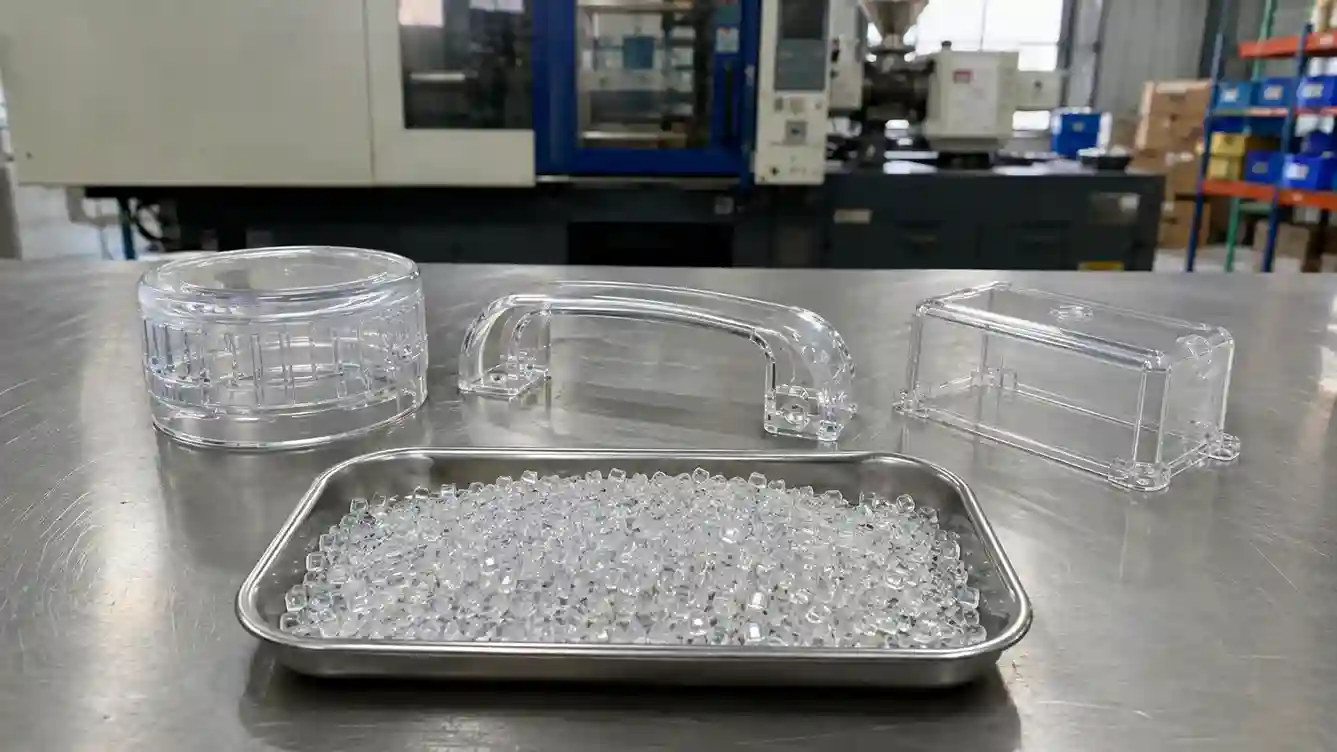
Trong nhóm vật liệu nhựa trong suốt, PETG được nhiều doanh nghiệp quan tâm nhờ khả năng tạo bề mặt bóng, độ trong cao, chịu va đập khá và dễ tạo ra những chi tiết có hình dạng phức tạp. Vật liệu này được sử dụng trong vỏ mỹ phẩm, hộp trưng bày, tay cầm, chi tiết đồ gia dụng, phụ kiện điện, linh kiện chăm sóc cá nhân và nhiều sản phẩm cần quan sát bộ phận bên trong.
Tuy nhiên, PETG ép phun không đơn giản là đưa một loại hạt PETG bất kỳ vào máy ép. Grade dùng cho đùn tấm, thổi chai hoặc in 3D chưa chắc phù hợp với ép phun. Để tạo được linh kiện trong suốt, ít bọt, không bạc khí và hạn chế ứng suất, doanh nghiệp phải lựa chọn đúng grade, sấy nguyên liệu đạt yêu cầu, thiết kế khuôn hợp lý và kiểm soát chặt nhiệt độ nóng chảy.
Trong sản xuất thực tế, nhiều lỗi được cho là do chất lượng hạt nhựa nhưng nguyên nhân thật sự lại nằm ở độ ẩm, thời gian lưu, tốc độ phun, thiết kế cổng nhựa hoặc quá trình lấy sản phẩm khỏi khuôn. Ngược lại, có trường hợp nhà máy điều chỉnh máy rất nhiều nhưng không đạt kết quả vì grade nguyên liệu có độ chảy hoặc khả năng kháng hóa chất không phù hợp với sản phẩm.
Bài viết này phân tích toàn diện PETG ép phun, từ cách lựa chọn nguyên liệu, thiết kế linh kiện, điều kiện sấy, thông số máy đến các lỗi thường gặp. Mục tiêu là giúp doanh nghiệp đánh giá đúng khả năng của PETG và xây dựng quy trình thử mẫu sát với điều kiện sản xuất thực tế.
1. PETG ÉP PHUN LÀ GÌ?
PETG ép phun là quá trình sử dụng hạt nhựa PETG hoặc copolyester phù hợp với công nghệ ép phun để sản xuất linh kiện bằng khuôn. Hạt nhựa được sấy, làm nóng chảy trong xy-lanh, phun vào lòng khuôn, làm nguội và đẩy sản phẩm ra ngoài.
Chữ G trong PETG thường được hiểu là glycol-modified. Việc biến tính cấu trúc polyester giúp giảm xu hướng kết tinh so với PET thông thường, từ đó hỗ trợ vật liệu duy trì trạng thái vô định hình và tạo sản phẩm trong suốt trong nhiều điều kiện gia công.
Đặc tính này giúp PETG ép phun phù hợp với các linh kiện yêu cầu:
- Độ trong và độ bóng bề mặt cao.
- Quan sát được sản phẩm hoặc cơ cấu bên trong.
- Chịu va đập tốt hơn một số loại nhựa trong giòn.
- Có thể tạo màu trong, màu khói hoặc màu đục.
- Thành sản phẩm tương đối dày.
- Có hình dạng cong hoặc thiết kế ba chiều.
- Cần in, phủ, hàn hoặc lắp ráp sau ép phun.
- Tiếp xúc với một số loại mỹ phẩm, dầu hoặc chất tẩy rửa.
Tuy nhiên, PETG không phải tên của một grade duy nhất. Các nhà sản xuất có thể phát triển nhiều dòng khác nhau về độ chảy, độ bền va đập, khả năng chịu nhiệt, kháng hóa chất, độ trong, phụ gia tháo khuôn và chứng nhận tiếp xúc thực phẩm hoặc y tế.
Vì vậy, bước đầu tiên khi đánh giá PETG ép phun là xác nhận chính xác mã nguyên liệu và ứng dụng mà nhà sản xuất khuyến nghị.
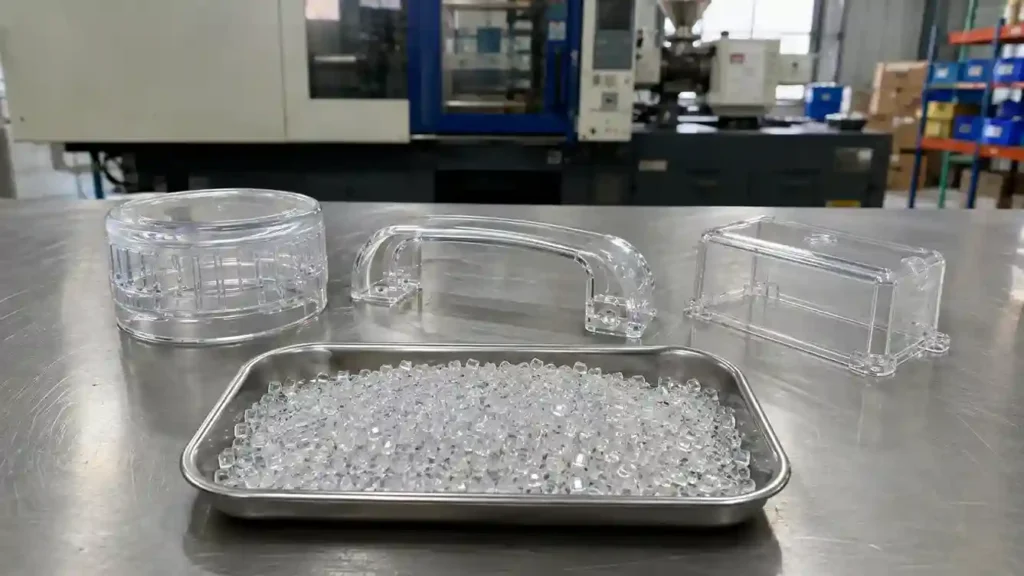
2. VÌ SAO PETG PHÙ HỢP VỚI LINH KIỆN TRONG SUỐT?
PETG có cấu trúc vô định hình nên ánh sáng có thể truyền qua vật liệu tương đối tốt nếu hạt nhựa sạch, không bị ẩm và không nhiễm tạp chất. Một số grade có thể đạt độ truyền sáng khoảng 90% và độ mờ rất thấp trong điều kiện thử tiêu chuẩn.
Độ trong của PETG ép phun không chỉ phụ thuộc vào thông số quang học trên TDS. Chất lượng thực tế còn chịu ảnh hưởng của:
- Độ dày sản phẩm.
- Độ bóng bề mặt khuôn.
- Hướng dòng chảy.
- Vị trí cổng phun.
- Nhiệt độ nhựa.
- Nhiệt độ khuôn.
- Độ ẩm nguyên liệu.
- Tốc độ phun.
- Màu nền của hạt.
- Tỷ lệ nhựa nghiền.
- Masterbatch và phụ gia.
- Mức ứng suất còn lại trong sản phẩm.
Một ưu điểm đáng chú ý là PETG có thể tạo độ trong tương đối tốt ở sản phẩm có thành dày. Vật liệu cũng có độ bóng bề mặt phù hợp cho vỏ mỹ phẩm, tay cầm trong suốt, nắp trang trí và các linh kiện cần tạo cảm giác cao cấp.
So với PMMA, PETG ép phun thường được quan tâm khi sản phẩm cần khả năng chịu rơi hoặc chịu va đập cao hơn. So với PC, PETG có thể dễ đạt ngoại quan đẹp ở một số ứng dụng, nhưng khả năng chịu nhiệt thường thấp hơn. So với SAN hoặc PS, PETG thường có độ dai tốt hơn nhưng giá nguyên liệu có thể cao hơn.
Vì vậy, không nên chọn PETG chỉ vì vật liệu trong suốt. Cần xem đồng thời độ bền, nhiệt độ sử dụng, môi trường hóa chất và tổng chi phí sản xuất.
3. NHỮNG ỨNG DỤNG PHỔ BIẾN CỦA PETG ÉP PHUN
PETG ép phun được sử dụng trong nhiều nhóm sản phẩm dân dụng và công nghiệp. Các ứng dụng thường gặp gồm:
Linh kiện mỹ phẩm và chăm sóc cá nhân
PETG có thể được sử dụng cho nắp chai, vỏ hũ, đế hộp, khay trang trí, chi tiết bao quanh chai mỹ phẩm, vỏ cọ, thân dụng cụ chăm sóc cá nhân và những linh kiện cần màu trong hoặc hiệu ứng thành dày.
Đối với nhóm này, ngoài độ trong, PETG ép phun cần được đánh giá khả năng kháng nước hoa, tinh dầu, cồn, kem, dầu dưỡng và các thành phần hoạt tính trong công thức mỹ phẩm.
Đồ gia dụng trong suốt
Các ứng dụng gồm hộp chứa, nắp trong, tay cầm, khay, bộ phận quan sát, linh kiện máy xay, phụ kiện nhà bếp và chi tiết trang trí của thiết bị gia dụng.
Sản phẩm phải được kiểm tra theo nhiệt độ và hóa chất sử dụng thực tế. Không nên mặc định mọi grade PETG đều dùng được với nước nóng hoặc máy rửa chén.
Linh kiện điện và điện tử
PETG có thể được xem xét cho vỏ hiển thị, cửa sổ quan sát, nắp bảo vệ, ống dẫn sáng, chi tiết trang trí hoặc những bộ phận không làm việc ở nhiệt độ quá cao.
Nếu linh kiện cần chống cháy, cách điện, chịu nhiệt hoặc đạt tiêu chuẩn an toàn cụ thể, doanh nghiệp phải dùng đúng grade có chứng nhận. PETG thông dụng không mặc nhiên có khả năng chống cháy.
Sản phẩm trưng bày và bao bì cứng
PETG ép phun có thể dùng cho hộp trưng bày, đế sản phẩm, nắp trong suốt, khay cao cấp, phụ kiện bao bì và những chi tiết có yêu cầu ngoại quan tốt.
Linh kiện y tế và chăm sóc sức khỏe
Một số copolyester chuyên dụng được thiết kế cho vỏ thiết bị, buồng chứa, đầu nối, khay, linh kiện chẩn đoán và các bộ phận trong suốt. Tuy nhiên, ứng dụng y tế phải dùng đúng grade có hồ sơ sinh học, khả năng tiệt trùng và chứng nhận phù hợp.
4. KHÔNG PHẢI GRADE PETG NÀO CŨNG DÙNG ĐỂ ÉP PHUN
Một sai lầm phổ biến là cho rằng mọi hạt PETG đều giống nhau. Trong thực tế, grade đùn tấm thường được thiết kế để duy trì độ bền nóng chảy và ổn định dòng nhựa khi ra khỏi đầu khuôn. Grade thổi chai cần độ bền nóng chảy phù hợp với quá trình tạo phôi. Grade in 3D lại được điều chỉnh cho quá trình đùn sợi và bám lớp.
Grade PETG ép phun cần cân bằng giữa khả năng chảy, độ bền, độ trong, khả năng tháo khuôn và độ ổn định nhiệt. Nếu sử dụng grade đùn tấm có độ nhớt cao để ép một chi tiết thành mỏng, nhà máy có thể gặp:
- Thiếu nhựa.
- Đường hàn rõ.
- Áp suất phun cao.
- Khó điền đầy vị trí xa cổng.
- Tăng nhiệt độ nhựa để bù độ chảy.
- Tăng nguy cơ vàng hóa hoặc phân hủy.
- Chu kỳ kéo dài.
- Ứng suất lớn trong sản phẩm.
Ngược lại, grade có độ chảy quá cao có thể dễ điền đầy nhưng không đáp ứng yêu cầu va đập, kháng hóa chất hoặc độ bền của linh kiện.
SK Chemicals công bố các dòng SKYGREEN khác nhau theo công nghệ. Chẳng hạn, K2012 được định hướng cho đùn tấm, KN200 là grade ép phun, còn dòng PN được phát triển với độ chảy cao cho các chi tiết nhỏ, mỏng và có thiết kế phức tạp. Điều này cho thấy việc chọn đúng grade quan trọng hơn việc chỉ xác nhận tên PETG.
Khi lựa chọn PETG ép phun, nên yêu cầu nhà cung cấp cung cấp TDS, SDS, khuyến nghị gia công, ứng dụng đề xuất và chứng nhận của đúng mã hàng.
5. CÁCH LỰA CHỌN GRADE PETG ÉP PHUN
Không nên chọn PETG ép phun chỉ dựa vào độ chảy. Doanh nghiệp cần xây dựng bảng yêu cầu của sản phẩm trước khi lấy mẫu.
Độ dày thành sản phẩm
Chi tiết thành mỏng, đường chảy dài hoặc nhiều gân nhỏ cần grade có khả năng điền đầy tốt. Chi tiết thành dày có thể ưu tiên độ trong, độ dai, màu nền và khả năng hạn chế lõm.
Yêu cầu chịu va đập
Nếu sản phẩm thường xuyên rơi, va chạm hoặc lắp ráp bằng lực, cần kiểm tra độ bền va đập của đúng grade. Không nên suy luận hoàn toàn từ tên PETG.
Khả năng kháng hóa chất
Linh kiện mỹ phẩm phải được thử với công thức mỹ phẩm thực tế. Chi tiết gia dụng cần thử với chất tẩy rửa. Linh kiện y tế có thể cần thử với dung dịch sát khuẩn hoặc hóa chất làm sạch.
Nhiệt độ sử dụng
PETG thông dụng có giới hạn chịu nhiệt thấp hơn PC và một số copolyester chịu nhiệt. Nếu sản phẩm dùng với nước nóng, tiệt trùng hoặc đặt gần nguồn nhiệt, phải kiểm tra HDT, Vicat và biến dạng thực tế.
Màu sắc và độ trong
Đối với sản phẩm thành dày, màu nền của hạt ảnh hưởng rõ hơn. Cần kiểm tra chỉ số vàng, độ truyền sáng, độ mờ và độ ổn định màu sau gia công.
Yêu cầu tháo khuôn
Một số grade PETG ép phun có sẵn phụ gia tháo khuôn, trong khi một số grade không có. Sự khác biệt này ảnh hưởng đến lực đẩy, ngoại quan và khả năng thực hiện các công đoạn in hoặc phủ sau ép.
Chứng nhận
Grade dùng cho thực phẩm, y tế hoặc sản phẩm trẻ em phải có hồ sơ phù hợp. Chứng nhận của một mã nguyên liệu không thể tự động áp dụng cho mã khác.
6. PETG PHẢI ĐƯỢC SẤY TRƯỚC KHI ÉP PHUN
PETG là vật liệu hút ẩm. Nếu hạt còn ẩm khi đi vào xy-lanh, nước có thể gây thủy phân chuỗi polymer ở nhiệt độ gia công. Hậu quả là độ nhớt giảm, cơ tính suy giảm và sản phẩm xuất hiện bạc khí hoặc bọt.
Dấu hiệu nguyên liệu chưa được sấy đạt yêu cầu gồm:
- Vệt bạc theo hướng dòng chảy.
- Bọt khí trong thành sản phẩm.
- Bề mặt mờ hoặc không đều.
- Độ nhớt nhựa giảm bất thường.
- Sản phẩm giòn hơn.
- Ba via xuất hiện dù áp suất không quá cao.
- Màu sắc thay đổi.
- Độ bền va đập giảm.
- Chất lượng dao động giữa các mẻ.
Để sấy PETG ép phun, nên sử dụng máy sấy hút ẩm thay vì chỉ dùng phễu sấy khí nóng. Máy sấy cần tạo được khí khô có điểm sương phù hợp và lưu lượng đủ đi xuyên qua toàn bộ khối hạt.
Nhiệt độ và thời gian sấy phải thực hiện theo TDS của đúng grade. Ví dụ, Eastman công bố Eastar 6763 Renew-25 có điều kiện sấy điển hình khoảng 65°C trong 4–6 giờ, nhiệt độ nóng chảy gia công khoảng 249–271°C và nhiệt độ khuôn khoảng 16–38°C. Eastar GN071 lại có khuyến nghị sấy khoảng 63°C trong 6–8 giờ. Một số copolyester khác có thể yêu cầu nhiệt độ sấy cao hơn đáng kể.
Sự khác biệt này cho thấy không nên sử dụng một công thức sấy chung cho mọi loại PETG ép phun.
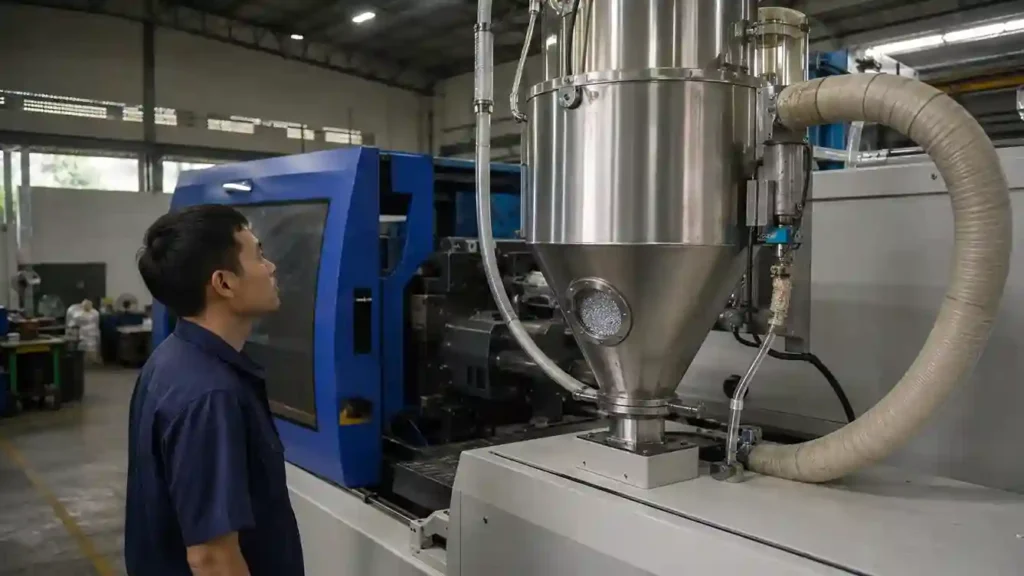
7. KIỂM SOÁT ĐIỂM SƯƠNG VÀ ĐỘ ẨM HẠT
Nhiệt độ sấy chỉ là một phần của quá trình. Nếu khí sấy không đủ khô, hạt có thể không đạt độ ẩm yêu cầu dù nhiệt độ trên màn hình đã đúng.
Điểm sương của khí sấy thể hiện khả năng chứa hơi nước của không khí. Một số hướng dẫn gia công copolyester yêu cầu khí khô có điểm sương khoảng -30°C hoặc thấp hơn. Yêu cầu chính xác vẫn phải theo tài liệu của grade.
Khi chuẩn bị PETG ép phun, nhà máy nên kiểm tra:
- Nhiệt độ khí vào phễu.
- Nhiệt độ khí hồi.
- Điểm sương thực tế.
- Thời gian lưu của hạt.
- Lượng hạt trong phễu.
- Lưu lượng khí.
- Tình trạng bộ lọc.
- Chu kỳ tái sinh chất hút ẩm.
- Độ kín của đường ống.
- Độ ẩm hạt tại họng máy.
Không nên tính thời gian sấy ngay khi vừa bật máy. Thời gian phải được tính sau khi khối hạt đạt nhiệt độ yêu cầu. Nếu liên tục bổ sung hạt mới vào phễu nhưng không tính đúng dung tích và lượng tiêu thụ mỗi giờ, một phần hạt có thể đi vào máy trước khi được sấy đủ.
Sau sấy, PETG ép phun phải được vận chuyển bằng hệ thống kín. Việc xả hạt ra thùng hở rồi đổ thủ công vào máy có thể khiến vật liệu hút ẩm trở lại, đặc biệt trong môi trường nóng ẩm.
8. THIẾT KẾ SẢN PHẨM CHO PETG ÉP PHUN
Thiết kế linh kiện ảnh hưởng trực tiếp đến khả năng điền đầy, độ trong, ứng suất và chu kỳ sản xuất.
Độ dày thành đồng đều
Thành sản phẩm nên được thiết kế tương đối đồng đều. Sự thay đổi độ dày đột ngột có thể tạo vùng co rút, lõm, đường dòng và làm nguội không đều.
Nếu cần chuyển từ thành dày sang thành mỏng, nên sử dụng vùng chuyển tiếp mềm. Tránh tạo góc sắc vì đây là vị trí tập trung ứng suất.
Bán kính góc
Bổ sung bán kính tại góc trong và góc ngoài giúp dòng nhựa di chuyển thuận lợi hơn, giảm ứng suất và hạn chế nứt. Với PETG ép phun, góc quá sắc còn có thể tạo vùng khó đánh bóng hoặc gây đọng khí.
Gân tăng cứng
Gân không nên quá dày so với thành chính vì có thể tạo sink mark. Chân gân cần có bán kính và độ thoát khuôn phù hợp.
Độ thoát khuôn
PETG có thể bám khuôn nếu bề mặt được đánh bóng cao, sản phẩm sâu hoặc độ thoát khuôn quá nhỏ. Tăng độ thoát khuôn hợp lý giúp giảm lực đẩy và hạn chế trầy xước.
Ren và ngàm lắp ráp
Ngàm quá cứng hoặc góc ngàm quá sắc có thể tạo nứt do ứng suất. Nếu sản phẩm dùng kiểu lắp snap-fit, cần thử độ biến dạng và chu kỳ lắp tháo thực tế.
Một thiết kế tốt giúp PETG ép phun đạt độ trong và độ bền mà không cần tăng quá nhiều nhiệt độ hoặc áp suất phun.
9. THIẾT KẾ CỔNG PHUN VÀ HỆ THỐNG DẪN NHỰA
Cổng phun quyết định hướng dòng, tốc độ cắt, đường hàn và vị trí ứng suất. Đối với chi tiết trong suốt, dấu cổng và đường dòng rất dễ nhìn thấy nên vị trí cổng phải được cân nhắc ngay từ giai đoạn thiết kế khuôn.
Cổng quá nhỏ có thể tạo lực cắt cao, làm tăng nhiệt cục bộ, tạo bạc khí hoặc gây phân hủy. Cổng quá lớn kéo dài thời gian đông cổng và để lại dấu lớn trên sản phẩm.
Khi thiết kế cổng cho PETG ép phun, cần xem xét:
- Độ dày sản phẩm.
- Chiều dài dòng chảy.
- Vị trí cần độ trong cao nhất.
- Vị trí có thể chấp nhận dấu cổng.
- Khả năng thoát khí.
- Cân bằng dòng giữa các lòng khuôn.
- Vị trí đường hàn.
- Khả năng cắt cổng sau ép.
- Mức ứng suất quanh cổng.
Cổng cạnh, cổng quạt, cổng màng hoặc cổng trực tiếp có thể được lựa chọn tùy hình dạng sản phẩm. Cổng quạt có thể giúp phân bố dòng tốt hơn ở sản phẩm rộng và mỏng, nhưng phải đánh giá dấu cổng và khả năng gia công khuôn.
Đối với khuôn nhiều lòng, hệ thống runner phải được cân bằng. Nếu một lòng điền đầy trước, việc tiếp tục tăng áp suất để điền đầy lòng còn lại có thể làm sản phẩm đầu tiên bị nén quá mức, tạo ba via và ứng suất.
10. THOÁT KHÍ TRONG KHUÔN PETG
Không khí trong lòng khuôn phải có đường thoát ra khi nhựa điền đầy. Nếu thoát khí không đủ, không khí bị nén có thể làm cháy sản phẩm, tạo vệt mờ, bọt, thiếu nhựa hoặc đường hàn yếu.
Đối với PETG ép phun, thoát khí đặc biệt quan trọng tại:
- Cuối đường chảy.
- Vị trí hai dòng nhựa gặp nhau.
- Đầu gân.
- Vùng sâu.
- Quanh pin và insert.
- Các góc kín.
- Khu vực điền đầy sau cùng.
Rãnh thoát khí phải đủ để đưa khí ra ngoài nhưng không quá sâu đến mức tạo ba via. Kích thước phù hợp phụ thuộc vào vật liệu, độ nhớt, áp suất và thiết kế khuôn.
Nếu sản phẩm thường xuyên cháy tại cùng một vị trí, giảm tốc độ phun chỉ có thể là giải pháp tạm thời. Cần kiểm tra lại hệ thống thoát khí. Trong nhiều trường hợp, cải thiện thoát khí giúp PETG ép phun chạy ở tốc độ hợp lý hơn, giảm áp suất và rút ngắn chu kỳ.
Khuôn cũng cần được vệ sinh định kỳ. Dầu, bụi, chất phân hủy và cặn phụ gia có thể làm tắc rãnh thoát khí, khiến sản phẩm lỗi sau một thời gian chạy ổn định.
11. KIỂM SOÁT NHIỆT ĐỘ NHỰA KHI ÉP PHUN PETG
Nhiệt độ gia công phải đủ để PETG nóng chảy đồng đều và điền đầy khuôn, nhưng không quá cao đến mức phân hủy hoặc vàng hóa.
Khoảng nhiệt độ nóng chảy điển hình của nhiều grade PETG có thể nằm quanh 240–275°C. Tuy nhiên, đây chỉ là khoảng tham khảo. Một số copolyester chuyên dụng có thể yêu cầu nhiệt độ thấp hoặc cao hơn.
Nhiệt độ hiển thị trên các vùng xy-lanh không phải lúc nào cũng bằng nhiệt độ nhựa thực tế. Nhiệt cắt sinh ra từ tốc độ vít, áp suất lưng, cấu hình vít và thời gian lưu có thể làm nhiệt độ nhựa cao hơn đáng kể.
Khi thiết lập PETG ép phun, nên bắt đầu từ thông số TDS của grade và theo dõi:
- Màu sắc nhựa khi purge.
- Độ trong của sản phẩm.
- Áp suất phun.
- Thời gian điền đầy.
- Tải máy.
- Độ ổn định kích thước.
- Mùi bất thường.
- Chấm đen hoặc vật liệu cháy.
- Nhiệt độ nhựa đo thực tế nếu có thiết bị phù hợp.
Nếu nhiệt độ quá thấp, sản phẩm có thể thiếu nhựa, đường hàn rõ, bề mặt kém bóng và áp suất phun cao. Nếu nhiệt độ quá cao, PETG ép phun có thể bị vàng, giảm độ nhớt, tạo khí, bám khuôn hoặc suy giảm cơ tính.
12. NHIỆT ĐỘ KHUÔN ẢNH HƯỞNG THẾ NÀO ĐẾN ĐỘ TRONG?
Nhiệt độ khuôn ảnh hưởng đến bề mặt, dòng chảy, ứng suất, thời gian làm nguội và khả năng tháo sản phẩm.
Khuôn quá lạnh có thể làm lớp bề mặt đông nhanh, khiến dòng nhựa khó điền đầy các chi tiết nhỏ, tạo vệt dòng hoặc bề mặt không đồng đều. Khuôn quá nóng có thể kéo dài chu kỳ, làm sản phẩm mềm khi đẩy và tăng nguy cơ biến dạng.
Đối với một số grade PETG ép phun, nhà sản xuất đưa ra khoảng nhiệt độ khuôn tương đối thấp, chẳng hạn khoảng 16–38°C. Tuy nhiên, khoảng chính xác phải được xác nhận theo TDS, thiết kế sản phẩm và yêu cầu bề mặt.
Nhiệt độ hai nửa khuôn phải được kiểm soát ổn định. Nếu một nửa khuôn nóng hơn đáng kể, sản phẩm có thể cong về phía làm nguội khác nhau.
Hệ thống nước làm mát cần được thiết kế gần vùng thành dày, lõi sâu và khu vực quanh cổng. Không nên chỉ dựa vào nhiệt độ nước vào; cần kiểm tra cả lưu lượng, nhiệt độ nước ra và mức chênh lệch giữa các mạch.
Trong quá trình thử PETG ép phun, nên thay đổi nhiệt độ khuôn từng bước và ghi lại độ bóng, ứng suất, độ cong, thời gian làm nguội và lực đẩy sản phẩm.
13. TỐC ĐỘ PHUN VÀ ÁP SUẤT PHUN
Tốc độ phun phải đủ nhanh để điền đầy khuôn trước khi dòng nhựa đông, nhưng không quá nhanh đến mức tạo lực cắt cao, cháy khí hoặc jetting.
Chi tiết thành mỏng thường cần tốc độ phun cao hơn. Sản phẩm thành dày hoặc có cổng trực tiếp có thể cần chương trình phun nhiều cấp để hạn chế vệt dòng.
Một chương trình PETG ép phun có thể chia thành:
- Tốc độ đầu vừa phải để nhựa đi qua cổng ổn định.
- Tăng tốc trong giai đoạn điền đầy chính.
- Giảm tốc gần cuối hành trình để tránh nén khí và ba via.
- Chuyển sang giữ áp trước khi lòng khuôn bị nén quá mức.
Áp suất phun nên là kết quả của tốc độ điền đầy và sức cản dòng chảy, không phải thông số cố định được đặt càng cao càng tốt.
Nếu cần áp suất quá lớn mới điền đầy được, cần kiểm tra:
- Grade có độ chảy phù hợp không.
- Hạt đã được sấy đúng chưa.
- Nhiệt độ nhựa có đủ không.
- Cổng phun có quá nhỏ không.
- Runner có mất cân bằng không.
- Thoát khí có bị tắc không.
- Thành sản phẩm có quá mỏng không.
- Máy có đủ khả năng phun không.
Tăng áp suất mà không xử lý nguyên nhân có thể khiến PETG ép phun phát sinh ứng suất, ba via hoặc khó tháo khuôn.
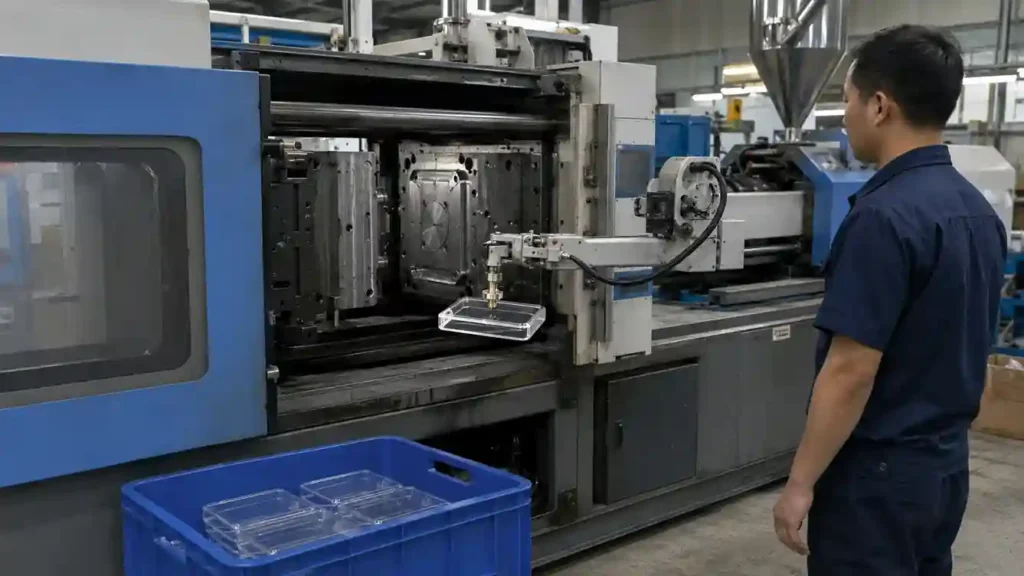
14. ÁP SUẤT GIỮ VÀ THỜI GIAN GIỮ ÁP
Sau khi lòng khuôn gần đầy, máy chuyển sang giai đoạn giữ áp để bù co ngót. PETG thường có mức co tương đối thấp so với các polymer bán kết tinh như PP, nhưng thành dày vẫn có thể xuất hiện lõm hoặc rỗng nếu giữ áp không phù hợp.
Áp suất giữ quá thấp hoặc thời gian quá ngắn có thể gây:
- Sink mark.
- Lỗ rỗng bên trong.
- Kích thước thiếu ổn định.
- Bề mặt lõm quanh gân.
- Khối lượng sản phẩm dao động.
Áp suất giữ quá cao hoặc quá lâu có thể gây:
- Ứng suất lớn.
- Ba via.
- Khó tháo sản phẩm.
- Dấu đẩy.
- Nứt sau lắp ráp.
- Tăng thời gian chu kỳ mà không cải thiện chất lượng.
Để xác định thời gian giữ áp cho PETG ép phun, có thể theo dõi khối lượng sản phẩm theo từng mức thời gian. Khi tăng thời gian giữ nhưng khối lượng không tăng thêm đáng kể, cổng đã đông và việc giữ tiếp không còn hiệu quả.
Đối với sản phẩm trong suốt thành dày, không nên chỉ dựa vào bề mặt. Cần cắt mẫu hoặc quan sát dưới ánh sáng để kiểm tra rỗng bên trong.
15. TỐC ĐỘ VÍT, ÁP SUẤT LƯNG VÀ LƯỢNG ĐỆM
Tốc độ quay vít ảnh hưởng đến thời gian hóa dẻo, mức trộn và nhiệt cắt. Tốc độ quá cao có thể làm nhiệt độ nhựa tăng, gây phân hủy hoặc tạo màu vàng.
Áp suất lưng giúp đồng nhất nhựa nóng chảy và cải thiện trộn màu, nhưng không nên cài quá cao. Áp suất lưng lớn làm tăng lực cắt, nhiệt độ và thời gian hóa dẻo.
Khi chạy PETG ép phun, nên sử dụng tốc độ vít và áp suất lưng vừa đủ để tạo dòng nhựa đồng nhất. Nếu không phối màu hoặc không cần trộn phức tạp, không nên tăng áp suất lưng chỉ vì thói quen từ vật liệu khác.
Lượng đệm cuối hành trình phải ổn định. Đệm quá nhỏ có thể làm mất khả năng duy trì giữ áp; đệm quá lớn làm tăng lượng nhựa lưu trong xy-lanh.
Các thông số cần ghi theo ca gồm:
- Thời gian hóa dẻo.
- Vị trí đệm.
- Áp suất cuối phun.
- Nhiệt độ nhựa.
- Thời gian chu kỳ.
- Khối lượng sản phẩm.
- Màu sắc.
- Mức xuất hiện bọt hoặc bạc khí.
Dữ liệu này giúp phân biệt lỗi do nguyên liệu với lỗi do quá trình PETG ép phun.
16. KIỂM SOÁT THỜI GIAN LƯU TRONG XY-LANH
PETG có thể bị phân hủy nếu nằm quá lâu ở nhiệt độ cao. Thời gian lưu tăng khi máy ép có dung tích phun quá lớn so với khối lượng sản phẩm, chu kỳ quá dài, sản xuất bị gián đoạn hoặc người vận hành giữ nhiệt trong lúc dừng máy.
Dấu hiệu thời gian lưu quá dài gồm:
- Sản phẩm vàng dần sau mỗi chu kỳ.
- Xuất hiện chấm đen.
- Có mùi bất thường.
- Nhựa purge có bọt.
- Độ nhớt giảm.
- Ba via tăng.
- Cơ tính suy giảm.
Máy ép nên được lựa chọn sao cho lượng nhựa sử dụng mỗi chu kỳ nằm trong khoảng vận hành hợp lý của cụm phun. Nếu sản phẩm quá nhỏ nhưng dùng máy có xy-lanh lớn, vật liệu có thể trải qua nhiều chu kỳ trước khi được phun ra.
Khi dừng quá trình PETG ép phun, phải thực hiện quy trình giảm nhiệt hoặc làm sạch theo khuyến nghị của nhà sản xuất. Không nên để PETG đứng yên trong xy-lanh ở nhiệt độ gia công trong thời gian dài.
Nếu thay đổi màu hoặc vật liệu, cần lựa chọn chất làm sạch tương thích với khoảng nhiệt độ của PETG. Tránh để vật liệu có nhiệt độ phân hủy thấp còn sót lại trong máy trước khi tăng nhiệt.
17. LÀM NGUỘI VÀ THÁO SẢN PHẨM KHỎI KHUÔN
Product PETG phải được làm nguội đủ trước khi đẩy ra. Nếu lấy quá sớm, linh kiện có thể cong, in dấu chốt đẩy, biến dạng quanh ngàm hoặc bị xước khi kéo khỏi lõi.
Thiết kế hệ thống đẩy cho PETG ép phun cần phân bố lực đều. Chốt đẩy quá nhỏ hoặc tập trung tại một vùng có thể tạo vết lõm và ứng suất.
Các giải pháp cần xem xét gồm:
- Tăng số lượng chốt đẩy.
- Tăng diện tích bề mặt đẩy.
- Dùng tấm đẩy ở sản phẩm dạng ống.
- Bổ sung độ thoát khuôn.
- Đánh bóng theo hướng tháo sản phẩm.
- Giảm vùng chân không giữa sản phẩm và lõi.
- Kiểm tra phụ gia tháo khuôn trong grade.
- Tối ưu thời gian làm nguội.
Không nên phun quá nhiều chất tháo khuôn ngoài lên bề mặt khuôn. Chất này có thể làm giảm độ bóng, tạo vệt, ảnh hưởng in ấn, sơn phủ hoặc hàn sau này.
Một grade PETG ép phun có sẵn phụ gia tháo khuôn có thể giúp cải thiện chu kỳ, nhưng phải đánh giá ảnh hưởng đến công đoạn thứ cấp.
18. KIỂM SOÁT ỨNG SUẤT TRONG LINH KIỆN PETG TRONG SUỐT
Ứng suất dư có thể tồn tại trong sản phẩm dù ngoại quan sau ép vẫn đẹp. Khi tiếp xúc với cồn, dầu, chất tẩy rửa, keo hoặc lực lắp ráp, vùng ứng suất có thể xuất hiện nứt chân chim.
Nguồn tạo ứng suất trong PETG ép phun gồm:
- Tốc độ phun không phù hợp.
- Áp suất giữ quá cao.
- Nhiệt độ nhựa quá thấp.
- Khuôn quá lạnh.
- Cổng phun quá nhỏ.
- Chuyển đổi độ dày đột ngột.
- Góc sắc.
- Lực đẩy sản phẩm lớn.
- Lắp ráp quá chặt.
- Gia công khoan hoặc cắt không phù hợp.
- Dùng dung môi mạnh để vệ sinh.
Có thể sử dụng ánh sáng phân cực để quan sát tương đối sự phân bố ứng suất trong chi tiết trong suốt. Những vùng có màu hoặc vân quang học mạnh thường cần được xem xét lại.
Tuy nhiên, kiểm tra phân cực không thay thế hoàn toàn thử nghiệm sử dụng. Linh kiện PETG ép phun phải được lắp ráp và tiếp xúc với hóa chất thực tế trong thời gian đủ dài.
19. KHẢ NĂNG KHÁNG HÓA CHẤT VÀ HIỆN TƯỢNG NỨT DO ỨNG SUẤT
PETG thường có khả năng kháng nhiều loại hóa chất tốt hơn một số nhựa trong khác, nhưng không có nghĩa là chống được mọi hóa chất.
Khả năng kháng hóa chất phụ thuộc vào:
- Grade nguyên liệu.
- Thành phần hóa chất.
- Nồng độ.
- Nhiệt độ.
- Thời gian tiếp xúc.
- Ứng suất trong sản phẩm.
- Độ dày thành.
- Phương pháp vệ sinh.
- Điều kiện lắp ráp.
Đối với vỏ mỹ phẩm, nên thử PETG ép phun với công thức hoàn chỉnh thay vì chỉ thử từng thành phần riêng lẻ. Nước hoa có thể chứa cồn và tinh dầu; sản phẩm chăm sóc da có thể chứa dung môi, hoạt chất và chất bảo quản.
Một quy trình thử thực tế có thể gồm:
- Ép mẫu bằng thông số dự kiến.
- Lắp ráp mẫu vào sản phẩm.
- Đổ hoặc bôi hóa chất thực tế.
- Giữ mẫu tại nhiệt độ sử dụng.
- Theo dõi nứt, mờ, phồng, đổi màu và biến dạng.
- Kiểm tra theo nhiều khoảng thời gian.
- So sánh các grade PETG khác nhau.
Nếu mẫu chỉ nứt tại vùng cổng, góc hoặc chân ngàm, nguyên nhân có thể là sự kết hợp giữa hóa chất và ứng suất, không chỉ do khả năng kháng hóa chất của hạt.
20. PHỐI MÀU CHO PETG ÉP PHUN
PETG có thể được tạo màu trong, màu khói, màu đục, màu ánh kim hoặc các hiệu ứng thẩm mỹ khác. Tuy nhiên, masterbatch phải có chất mang tương thích với copolyester.
Masterbatch không phù hợp có thể gây:
- Sọc màu.
- Chấm màu.
- Tăng độ mờ.
- Tách pha.
- Giảm độ bền va đập.
- Thay đổi độ chảy.
- Tạo gel.
- Khó hàn hoặc in sau ép.
- Giảm khả năng kháng hóa chất.
Khi phối màu PETG ép phun, nên kiểm tra masterbatch có cần sấy hay không. Một lượng masterbatch ẩm vẫn có thể gây bạc khí dù hạt PETG chính đã được sấy tốt.
Đối với màu trong, việc kiểm soát tỷ lệ rất quan trọng. Sai lệch nhỏ có thể nhìn thấy rõ ở sản phẩm thành dày. Nhà máy nên sử dụng bộ định lượng phù hợp thay vì trộn thủ công nếu yêu cầu màu chặt.
Nhiệt độ và thời gian lưu cũng ảnh hưởng đến màu. Một số màu hữu cơ nhạy nhiệt có thể thay đổi nếu quá trình PETG ép phun chạy ở nhiệt độ cao hoặc dừng máy lâu.
Trước khi sản xuất số lượng lớn, cần duyệt màu trên đúng độ dày sản phẩm. Mẫu màu mỏng không phản ánh chính xác màu của linh kiện thành dày.
21. CÓ NÊN SỬ DỤNG NHỰA NGHIỀN PETG?
Cuống phun, runner và sản phẩm lỗi có thể được nghiền để phối lại trong một số ứng dụng. Tuy nhiên, nhựa nghiền đã trải qua một chu kỳ nhiệt và có diện tích bề mặt lớn hơn nên dễ hút ẩm.
Khi sử dụng nhựa nghiền cho PETG ép phun, cần kiểm soát:
- Nguồn phế liệu.
- Số lần tái gia công.
- Mức nhiễm bụi.
- Tình trạng màu.
- Độ ẩm.
- Kích thước hạt nghiền.
- Tỷ lệ phối trộn.
- Ảnh hưởng đến độ trong.
- Ảnh hưởng đến cơ tính.
- Yêu cầu chứng nhận của sản phẩm.
Không nên trộn nhựa nghiền có dính dầu khuôn, chất tháo khuôn, mực in, keo hoặc vật liệu khác. Tạp chất nhỏ có thể tạo chấm đen, gel hoặc vệt đục trên linh kiện trong suốt.
Tỷ lệ nhựa nghiền phải được xác nhận bằng thử nghiệm. Với sản phẩm yêu cầu ngoại quan cao, y tế hoặc tiếp xúc thực phẩm, khả năng sử dụng phế liệu có thể bị hạn chế bởi tiêu chuẩn và quy trình quản lý.
Khi chạy thử, nên bắt đầu ở tỷ lệ thấp rồi đánh giá độ trong, màu, va đập, ứng suất và kháng hóa chất. Không nên chỉ kiểm tra khả năng điền đầy của PETG ép phun.
22. SO SÁNH PETG VỚI PMMA, PC, SAN VÀ PS TRONG ÉP PHUN
PETG và PMMA
PMMA có độ trong và độ cứng bề mặt tốt, thường được dùng cho sản phẩm cần khả năng chống xước và quang học cao. PETG thường được quan tâm khi cần độ dai và khả năng chịu rơi tốt hơn.
Tuy nhiên, PETG ép phun có thể có độ cứng bề mặt thấp hơn PMMA nên cần kiểm tra nguy cơ trầy xước.
PETG và PC
PC có khả năng chịu va đập và chịu nhiệt cao hơn trong nhiều ứng dụng. PETG có thể dễ gia công và tạo ngoại quan đẹp ở một số sản phẩm, nhưng không nên dùng thay PC nếu linh kiện làm việc ở nhiệt độ cao hoặc chịu tải nghiêm trọng.
PETG và SAN
SAN có độ cứng và độ trong tốt, giá thành có thể phù hợp hơn ở một số sản phẩm. PETG thường có ưu điểm về độ dai và kháng hóa chất trong một số môi trường, nhưng cần so sánh đúng grade.
PETG và PS
PS dễ gia công và có chi phí thấp nhưng tương đối giòn. PETG ép phun phù hợp hơn khi sản phẩm cần chịu va đập, lắp ráp hoặc sử dụng lâu dài.
Việc chuyển đổi vật liệu phải được đánh giá trên khuôn thực tế. Không nên chỉ so sánh bảng TDS vì thiết kế cổng, độ co, nhiệt độ khuôn và chu kỳ của từng vật liệu khác nhau.
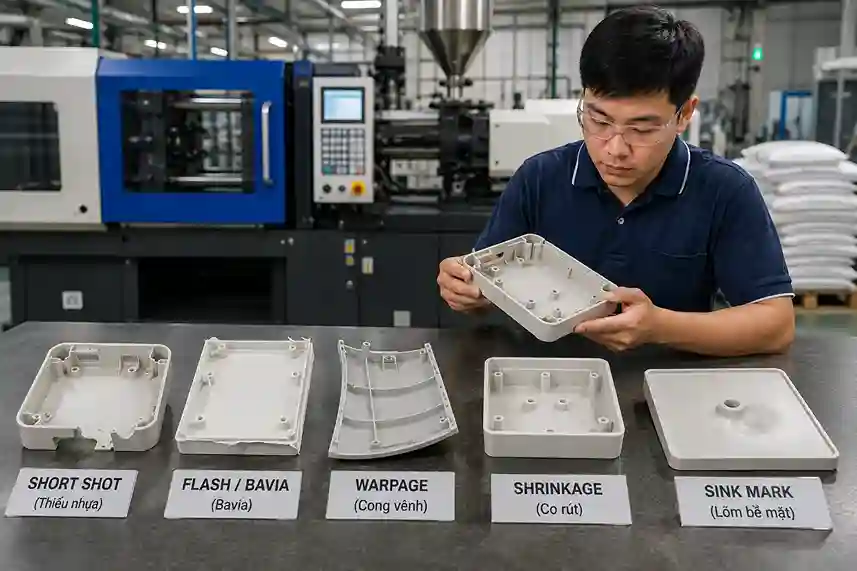
23. NHỮNG LỖI THƯỜNG GẶP KHI ÉP PHUN PETG
Sản phẩm bị bạc khí
Nguyên nhân thường gặp nhất là nguyên liệu còn ẩm hoặc hút ẩm trở lại. Ngoài ra, lực cắt cao, tốc độ phun quá nhanh, masterbatch ẩm và khí không thoát được cũng có thể gây bạc.
Khi PETG ép phun bị bạc khí, nên đo độ ẩm trước khi thay đổi nhiều thông số máy.
Bọt khí trong sản phẩm
Bọt có thể do hơi ẩm, khí bị giữ trong thành dày hoặc lỗ rỗng do co ngót. Cần xác định hình dạng và vị trí bọt.
Bọt phân bố theo dòng chảy thường liên quan đến ẩm hoặc khí. Lỗ rỗng tập trung trong vùng thành dày có thể liên quan đến giữ áp và làm nguội.
Sản phẩm bị vàng
Nguyên nhân gồm nhiệt độ nhựa cao, thời gian lưu dài, nhựa phân hủy trong vùng chết, hạt bị sấy quá nhiệt hoặc tỷ lệ nhựa nghiền cao.
Sản phẩm bị đục
Cần kiểm tra độ ẩm, tạp chất, masterbatch, nhiệt độ khuôn, bề mặt khuôn và sự nhiễm lẫn vật liệu khác. Nhựa nguội quá nhanh cũng có thể làm bề mặt không đạt độ bóng mong muốn.
Sản phẩm bị cháy
Cháy thường xuất hiện cuối đường chảy hoặc vùng khí bị nén. Cần cải thiện thoát khí, tối ưu tốc độ phun và kiểm tra nhiệt độ.
Thiếu nhựa
Nguyên nhân có thể là grade có độ chảy thấp, nhiệt độ nhựa thấp, cổng nhỏ, thoát khí kém, tốc độ phun thấp hoặc lượng phun không đủ.
Ba via
Kiểm tra lực kẹp, áp suất phun, áp suất giữ, mặt phân khuôn, độ nhớt nhựa và tình trạng thủy phân. PETG ép phun bị ẩm có thể giảm độ nhớt và dễ tạo ba via hơn.
Đường hàn rõ
Cần kiểm tra vị trí cổng, nhiệt độ nhựa, tốc độ phun, nhiệt độ khuôn và thoát khí tại vùng hai dòng gặp nhau.
Jetting
Jetting thường do dòng nhựa đi qua cổng với tốc độ cao và không bám vào thành khuôn. Có thể điều chỉnh tốc độ giai đoạn đầu, vị trí cổng hoặc thiết kế cổng.
Khó tháo khuôn
Cần tăng độ thoát khuôn, làm nguội đủ, kiểm tra bề mặt lõi, hệ thống đẩy và lựa chọn grade có khả năng tháo khuôn phù hợp.
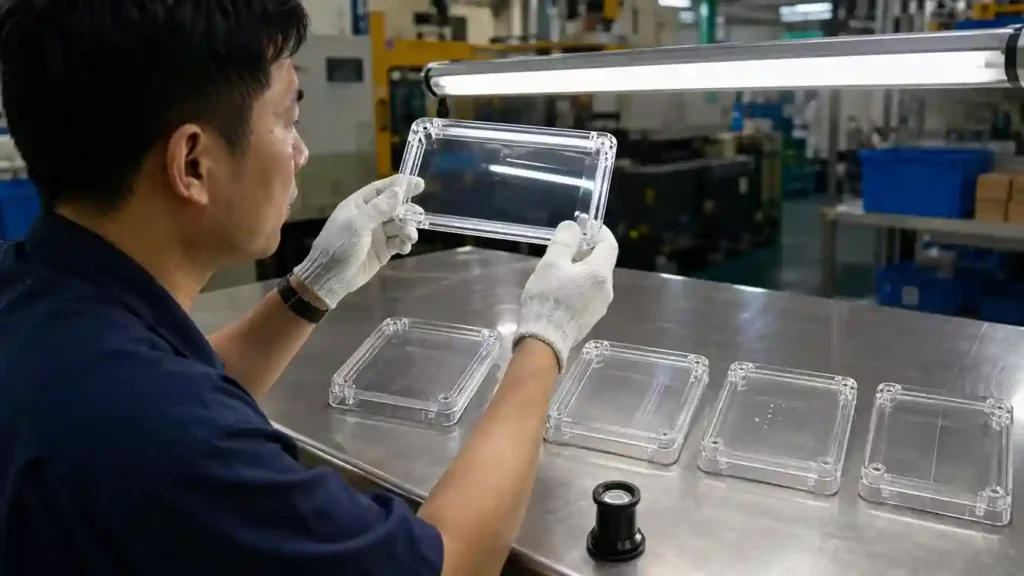
24. CÁCH XÁC ĐỊNH LỖI DO NGUYÊN LIỆU HAY DO KHUÔN VÀ MÁY
Khi sản phẩm lỗi, không nên thay đổi nhiều thông số cùng lúc. Cách làm hiệu quả hơn là phân nhóm nguyên nhân.
Kiểm tra nguyên liệu
- Đúng grade hay không?
- Bao nguyên liệu có bị hở không?
- Nhiệt độ và thời gian sấy có đúng TDS không?
- Điểm sương có đạt không?
- Độ ẩm tại họng máy là bao nhiêu?
- Tỷ lệ nhựa nghiền có thay đổi không?
- Masterbatch có tương thích không?
- Có vừa đổi lô hàng không?
Kiểm tra máy
- Nhiệt độ nhựa thực tế có ổn định không?
- Thời gian lưu có quá dài không?
- Tốc độ vít và áp suất lưng có thay đổi không?
- Van chống hồi có hoạt động ổn định không?
- Lượng đệm có dao động không?
- Vật liệu trước đó có được làm sạch hoàn toàn không?
Kiểm tra khuôn
- Cổng phun có bị tắc không?
- Rãnh thoát khí có bẩn không?
- Nước làm mát có lưu thông không?
- Nhiệt độ hai nửa khuôn có cân bằng không?
- Mặt phân khuôn có hư hỏng không?
- Hệ thống đẩy có bị kẹt không?
Khi thử PETG ép phun, nên lưu mẫu đạt và mẫu lỗi, đồng thời ghi lại toàn bộ thông số. Dữ liệu này giúp xác định nguyên nhân nhanh hơn trong những lần sản xuất sau.
25. QUY TRÌNH CHẠY THỬ GRADE PETG MỚI
Trước khi mua số lượng lớn, doanh nghiệp nên chạy thử grade mới trên khuôn thực tế.
Bước 1: Thu thập thông tin
Yêu cầu TDS, SDS, khuyến nghị sấy, nhiệt độ gia công, chứng nhận và ứng dụng được nhà sản xuất đề xuất.
Bước 2: Kiểm tra khả năng tương thích với sản phẩm
Xem xét độ dày, chiều dài dòng chảy, môi trường hóa chất, nhiệt độ sử dụng, yêu cầu va đập và công đoạn sau ép.
Bước 3: Sấy đúng hướng dẫn
Ghi nhiệt độ, thời gian, điểm sương và độ ẩm. Không so sánh hai grade nếu điều kiện sấy khác nhau nhưng không được kiểm soát.
Bước 4: Làm sạch máy
Loại bỏ hoàn toàn vật liệu trước đó để tránh ảnh hưởng đến độ trong và màu sắc của PETG ép phun.
Bước 5: Thiết lập thông số ban đầu
Bắt đầu từ khoảng khuyến nghị trong TDS. Chạy ở tốc độ vừa phải và theo dõi áp suất, nhiệt độ nhựa và ngoại quan.
Bước 6: Tối ưu từng thông số
Chỉ thay đổi một nhóm thông số mỗi lần. Ghi lại ảnh hưởng của nhiệt độ, tốc độ phun, giữ áp và nhiệt độ khuôn.
Bước 7: Kiểm tra thành phẩm
Đánh giá độ trong, màu, kích thước, khối lượng, đường hàn, bọt, ứng suất, va đập và khả năng tháo khuôn.
Bước 8: Thử nghiệm sử dụng
Lắp ráp sản phẩm, thử rơi, thử hóa chất, thử nhiệt và theo dõi nứt theo thời gian.
Một mẫu đẹp sau khi vừa ra khỏi máy chưa đủ để kết luận grade PETG ép phun phù hợp.
26. CHECKLIST LỰA CHỌN PETG CHO LINH KIỆN TRONG SUỐT
Trước khi duyệt nguyên liệu, doanh nghiệp nên trả lời các câu hỏi sau:
- Grade có được nhà sản xuất xác nhận cho ép phun không?
- Độ chảy có phù hợp với độ dày và chiều dài dòng chảy không?
- Độ trong và màu nền có đạt yêu cầu không?
- Linh kiện cần chịu va đập ở mức nào?
- Sản phẩm tiếp xúc với hóa chất gì?
- Nhiệt độ sử dụng liên tục và tức thời là bao nhiêu?
- Grade có sẵn phụ gia tháo khuôn không?
- Công đoạn sau ép gồm in, sơn, hàn hay dán keo?
- Có yêu cầu tiếp xúc thực phẩm, y tế hoặc sản phẩm trẻ em không?
- Hệ thống sấy có đáp ứng điểm sương và công suất không?
- Máy ép có dung tích phun phù hợp không?
- Khuôn có thoát khí đầy đủ không?
- Sản phẩm có thành dày hoặc thay đổi độ dày đột ngột không?
- Có sử dụng nhựa nghiền không?
- Đã thử hóa chất và lắp ráp thực tế chưa?
Checklist giúp giảm rủi ro chọn PETG ép phun chỉ vì mẫu hạt có độ trong đẹp hoặc giá nguyên liệu phù hợp.
27. CÂU HỎI THƯỜNG GẶP VỀ PETG ÉP PHUN
Grade PETG đùn tấm có dùng để ép phun được không?
Không nên tự động sử dụng. Grade đùn tấm có thể có độ nhớt và độ bền nóng chảy khác grade ép phun. Nếu dùng cho chi tiết thành mỏng hoặc đường chảy dài, vật liệu có thể khó điền đầy và cần nhiệt độ cao hơn. Phải kiểm tra khuyến nghị của nhà sản xuất và chạy thử.
PETG ép phun có cần sấy không?
Có. PETG hút ẩm và có thể bị thủy phân ở nhiệt độ gia công. Sấy không đạt yêu cầu có thể gây bạc khí, bọt, giảm độ nhớt và suy giảm cơ tính.
PETG ép phun nên sấy ở bao nhiêu độ?
Nhiều grade PETG thông dụng có thể được sấy quanh 60–70°C trong khoảng 4–8 giờ, nhưng một số copolyester có yêu cầu khác. Phải áp dụng TDS của đúng grade, không dùng một thông số chung cho mọi loại PETG.
Vì sao sản phẩm PETG trong suốt bị bạc?
Nguyên nhân phổ biến là độ ẩm. Ngoài ra, bạc khí có thể do tốc độ phun cao, lực cắt lớn, thoát khí kém hoặc masterbatch còn ẩm.
PETG có thay thế PC được không?
Có thể trong một số ứng dụng không yêu cầu chịu nhiệt và va đập quá cao. Tuy nhiên, PETG không nên được dùng thay PC một cách mặc định. Cần thử nhiệt, va đập, hóa chất và điều kiện sử dụng thực tế.
PETG có thay thế PMMA được không?
Có thể khi sản phẩm cần độ dai và khả năng chịu rơi tốt hơn. Tuy nhiên, PMMA thường có độ cứng bề mặt và khả năng chống xước tốt. Việc lựa chọn phụ thuộc vào yêu cầu chính của sản phẩm.
Vì sao sản phẩm PETG bị nứt sau khi tiếp xúc mỹ phẩm?
Nguyên nhân có thể là hóa chất không tương thích, ứng suất dư cao hoặc sự kết hợp của cả hai. Cần thử sản phẩm sau lắp ráp với công thức mỹ phẩm thực tế.
Có thể dùng nhựa nghiền trong PETG ép phun không?
Có thể trong một số ứng dụng, nhưng phải kiểm soát độ sạch, độ ẩm, lịch sử nhiệt và tỷ lệ sử dụng. Sản phẩm yêu cầu ngoại quan, thực phẩm hoặc y tế có thể có giới hạn riêng.
Vì sao PETG khó tháo khỏi khuôn?
Nguyên nhân có thể là độ thoát khuôn thấp, sản phẩm chưa nguội đủ, bề mặt lõi không phù hợp, giữ áp cao hoặc grade không có phụ gia tháo khuôn.
PETG có dùng cho linh kiện ngoài trời không?
PETG thông dụng không mặc nhiên có khả năng chống UV lâu dài. Nếu dùng ngoài trời, cần chọn grade có khả năng chống thời tiết hoặc sử dụng giải pháp UV đã được xác nhận.
28. KINH NGHIỆM TÍNH CHI PHÍ KHI CHỌN PETG
Không nên đánh giá PETG ép phun chỉ bằng giá trên mỗi kilogram. Tổng chi phí còn phụ thuộc vào:
- Tỷ lệ sản phẩm lỗi.
- Thời gian sấy.
- Điện năng.
- Chu kỳ ép.
- Áp suất và tải máy.
- Thời gian vệ sinh.
- Tỷ lệ nhựa nghiền có thể sử dụng.
- Tần suất nứt sau lắp ráp.
- Khiếu nại do hóa chất.
- Khả năng giảm độ dày thành.
- Tỷ lệ hàng bị trầy hoặc biến dạng.
- Thời gian điều chỉnh máy.
Một grade có giá cao hơn nhưng điền đầy tốt, dễ tháo khuôn và giảm phế phẩm có thể tạo tổng chi phí thấp hơn. Ngược lại, grade giá thấp nhưng cần tăng nhiệt độ, kéo dài chu kỳ và thường xuyên gây bạc khí có thể làm hiệu quả sản xuất giảm.
Khi so sánh hai loại PETG ép phun, nên chạy trên cùng khuôn, cùng máy, cùng tỷ lệ màu và cùng điều kiện đánh giá. Mỗi grade cần được tối ưu trong khoảng thông số phù hợp của nó thay vì dùng một công thức máy duy nhất.
KẾT LUẬN
PETG ép phun là lựa chọn phù hợp cho nhiều linh kiện trong suốt yêu cầu ngoại quan đẹp, độ bóng cao, khả năng chịu va đập và thiết kế đa dạng. Vật liệu có thể được sử dụng trong mỹ phẩm, đồ gia dụng, sản phẩm chăm sóc cá nhân, linh kiện điện, bao bì cứng và một số thiết bị y tế.
Tuy nhiên, hiệu quả của PETG ép phun phụ thuộc rất lớn vào việc lựa chọn đúng grade. Grade đùn tấm, thổi chai hoặc in 3D không nên được thay thế trực tiếp cho grade ép phun nếu chưa có xác nhận kỹ thuật.
Trong quá trình sản xuất, sấy nguyên liệu là bước bắt buộc. Nhà máy cần kiểm soát nhiệt độ, thời gian, điểm sương, độ ẩm và vận chuyển hạt sau sấy. Đồng thời, khuôn phải có cổng phun, thoát khí, làm mát và hệ thống đẩy phù hợp.
Đối với linh kiện trong suốt, một sản phẩm đẹp ngay sau khi ép chưa đủ để xác nhận chất lượng. Doanh nghiệp phải kiểm tra ứng suất, va đập, lắp ráp, hóa chất và nhiệt độ sử dụng thực tế.
Nếu doanh nghiệp đang sản xuất vỏ mỹ phẩm, đồ gia dụng, hộp trong suốt hoặc linh kiện cần quan sát bên trong, có thể cung cấp thông tin về độ dày, thiết kế khuôn, môi trường sử dụng và grade đang thử. Tôi sẽ hỗ trợ lựa chọn PETG ép phun phù hợp, đề xuất điều kiện chạy mẫu và phân tích các lỗi như bạc khí, bọt, đục, nứt hoặc khó tháo khuôn.
Ngoài ra có thể tham khảo thêm các bài kiến thức về các loại hạt nhựa tại PTTL Kim Phát: Blog – Hạt Nhựa & Phụ Gia Ngành Nhựa | PTTL KIM PHÁT
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phat Materials
Sản phẩm:PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS and các phụ gia
- Holine: 0902140632
Website: www.pttlkimphat.vn