MFI là gì? MFI cao hay thấp tốt hơn? Cách chọn chỉ số chảy phù hợp cho ép phun PP
Khi mua hạt nhựa PP để ép phun, một trong những thông số được hỏi nhiều nhất là:
“MFI bao nhiêu?”
Có người cần PP MFI 3, có người cần MFI 10, 20, 30 hoặc cao hơn.
Nhưng một sai lầm khá phổ biến là cho rằng:
Melt Flow Index càng cao thì nhựa càng tốt và càng dễ ép.
Thực tế không đơn giản như vậy.
Melt Flow Index cao hay thấp chỉ phù hợp khi đặt trong điều kiện của sản phẩm, khuôn, phương pháp gia công và yêu cầu cơ tính cụ thể.
Một sản phẩm thành mỏng, nhiều gân và đường chảy dài có thể cần vật liệu có khả năng chảy tốt.
Trong khi đó một ứng dụng khác có thể cần grade có MFI thấp hơn để đáp ứng yêu cầu cơ tính hoặc phương pháp gia công.
Vì vậy, hiểu đúng MFI là gì sẽ giúp lựa chọn grade PP chính xác hơn và tránh tình trạng chỉ đổi Melt Flow Index để xử lý mọi lỗi ép phun.
MFI là gì?
MFI là viết tắt của:
Melt Flow Index.
Trong tài liệu kỹ thuật, thuật ngữ MFR – Melt Mass-Flow Rate cũng thường được sử dụng.
MFR được biểu thị bằng:
g/10 min
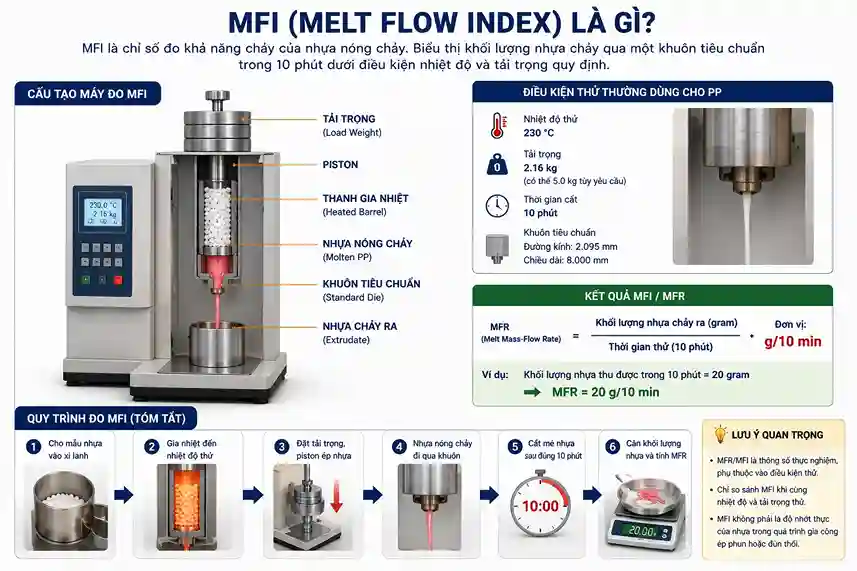
Hiểu đơn giản, phép thử xác định lượng polymer nóng chảy đi qua một die tiêu chuẩn trong một khoảng thời gian xác định dưới điều kiện nhiệt độ và tải trọng quy định.
Ví dụ:
MFR = 20 g/10 min
không nên chỉ đọc là:
“Nhựa này có độ chảy 20.”
Thông tin đầy đủ cần bao gồm điều kiện thử.
Đối với PP, trên TDS thường có thể gặp cách ghi như:
MFR (230°C/2.16 kg): 20 g/10 min.
Điều này có nghĩa kết quả được đo ở điều kiện nhiệt độ và tải trọng được chỉ định.
Khi so sánh hai giá trị MFI/MFR, cần chắc chắn chúng được đo trong điều kiện tương đương.
MFI và MFR có giống nhau không?
Trong giao tiếp ngành nhựa, mọi người thường gọi:
Trong các tiêu chuẩn thử hiện nay,Melt Mass-Flow Rate là thuật ngữ kỹ thuật thường gặp.
Đơn vị:
g/10 min
Ngoài MFR còn có:
MVR – Melt Volume-Flow Rate.
MVR thường được biểu thị bằng:
cm³/10 min.
Vì vậy khi đọc TDS, cần phân biệt MFR và MVR.
Không nên thấy hai con số gần nhau rồi mặc định chúng là cùng một thông số.
Melt Flow Index được đo như thế nào?
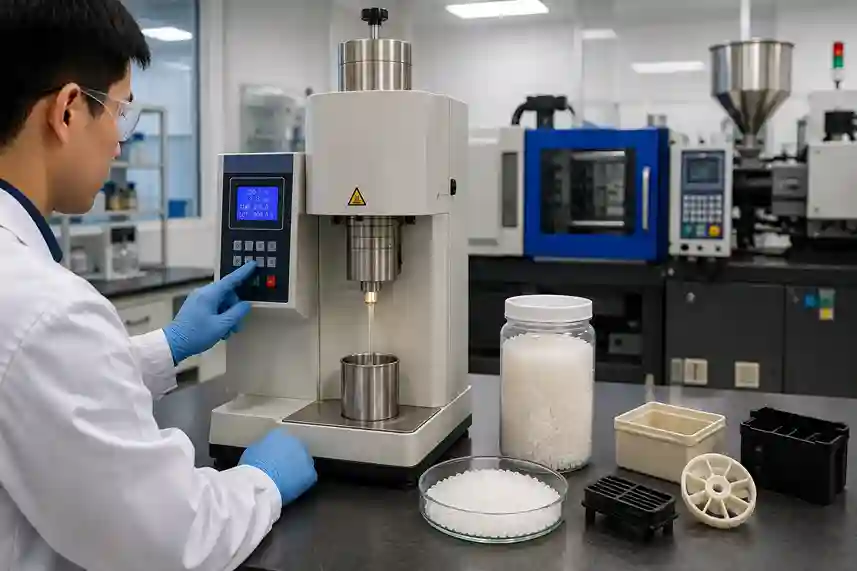
Một trong những tiêu chuẩn được sử dụng để xác định melt flow rate của nhựa nhiệt dẻo là ASTM D1238.
Thiết bị thường được gọi là:
Melt Flow Indexer / Extrusion Plastometer.
Nguyên tắc cơ bản gồm:
- Polymer được đưa vào barrel của thiết bị.
- Vật liệu được gia nhiệt tới nhiệt độ thử quy định.
- Một tải trọng xác định tác động lên piston.
- Polymer nóng chảy được đẩy qua die tiêu chuẩn.
- Lượng vật liệu đi qua die trong thời gian thử được xác định.
Kết quả Melt Flow Index được biểu thị theo:
g/10 min.
Do đó, nhiệt độ và tải trọng thử là thông tin bắt buộc phải chú ý khi so sánh kết quả.
Melt Flow Index cao nghĩa là gì?
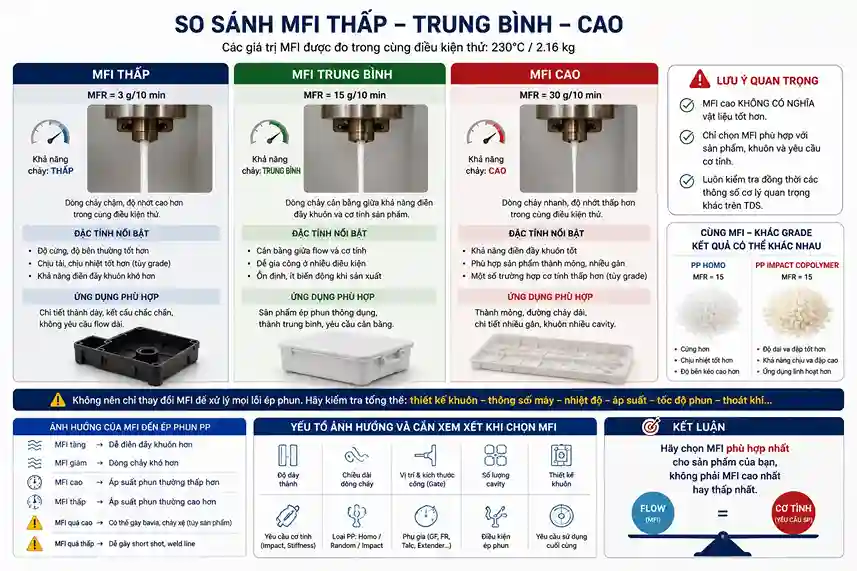
Trong cùng một hệ polymer và khi so sánh ở cùng điều kiện thử, MFI/MFR cao thường cho thấy vật liệu có khả năng chảy qua thiết bị thử dễ hơn.
Có thể hình dung đơn giản:
Melt Flow Index cao → melt flow cao hơn trong điều kiện thử.
Trong ép phun, grade có Melt Flow Index cao thường được quan tâm cho:
• Sản phẩm thành mỏng.
• Chi tiết có đường chảy dài.
• Khuôn nhiều cavity.
• Sản phẩm nhiều gân nhỏ.
• Một số ứng dụng cần khả năng điền đầy nhanh.
• Những thiết kế khó fill với grade có flow thấp.
Tuy nhiên:
Melt Flow Index cao không đồng nghĩa với vật liệu tốt hơn.
Đây chỉ là một đặc tính cần cân bằng với cơ tính và yêu cầu sản phẩm.
Melt Flow Index thấp nghĩa là gì?
Trong cùng điều kiện thử và cùng nhóm vật liệu, Melt Flow Index thấp nghĩa là khối lượng polymer đi qua die trong 10 phút thấp hơn.
Có thể hình dung:
Melt Flow Index thấp → flow thấp hơn trong điều kiện đo.
Những grade Melt Flow Index thấp hơn có thể được sử dụng trong các ứng dụng hoặc phương pháp gia công khác nhau tùy thiết kế resin.
Tuy nhiên không nên kết luận:
“MFI thấp = cơ tính luôn cao.”
Mối quan hệ giữa Melt Flow Index và cơ tính không đơn giản đến mức có thể dự đoán mọi thông số chỉ bằng một con số.
Cần kiểm tra TDS của grade cụ thể.
Melt Flow Index cao hay thấp tốt hơn?
Câu trả lời là:
Không có Melt Flow Index tốt nhất cho tất cả sản phẩm.
Chỉ có MFI phù hợp với:
sản phẩm + khuôn + máy + phương pháp gia công + yêu cầu cơ tính.
Ví dụ:
Một hộp nhựa thành rất mỏng có thể cần PP có flow tương đối cao để điền đầy nhanh.
Nhưng một chi tiết công nghiệp thành dày, yêu cầu chịu lực lại có thể sử dụng một grade khác.
Vì vậy câu hỏi:
“MFI 30 có tốt hơn MFI 10 không?”
chưa đủ thông tin để trả lời.
Câu hỏi phù hợp hơn là:
“Sản phẩm này cần MFI khoảng bao nhiêu?”
Quan hệ giữa MFI và độ nhớt
Trong thực tế sản xuất, có thể hiểu theo hướng đơn giản:
Melt Flow Index tăng → vật liệu thường chảy dễ hơn trong phép thử.
Melt Flow Index giảm → vật liệu thường có resistance to flow cao hơn trong cùng điều kiện thử.
Tuy nhiên cần cẩn thận khi gọi Melt Flow Index là “độ nhớt”.
Melt Flow Index không phải phép đo đầy đủ đường cong độ nhớt của polymer.
Polymer melt có đặc tính lưu biến phức tạp và độ nhớt còn phụ thuộc vào:
• Shear rate.
• Nhiệt độ.
• Molecular structure.
• Molecular weight distribution.
• Additives.
• Filler.
• Glass Fiber.
Trong máy ép phun, shear rate thực tế có thể khác rất nhiều điều kiện của phép thử MFI.
Vì vậy:
MFI hữu ích để so sánh và QC, nhưng không thay thế toàn bộ dữ liệu rheology.
Melt Flow Index có liên quan đến khối lượng phân tử không?
Trong cùng một family polymer, Melt Flow Index thường có mối quan hệ với molecular weight.
Theo xu hướng tổng quát:
Molecular weight cao hơn → melt viscosity thường cao hơn → MFI thường thấp hơn.
Molecular weight thấp hơn → melt viscosity thường thấp hơn → MFI thường cao hơn.
Nhưng đây chỉ là xu hướng tổng quát.
Molecular weight distribution, branching, copolymer structure và additives đều có thể ảnh hưởng đến kết quả.
Do đó không nên dùng Melt Flow Index để tính trực tiếp molecular weight nếu không có mô hình và dữ liệu phù hợp.
MFI ảnh hưởng thế nào đến khả năng điền đầy khuôn?
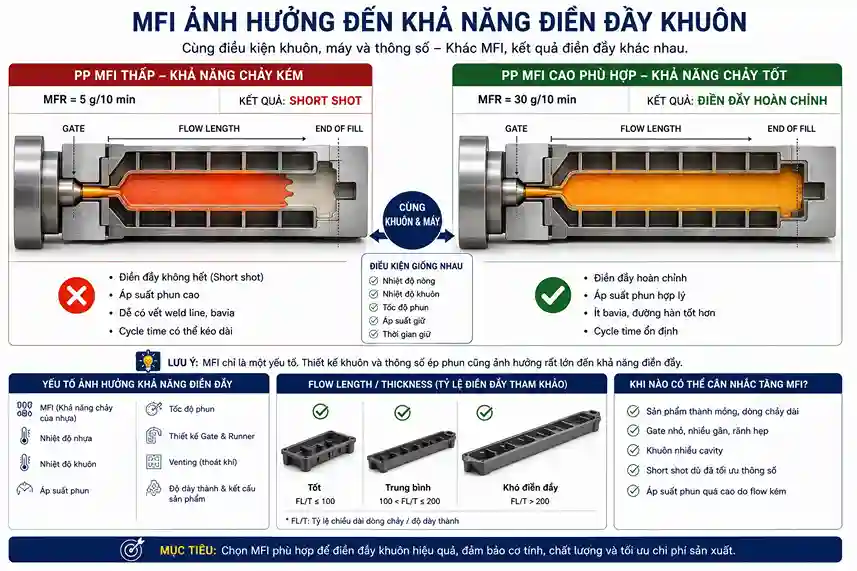
Đây là ứng dụng thực tế quan trọng nhất khi lựa chọn PP ép phun.
Giả sử có một sản phẩm:
• Thành mỏng.
• Flow length dài.
• Nhiều gân.
• Nhiều góc nhỏ.
• Gate nhỏ.
Nếu sử dụng grade flow quá thấp, có thể gặp:
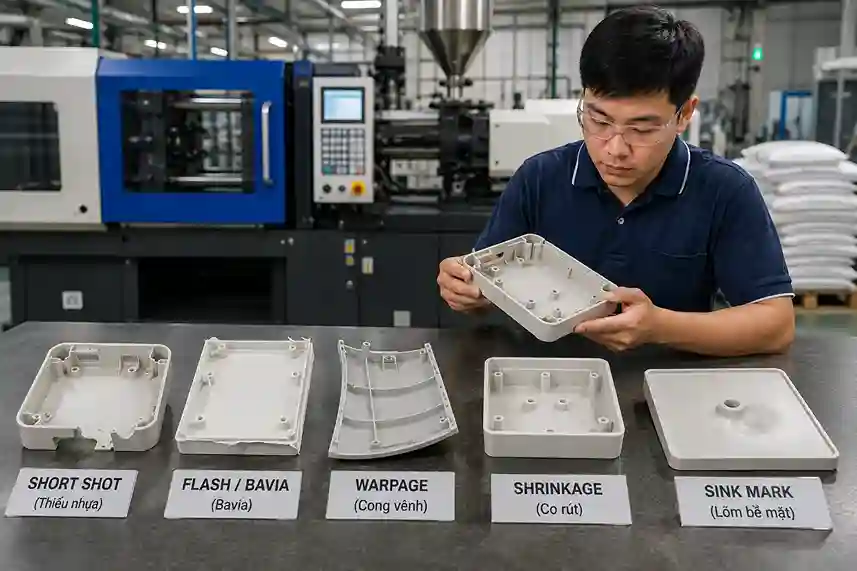
• Short shot.
• Khó fill cuối dòng chảy.
• Áp suất phun cao.
• Weld line rõ.
• Phải tăng nhiệt hoặc tốc độ phun.
Trong trường hợp này, grade có Melt Flow Index cao hơn có thể là một trong những hướng cần đánh giá.
Nhưng trước khi đổi nguyên liệu, vẫn cần kiểm tra:
• Gate.
• Runner.
• Venting.
• Melt temperature.
• Mold temperature.
• Injection speed.
• Injection pressure.
Không nên thấy short shot là lập tức kết luận:
“Đổi PP Melt Flow Index cao hơn.”
Sản phẩm thành mỏng nên chọn MFI bao nhiêu?
Không có một con số áp dụng cho tất cả sản phẩm thành mỏng.
Hai sản phẩm cùng dày 0.8 mm nhưng:
Sản phẩm A dài 50 mm.
Sản phẩm B dài 300 mm.
Yêu cầu flow hoàn toàn khác nhau.
Ngoài thickness, cần xem:
Flow Length / Thickness ratio.
Các yếu tố khác gồm:
• Vị trí gate.
• Số gate.
• Kích thước gate.
• Runner.
• Số cavity.
• Nhiệt độ khuôn.
• Máy ép.
• Áp suất tối đa.
• Yêu cầu cơ tính.
Do đó khi chọn Melt Flow Index cho sản phẩm thành mỏng, tốt nhất nên bắt đầu từ grade đã được nhà sản xuất khuyến nghị cho thin-wall injection molding hoặc grade đang chạy ổn định trên sản phẩm tương tự.
MFI của PP ép phun thường bao nhiêu?
PP thương mại có dải Melt Flow Index rất rộng.
Có grade flow thấp, trung bình, cao và rất cao cho các ứng dụng khác nhau.
Trong thực tế có thể gặp PP injection molding ở nhiều mức như:
• MFI khoảng vài g/10 min.
• Khoảng 10–20 g/10 min.
• Khoảng 20–40 g/10 min.
• 50 g/10 min hoặc cao hơn đối với một số grade high-flow.
Những khoảng này không phải tiêu chuẩn chọn vật liệu.
Chúng chỉ cho thấy thị trường có nhiều nhóm flow khác nhau.
Việc lựa chọn phải dựa trên TDS của grade cụ thể.
Ví dụ lựa chọn MFI cho ép phun PP
Có thể hình dung theo bảng tham khảo sau:
| Đặc điểm sản phẩm | Xu hướng lựa chọn flow |
|---|---|
| Chi tiết thành dày, flow path ngắn | Có thể dùng flow thấp–trung bình tùy yêu cầu |
| Sản phẩm ép phun thông thường | Flow trung bình thường dễ cân bằng |
| Nhiều gân, flow path dài | Xem xét flow cao hơn |
| Thành mỏng | Thường cần khả năng chảy tốt hơn |
| Khuôn nhiều cavity | Cần đánh giá khả năng fill và cân bằng dòng |
| Chi tiết chịu va đập | Không chọn chỉ dựa vào MFI |
Bảng này chỉ mang tính định hướng.
Không nên dùng nó thay thế TDS, mold trial hoặc khuyến nghị của nhà sản xuất resin.
Melt Flow Index có ảnh hưởng đến cơ tính không?
Có thể có mối liên hệ, nhưng không nên dùng Melt Flow Index để suy ra toàn bộ cơ tính.
Khi lựa chọn PP cần xem riêng:
• Tensile strength.
• Flexural modulus.
• Impact strength.
• Elongation.
• HDT.
• Shrinkage.
Ví dụ:
Hai grade đều MFI 20 g/10 min.
Grade A là PP Homopolymer.
Grade B là PP Impact Copolymer.
Khả năng chịu va đập và độ cứng của hai grade có thể khác đáng kể.
Do đó:
Cùng Melt Flow Index không có nghĩa cùng cơ tính.
Cùng Melt Flow Index có thay thế grade cho nhau được không?
Đây là một trong những lỗi thường gặp khi mua nguyên liệu.
Ví dụ nhà máy đang sử dụng:
PP Grade A – MFI 20.
Sau đó tìm được:
PP Grade B – MFI cũng 20.
Không nên kết luận:
“Cùng Melt Flow Index nên thay được.”
Cần so sánh thêm:
• PP Homo/Random/Impact.
• Density.
• Flexural modulus.
• Tensile properties.
• Impact.
• Shrinkage.
• Additive package.
• Nucleating agent.
• UV stabilizer.
• Antistatic nếu có.
• Food-contact requirement nếu có.
• Processing recommendation.
MFI chỉ là một phần của fingerprint vật liệu.
Melt Flow Index và PP Homopolymer
PP Homopolymer thường được lựa chọn khi sản phẩm cần độ cứng tương đối tốt.
Trong nhóm Homo lại có rất nhiều mức Melt Flow Index.
Ví dụ:
PP Homo Melt Flow Index thấp/trung bình → một số ứng dụng ép phun hoặc đùn.
PP Homo high-flow → sản phẩm thành mỏng hoặc những ứng dụng yêu cầu fill tốt hơn.
Do đó tên “PP Homo” vẫn chưa đủ.
Cần tiếp tục hỏi:
MFI bao nhiêu?
MFI và PP Impact Copolymer
PP Impact Copolymer được thiết kế theo hướng cải thiện khả năng chịu va đập.
Nhóm này cũng có nhiều mức Melt Flow Index khác nhau.
Nếu sản phẩm vừa cần:
• Flow tốt.
• Impact tốt.
thì cần tìm grade cân bằng hai yêu cầu này.
Không nên chọn một PP high-flow Homopolymer chỉ vì dễ fill nếu sản phẩm thực tế yêu cầu impact cao.
MFI của PP GF có giống PP thường không?
Không nên so sánh đơn giản.
PP GF là compound chứa sợi thủy tinh.
Hệ vật liệu gồm:
PP + Glass Fiber + coupling/additives.
Khả năng flow trong khuôn còn chịu ảnh hưởng bởi:
• %GF.
• Chiều dài sợi.
• Hướng sợi.
• Shear.
• Gate.
• Nhiệt độ.
• Formulation compound.
MFI vẫn là thông số hữu ích nhưng cần đọc trong bối cảnh compound GF cụ thể.
Melt Flow Index của PP chống cháy
Khi bổ sung phụ gia chống cháy, rheology của PP có thể thay đổi.
Do đó:
Melt Flow Index của PP nền ≠ chắc chắn MFI của PP FR compound cuối.
Ví dụ nhà máy sử dụng:
PP nền + flame retardant + filler + color.
Sau compound cần đo lại MFI của thành phẩm.
Nếu MFI lệch quá xa mục tiêu, cần kiểm tra:
• Tỷ lệ FR.
• PP nền.
• Filler.
• Nhiệt độ compound.
• Residence time.
• Polymer degradation.
Vì sao MFI sau compound tăng bất thường?
Đây là dấu hiệu cần chú ý.
Nếu cùng formulation nhưng Melt Flow Index thành phẩm tăng mạnh so với bình thường, một khả năng cần kiểm tra là polymer bị degradation.
Chain scission có thể làm giảm molecular weight và khiến melt flow tăng.
Các nguyên nhân có thể liên quan đến:
• Melt temperature quá cao.
• Residence time quá dài.
• Shear quá lớn.
• Hệ stabilizer không phù hợp.
• Contamination.
• Nhiều lần recycle.
Nếu MFI tăng cùng với:
• Màu đổi.
• Mùi mạnh.
• Cơ tính giảm.
thì càng nên kiểm tra khả năng degradation.
Vì sao Melt Flow Index sau compound giảm?
MFI giảm có thể liên quan đến:
• Loading filler cao.
• Glass Fiber.
• Một số loại phụ gia.
• Thay đổi resin nền.
• Khả năng phân tán.
• Điều kiện thử khác nhau.
Điều đầu tiên cần kiểm tra là:
Có đo cùng điều kiện nhiệt độ và tải trọng hay không?
Nếu điều kiện đo khác nhau thì hai con số không nên được so sánh trực tiếp.
Melt Flow Index và nhựa tái sinh
Melt Flow Index là một thông số rất hữu ích khi kiểm soát nguyên liệu tái sinh.
Nếu recycle PP trải qua nhiều chu kỳ nhiệt, degradation có thể làm MFI thay đổi.
Ví dụ:
Virgin PP: MFI = X
Sau nhiều vòng reprocessing:
MFI tăng đáng kể.
Điều này có thể là tín hiệu polymer đã thay đổi.
Nhưng không nên chỉ kiểm tra MFI.
Cần đánh giá thêm cơ tính và chất lượng sản phẩm cuối.
Có thể trộn hai PP khác MFI để tạo Melt Flow Index trung gian không?
Trong sản xuất, việc blend hai grade PP có thể được thực hiện trong một số trường hợp.
Nhưng không nên giả định:
MFI A = 10
MFI B = 30
Pha 50/50 → MFI = 20.
MFI của blend không nhất thiết tuân theo phép tính trung bình số học đơn giản.
Ngoài ra hai grade có thể khác:
• Homo/Copolymer.
• Additive package.
• Molecular weight distribution.
• Impact.
• Shrinkage.
Nếu cần phát triển blend ổn định, nên thử nghiệm thực tế.
Nhiệt độ ép có làm thay đổi khả năng chảy không?
Có.
Khi melt temperature tăng, độ nhớt polymer thường giảm và khả năng flow trong khuôn có thể tăng.
Nhưng điều đó không có nghĩa:
“Khó fill thì cứ tăng nhiệt.”
Nhiệt độ quá cao có thể gây:
• Degradation.
• Mùi.
• Flash.
• Cycle time dài.
• Biến đổi màu.
• Giảm cơ tính nếu polymer bị phân hủy.
Nên vận hành trong processing window của grade.
Melt Flow Index có quyết định shrinkage không?
Không.
Shrinkage phụ thuộc vào nhiều yếu tố:
• Polymer structure.
• Crystallinity.
• Filler/GF.
• Mold temperature.
• Packing pressure.
• Holding time.
• Part thickness.
• Orientation.
MFI có thể liên quan gián tiếp đến formulation và processing nhưng không nên dùng MFI một mình để dự đoán shrinkage.
Nếu thay grade có cùng MFI nhưng shrinkage khác, kích thước sản phẩm vẫn có thể thay đổi.
Những lỗi thường gặp khi chọn MFI cho PP
Chỉ hỏi Melt Flow Index mà không hỏi loại PP
PP Homo MFI 20 và PP Impact MFI 20 không giống nhau.
Cho rằng Melt Flow Index càng cao càng tốt
High-flow giúp một số sản phẩm dễ fill nhưng không phải mục tiêu của mọi ứng dụng.
Dùng Melt Flow Indexđể thay thế toàn bộ TDS
MFI không thể thay cho tensile, flexural, impact, shrinkage và HDT.
So sánh Melt Flow Index khác điều kiện thử
Nếu nhiệt độ hoặc tải trọng khác nhau, không nên so trực tiếp.
Thấy short shot là đổi Melt Flow Index
Short shot còn có thể do gate, venting, nhiệt độ, áp suất hoặc thiết kế khuôn.
Cùng Melt Flow Index là đổi grade trực tiếp
Đây là một trong những nguyên nhân dễ gây thay đổi kích thước, độ cứng hoặc impact sau khi đổi nguyên liệu.
Bảng xử lý lỗi liên quan đến flow khi ép PP
| Hiện tượng | Yếu tố cần kiểm tra | Hướng đánh giá |
|---|---|---|
| Short shot | MFI, nhiệt, gate, venting | Kiểm tra khuôn và flow |
| Áp suất phun quá cao | Flow thấp, gate nhỏ | Kiểm tra grade + khuôn |
| Flash | Flow, nhiệt, áp suất, lực kẹp | Không chỉ do MFI cao |
| Weld line rõ | Flow, nhiệt, venting | Tối ưu process trước |
| Khó fill thành mỏng | MFI + flow length | Xem xét high-flow grade |
| MFI tăng sau compound | Degradation | Kiểm tra nhiệt/shear |
| MFI batch không ổn định | Resin/dosing/process | Kiểm tra QC nguyên liệu |
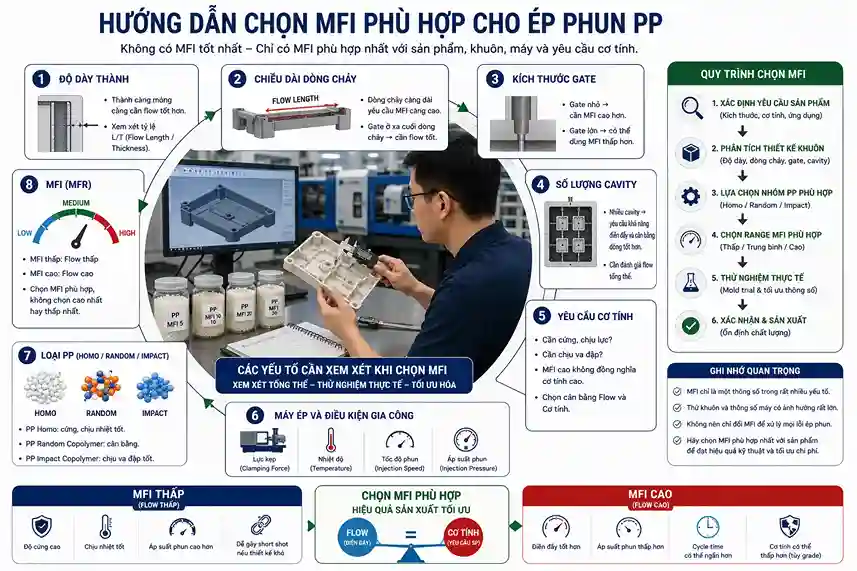
Cách chọn MFI cho PP ép phun
Khi khách hàng hỏi:
“PP Melt Flow Index bao nhiêu thì ép được?”
Tôi thường không đưa ra một con số ngay.
Trước tiên cần biết:
1. Sản phẩm là gì?
Hộp nhựa, nắp, housing, thùng, linh kiện ô tô hay chi tiết kỹ thuật?
2. Độ dày thành bao nhiêu?
Thành càng mỏng thì yêu cầu flow thường càng đáng quan tâm.
3. Flow length bao nhiêu?
Sản phẩm dài và gate ở xa cuối dòng chảy sẽ khác sản phẩm nhỏ.
4. Có bao nhiêu cavity?
Multi-cavity mold cần xem xét khả năng cân bằng dòng.
5. Yêu cầu cơ tính là gì?
Cần cứng hay cần impact?
6. Đang dùng PP gì?
Nếu nhà máy đang chạy ổn định một grade, TDS của grade đó là dữ liệu tham khảo rất tốt.
7. Melt Flow Index hiện tại bao nhiêu?
Từ grade hiện tại có thể xác định hướng tăng hoặc giảm flow nếu thật sự cần thiết.
Checklist khi đổi PP sang grade có Melt Flow Index khác
Trước khi đổi grade nên kiểm tra:
☐ PP Homo, Random hay Impact?
☐ MFI/MFR có gần grade cũ không?
☐ Điều kiện đo có giống nhau không?
☐ Tensile strength?
☐ Flexural modulus?
☐ Impact strength?
☐ Shrinkage?
☐ Density?
☐ Additive package?
☐ Yêu cầu food contact/UV/FR?
☐ Mold trial đã thực hiện chưa?
Đặc biệt:
Không nên đổi nguyên liệu hàng loạt chỉ dựa vào MFI.
FAQ
MFI là gì?
MFI thường được dùng để chỉ Melt Flow Index. Trong tài liệu tiêu chuẩn thường gặp MFR – Melt Mass-Flow Rate, đơn vị g/10 min.
Melt Flow Index càng cao càng tốt phải không?
Không. MFI cao thường thể hiện flow cao hơn trong cùng điều kiện thử nhưng grade phù hợp còn phụ thuộc vào sản phẩm và cơ tính.
Melt Flow Index cao có dễ ép hơn không?
Đối với sản phẩm khó fill hoặc thành mỏng, grade flow cao hơn có thể giúp cải thiện khả năng điền đầy. Nhưng lỗi ép còn phụ thuộc vào khuôn và thông số máy.
Hai PP cùng MFI có thay thế nhau được không?
Không thể kết luận chỉ từ MFI. Cần so sánh loại PP, cơ tính, shrinkage và additive package.
Melt Flow Index cao có làm sản phẩm yếu hơn không?
Trong một số family resin có thể tồn tại xu hướng giữa molecular weight, MFI và cơ tính, nhưng không nên dùng MFI một mình để kết luận sản phẩm sẽ yếu hơn.
Melt Flow Index tăng sau compound có bình thường không?
Tùy formulation. Nếu tăng bất thường cần kiểm tra degradation, nhiệt độ, shear và residence time.
PP thành mỏng nên chọn MFI bao nhiêu?
Không có một mức chung. Cần xem thickness, flow length, gate, cavity, máy ép và yêu cầu cơ tính.
Conclude
Hiểu đúng MFI là gì giúp tránh một trong những sai lầm phổ biến nhất khi lựa chọn hạt nhựa PP:
MFI cao = nhựa tốt hơn.
Điều này không đúng.
MFI/MFR là một thông số rất hữu ích để đánh giá đặc tính flow và kiểm soát sự ổn định của nguyên liệu, nhưng nó không thể đại diện cho toàn bộ tính chất của polymer.
Khi lựa chọn PP ép phun, nên đánh giá:
MFI + loại PP + thickness + flow length + thiết kế khuôn + cơ tính + shrinkage + yêu cầu sử dụng cuối cùng.
Nếu sản phẩm đang chạy ổn định với một grade PP, khi tìm vật liệu thay thế không nên chỉ nói:
“Cho tôi PP cùng Melt Flow Index.”
Mà nên so sánh toàn bộ TDS và chạy mold trial trước khi thay thế hàng loạt.
Kinh nghiệm quan trọng nhất là:
Không chọn MFI cao nhất hay thấp nhất – hãy chọn Melt Flow Index phù hợp nhất với sản phẩm và khuôn.
Bài tiếp theo trong cụm PP & Compound sẽ đi vào các lỗi ép phun PP thường gặp: short shot, bavia, cong vênh, co rút, sink mark và cách xác định lỗi do nguyên liệu hay do khuôn/thông số máy.
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phat Materials
Sản phẩm:PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS and các phụ gia
- Holine: 0902140632
Website: www.pttlkimphat.vn