NHIỆT ĐỘ GIA CÔNG PETG BAO NHIÊU? CÁCH THIẾT LẬP MÁY ÉP PHUN PETG
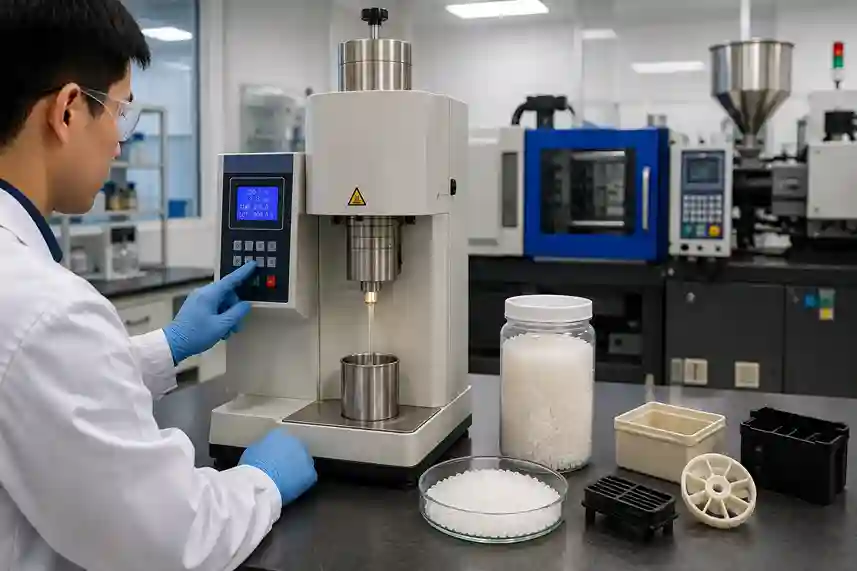
PETG là copolyester trong suốt được sử dụng cho chai lọ mỹ phẩm, bao bì, linh kiện trong suốt, đồ gia dụng và nhiều sản phẩm yêu cầu ngoại quan đẹp. Tuy nhiên, để PETG giữ được độ trong và cơ tính sau ép, việc kiểm soát nhiệt độ trong quá trình gia công rất quan trọng.
Trong thực tế, nhiệt độ gia công PETG không phải một con số cố định. Thông số phù hợp còn phụ thuộc vào grade nhựa, thiết kế sản phẩm, chiều dày, khuôn, máy ép và thời gian lưu của vật liệu trong xy lanh.
Nếu nhiệt quá thấp, PETG có thể khó điền đầy khuôn. Ngược lại, nếu nhiệt quá cao hoặc vật liệu lưu quá lâu trong xy lanh, nguy cơ phân hủy, đổi màu và suy giảm chất lượng có thể tăng lên.
Vì vậy, thay vì chỉ hỏi “PETG ép bao nhiêu độ?”, người vận hành nên hiểu cách thiết lập và điều chỉnh nhiệt độ gia công PETG theo từng sản phẩm thực tế.
1. GIA CÔNG PETG CÓ DỄ ÉP PHUN KHÔNG?
PETG có thể gia công bằng ép phun và được sử dụng nhiều cho các chi tiết yêu cầu độ trong, độ bóng và khả năng chịu va đập.
Tuy nhiên, gia công PETG là vật liệu nhạy với độ ẩm. Nếu nguyên liệu chưa được sấy đúng trước khi gia công, nhiệt độ nóng chảy cao có thể thúc đẩy quá trình thủy phân.
Kết quả có thể xuất hiện:
- Sọc bạc.
- Bọt khí.
- Giảm độ trong.
- Sản phẩm giòn hơn.
- Cơ tính suy giảm.
- Chất lượng không ổn định giữa các mẻ.
Do đó, trước khi điều chỉnh nhiệt độ gia công PETG, cần đảm bảo nguyên liệu đã được sấy theo đúng hướng dẫn của nhà sản xuất.
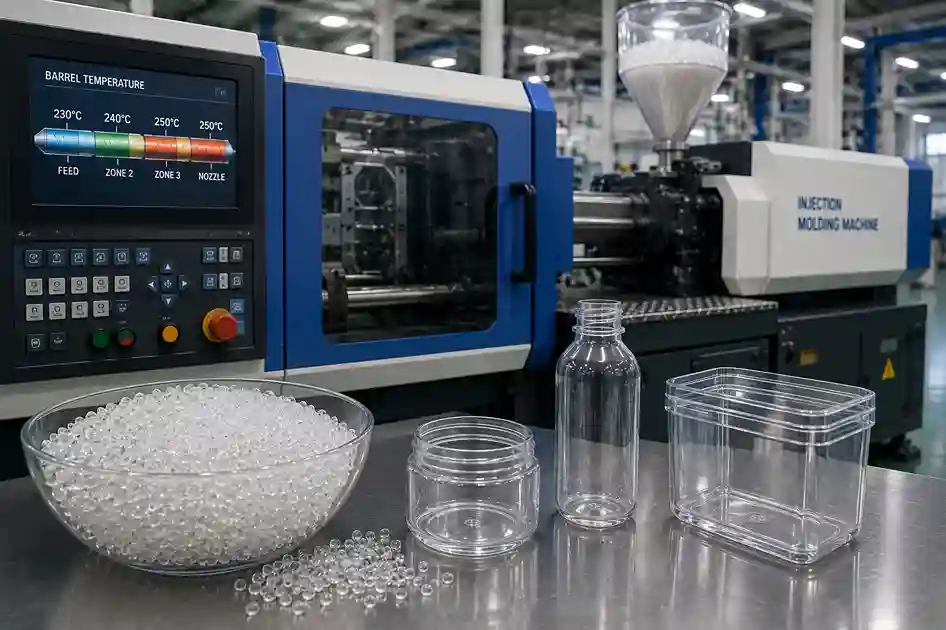
2. NHIỆT ĐỘ GIA CÔNG PETG BAO NHIÊU?
Không nên sử dụng một mức nhiệt cố định cho tất cả PETG.
Tùy grade, nhiệt độ gia công PETG trong ép phun thường được thiết lập với nhiệt độ xy lanh/melt ở vùng khoảng 230–270°C như một khoảng tham khảo rộng.
Một cấu hình ban đầu có thể tham khảo:
| Vị trí | Khoảng nhiệt độ tham khảo |
|---|---|
| Vùng cấp liệu phía sau | 220–240°C |
| Vùng giữa | 230–250°C |
| Vùng trước | 240–260°C |
| Đầu phun | 240–260°C |
| Nhiệt độ melt | Khoảng 240–270°C |
| Nhiệt độ khuôn | Khoảng 15–40°C |
Lưu ý: Đây là khoảng tham khảo để hiểu cách thiết lập máy, không phải thông số bắt buộc cho mọi grade.
TDS hoặc processing guide của nhà sản xuất PETG đang sử dụng phải được ưu tiên.
3. TẠI SAO KHÔNG THỂ DÙNG MỘT NHIỆT ĐỘ CHO TẤT CẢ GRADE PETG?
Tên gia công PETG chỉ cho biết nhóm vật liệu. Các grade PETG thương mại có thể được thiết kế cho những mục đích khác nhau như:
- Ép phun.
- Ép thổi.
- Đùn.
- Sản phẩm thành dày.
- Sản phẩm yêu cầu độ trong cao.
- Bao bì mỹ phẩm.
- Ứng dụng đặc biệt.
Mỗi grade có độ nhớt và cửa sổ gia công khác nhau.
Vì vậy, nhiệt độ gia công PETG của grade có độ nhớt cao không nhất thiết giống grade có độ chảy tốt.
Đây cũng là lý do khi thay gia công PETG của nhà cung cấp này bằng PETG của nhà cung cấp khác, không nên giữ nguyên toàn bộ thông số máy và mặc định hai vật liệu sẽ chạy giống nhau.
4. CÁCH THIẾT LẬP NHIỆT ĐỘ XY LANH GIA CÔNG PETG
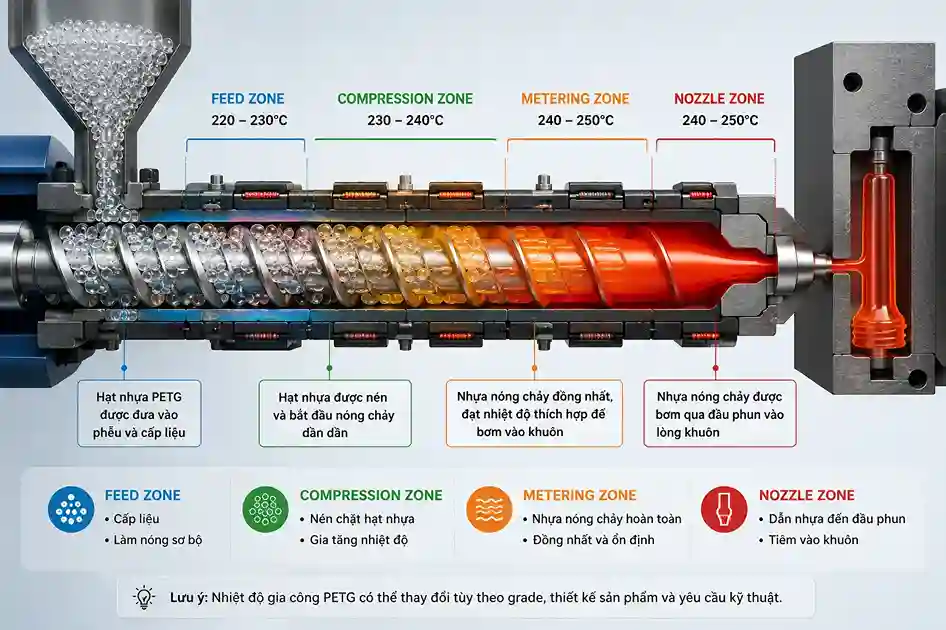
Một cách thiết lập thường gặp là tạo profile nhiệt tăng dần từ vùng phía sau về phía trước.
Ví dụ:
Vùng sau → vùng giữa → vùng trước → nozzle
220–230°C → 230–240°C → 240–250°C → 240–250°C
Sau đó quan sát:
- Khả năng điền đầy.
- Áp suất phun.
- Ngoại quan sản phẩm.
- Độ trong.
- Dòng chảy.
- Ba via.
- Dấu cháy hoặc đổi màu.
Không nên chỉ nhìn nhiệt độ cài đặt trên màn hình máy. Điều cần quan tâm là trạng thái thực tế của vật liệu khi ra khỏi xy lanh.
Khi tối ưu nhiệt độ gia công PETG, nên thay đổi từng thông số có kiểm soát thay vì tăng giảm đồng thời nhiều vùng nhiệt.
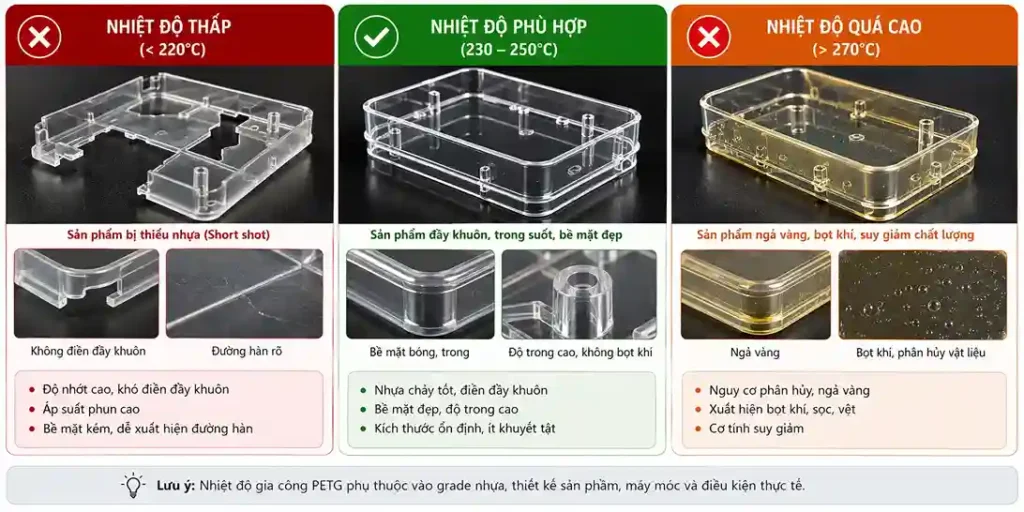
5. NHIỆT ĐỘ GIA CÔNG PETG QUÁ THẤP SẼ GÂY LỖI GÌ?
Khi nhiệt độ gia công PETG thấp hơn mức phù hợp, độ nhớt của vật liệu tăng và khả năng chảy giảm.
Một số hiện tượng có thể gặp:
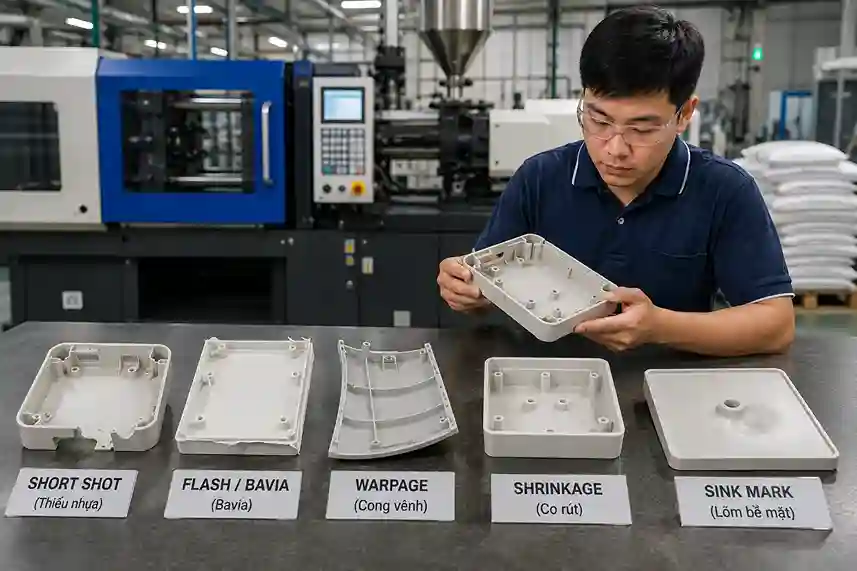
Thiếu nhựa – short shot
Nhựa không thể điền đầy những vị trí xa cổng phun hoặc vùng thành mỏng.
Đường hàn rõ
Các dòng nhựa gặp nhau khi nhiệt độ đã giảm có thể tạo weld line rõ hơn.
Áp suất phun cao
Máy cần áp suất lớn hơn để đẩy vật liệu qua hệ thống runner và lòng khuôn.
Bề mặt không đẹp
Sản phẩm có thể mất độ bóng hoặc xuất hiện dấu dòng chảy.
Tuy nhiên, không nên thấy short shot là lập tức tăng nhiệt độ. Nguyên nhân còn có thể đến từ tốc độ phun, áp suất, gate, venting hoặc thiết kế sản phẩm.
6. NHIỆT ĐỘ GIA CÔNG PETG QUÁ CAO SẼ GÂY VẤN ĐỀ GÌ?
Tăng nhiệt độ giúp giảm độ nhớt và cải thiện khả năng điền đầy, nhưng không có nghĩa nhiệt càng cao càng tốt.
Nếu nhiệt độ gia công PETG quá cao hoặc thời gian lưu trong xy lanh quá dài, vật liệu có nguy cơ bị suy giảm chất lượng.
Có thể quan sát:
- Đổi màu.
- Ngả vàng.
- Xuất hiện khí.
- Mùi bất thường.
- Ba via tăng.
- Vật liệu bị phân hủy.
- Cơ tính thành phẩm suy giảm.
Đối với gia công PETG trong suốt, sự đổi màu thường dễ nhận biết.
Nếu sản phẩm bắt đầu ngả vàng sau khi tăng nhiệt độ, nên kiểm tra cả nhiệt độ thực tế và thời gian lưu của vật liệu trong xy lanh.
7. NHIỆT ĐỘ KHUÔN GIA CÔNG PETG NÊN BAO NHIÊU?
Ngoài nhiệt độ xy lanh, nhiệt độ khuôn cũng ảnh hưởng đến ngoại quan và chu kỳ sản xuất.
Một khoảng 15–40°C có thể được sử dụng làm vùng tham khảo ban đầu cho nhiều ứng dụng ép phun gia công PETG, nhưng thông số cuối cùng vẫn phải dựa vào grade và yêu cầu sản phẩm.
Nhiệt độ khuôn ảnh hưởng đến:
- Độ bóng bề mặt.
- Khả năng tái tạo bề mặt khuôn.
- Dòng chảy.
- Thời gian làm nguội.
- Chu kỳ ép.
- Ổn định kích thước.
Vì vậy, khi tối ưu nhiệt độ gia công PETG, không nên chỉ tập trung vào xy lanh mà bỏ qua hệ thống kiểm soát nhiệt của khuôn.
8. TỐC ĐỘ PHUN GIA CÔNG PETG NÊN CÀI ĐẶT THẾ NÀO?
Không có một tốc độ phun duy nhất cho tất cả sản phẩm PETG.
Thông thường nên bắt đầu ở mức trung bình và điều chỉnh dựa trên hình dạng sản phẩm.
Với sản phẩm:
Thành mỏng, đường chảy dài: có thể cần tốc độ phun cao hơn để điền đầy trước khi nhựa nguội.
Thành dày: cần kiểm soát tốc độ để hạn chế khí, jetting và các vấn đề ngoại quan.
Sản phẩm trong suốt: nên ưu tiên trạng thái dòng chảy ổn định để hạn chế khuyết tật bề mặt.
Khi thay đổi tốc độ phun, cần đánh giá đồng thời với nhiệt độ gia công PETG, áp suất phun và khả năng thoát khí của khuôn.
9. ÁP SUẤT PHUN VÀ ÁP SUẤT GIỮ
Áp suất phun phải đủ để gia công PETG điền đầy lòng khuôn nhưng không nên quá cao đến mức tạo ba via hoặc ứng suất dư không cần thiết.
Áp suất giữ có nhiệm vụ bù co trong giai đoạn vật liệu nguội.
Nếu áp suất giữ quá thấp:
- Sản phẩm có thể lõm.
- Kích thước không ổn định.
- Khối lượng sản phẩm thay đổi.
Nếu áp suất giữ quá cao:
- Tăng ứng suất dư.
- Khó tháo khuôn.
- Có thể xuất hiện ba via.
- Chu kỳ không cần thiết bị kéo dài.
Khi áp suất phun liên tục phải tăng rất cao mới điền đầy khuôn, nên kiểm tra nhiệt độ gia công PETG, gate, runner và khả năng thoát khí trước khi tiếp tục tăng áp suất.
10. TỐC ĐỘ TRỤC VÍT VÀ BACK PRESSURE
Tốc độ quay trục vít ảnh hưởng đến quá trình plasticizing và nhiệt sinh ra do shear.
Không nên sử dụng tốc độ vít quá cao chỉ để rút ngắn thời gian nạp liệu.
Back pressure cũng nên được sử dụng ở mức vừa đủ để:
- Đồng nhất melt.
- Hỗ trợ trộn màu nếu có.
- Ổn định lượng shot.
Back pressure quá cao có thể tăng shear và làm vật liệu chịu nhiệt lâu hơn.
Với PETG trong suốt, mục tiêu là tạo melt đồng nhất nhưng hạn chế lịch sử nhiệt không cần thiết.
11. THỜI GIAN LƯU TRONG XY LANH RẤT QUAN TRỌNG
Đây là một yếu tố đôi khi bị bỏ qua.
Ngay cả khi nhiệt độ gia công PETG nằm trong vùng cho phép, vật liệu vẫn có thể gặp vấn đề nếu nằm quá lâu trong xy lanh nóng.
Điều này thường xảy ra khi:
- Máy ép quá lớn so với shot sản phẩm.
- Chu kỳ ép quá dài.
- Máy dừng nhưng barrel vẫn duy trì nhiệt.
- Sản xuất gián đoạn.
- Shot size quá nhỏ so với dung tích xy lanh.
Nếu PETG bắt đầu ngả màu sau một thời gian chạy máy hoặc sau khi máy dừng lâu, cần kiểm tra residence time chứ không chỉ kiểm tra nhiệt độ cài đặt.
12. CÁCH TÌM THÔNG SỐ ÉP GIA CÔNG PETG PHÙ HỢP
Khi chạy một grade PETG mới, tôi khuyến nghị thực hiện theo thứ tự:
Bước 1: Kiểm tra TDS và processing guide
Xác định nhiệt độ sấy, nhiệt độ melt và các giới hạn gia công do nhà sản xuất đưa ra.
Bước 2: Sấy nguyên liệu
Không chạy thử PETG khi chưa kiểm soát được độ ẩm.
Bước 3: Bắt đầu ở vùng nhiệt trung bình
Không nên bắt đầu ngay ở giới hạn nhiệt cao nhất.
Bước 4: Tạo short shot có kiểm soát
Quan sát quá trình điền đầy khuôn và cân bằng dòng chảy.
Bước 5: Điều chỉnh tốc độ và áp suất
Sau khi dòng chảy tương đối ổn định mới tối ưu packing/holding.
Bước 6: Tối ưu nhiệt độ
Điều chỉnh nhiệt độ gia công PETG từng bước nhỏ và ghi lại kết quả.
Bước 7: Kiểm tra sản phẩm
Đánh giá ngoại quan, kích thước, khối lượng và cơ tính nếu cần.
Cách này hiệu quả hơn việc thay đổi cùng lúc nhiệt độ, tốc độ, áp suất và thời gian giữ.
13. BẢNG THÔNG SỐ GIA CÔNG PETG THAM KHẢO BAN ĐẦU
| Thông số | Khoảng tham khảo |
|---|---|
| Sấy | Khoảng 60–70°C |
| Thời gian sấy | Khoảng 4–6 giờ |
| Barrel | Khoảng 220–260°C |
| Melt | Khoảng 240–270°C |
| Khuôn | Khoảng 15–40°C |
| Tốc độ phun | Trung bình, điều chỉnh theo sản phẩm |
| Back pressure | Thấp đến trung bình |
| Tốc độ vít | Vừa phải |
Quan trọng: Bảng này không thay thế TDS. PETG của các nhà sản xuất và các grade khác nhau có thể yêu cầu điều kiện khác đáng kể.
14. KINH NGHIỆM XỬ LÝ MỘT SỐ LỖI GIA CÔNG PETG
PETG bị short shot
Kiểm tra theo thứ tự:
Nhiệt độ melt → tốc độ phun → áp suất → gate/runner → venting.
Không nên chỉ tăng nhiệt độ gia công PETG.
PETG bị sọc bạc
Trước tiên kiểm tra độ ẩm và quá trình sấy.
Sọc bạc không nhất thiết là do nhiệt độ thấp.
PETG bị ngả vàng
Kiểm tra:
- Nhiệt độ quá cao.
- Residence time.
- Vật liệu tồn trong barrel.
- Nhiễm vật liệu khác.
- Phân hủy nhiệt.
PETG bị ba via
Kiểm tra:
- Nhiệt độ melt quá cao.
- Áp suất quá cao.
- Tốc độ phun.
- Lực kẹp.
- Mặt phân khuôn.
PETG có bọt khí
Độ ẩm nguyên liệu là một trong những yếu tố đầu tiên cần kiểm tra, sau đó mới đánh giá venting và điều kiện gia công.
15. FAQ VỀ NHIỆT ĐỘ GIA CÔNG PETG
Gia công PETG ép phun ở nhiệt độ bao nhiêu?
Nhiệt độ gia công PETG có thể nằm trong vùng khoảng 230–270°C tùy grade và cách xác định nhiệt độ. Nên sử dụng processing guide của nhà sản xuất làm tiêu chuẩn chính.
Gia công PETG có cần sấy trước khi ép không?
Có. PETG cần được kiểm soát độ ẩm trước khi gia công để hạn chế thủy phân, sọc bạc, bọt khí và suy giảm cơ tính.
Nhiệt độ gia công PETG càng cao thì nhựa càng dễ chảy phải không?
Trong một giới hạn nhất định, tăng nhiệt giúp giảm độ nhớt. Tuy nhiên nhiệt quá cao hoặc residence time quá dài có thể làm PETG suy giảm chất lượng.
Gia công PETG bị vàng có phải do nhiệt độ cao không?
Có thể. Nhưng cũng cần kiểm tra thời gian lưu, vật liệu tồn trong barrel và khả năng nhiễm bẩn.
Có thể dùng cùng thông số cho mọi loại PETG không?
Không nên. Mỗi grade có độ nhớt, thiết kế phân tử và cửa sổ gia công riêng.
16. KẾT LUẬN
Không có một nhiệt độ gia công PETG duy nhất phù hợp cho tất cả sản phẩm.
Khoảng nhiệt độ melt khoảng 240–270°C có thể được xem là vùng tham khảo cho nhiều grade ép phun, nhưng thông số cuối cùng cần dựa trên TDS, thiết kế khuôn, chiều dày sản phẩm và điều kiện thực tế của máy.
Khi sản phẩm gia công PETG xuất hiện lỗi, cũng không nên mặc định nguyên nhân nằm ở nhiệt độ.
Độ ẩm nguyên liệu → nhiệt độ → tốc độ phun → áp suất → venting → thiết kế gate → residence time
nên được xem xét như một hệ thống liên quan với nhau.
Kiểm soát đúng nhiệt độ gia công PETG kết hợp với sấy nguyên liệu tốt và tối ưu thông số máy theo từng bước sẽ giúp quá trình sản xuất ổn định hơn, giảm phế phẩm và duy trì độ trong cũng như ngoại quan của sản phẩm.
Ngoài ra có thể tham khảo thêm các bài kiến thức về các loại hạt nhựa tại PTTL Kim Phát: Blog – Hạt Nhựa & Phụ Gia Ngành Nhựa | PTTL KIM PHÁT
Nếu quý khách hàng đang tìm kiếm nguồn cung nguyên liệu nhựa hoặc cần tư vấn kỹ thuật chuyên sâu, hãy liên hệ ngay với chúng tôi.
Thông tin liên hệ:
Đơn vị: PTTL Kim Phát Materials
Sản phẩm:PA6 GF, PA66 GF30, PC/ABS, TPU, PETG., PA46, PC chống cháy, PPO, PPS và các phụ gia
- Holine: 0902140632
Website: www.pttlkimphat.vn